 English
 русский
 Français
 Español
 عربى
Actualités de l'industrie
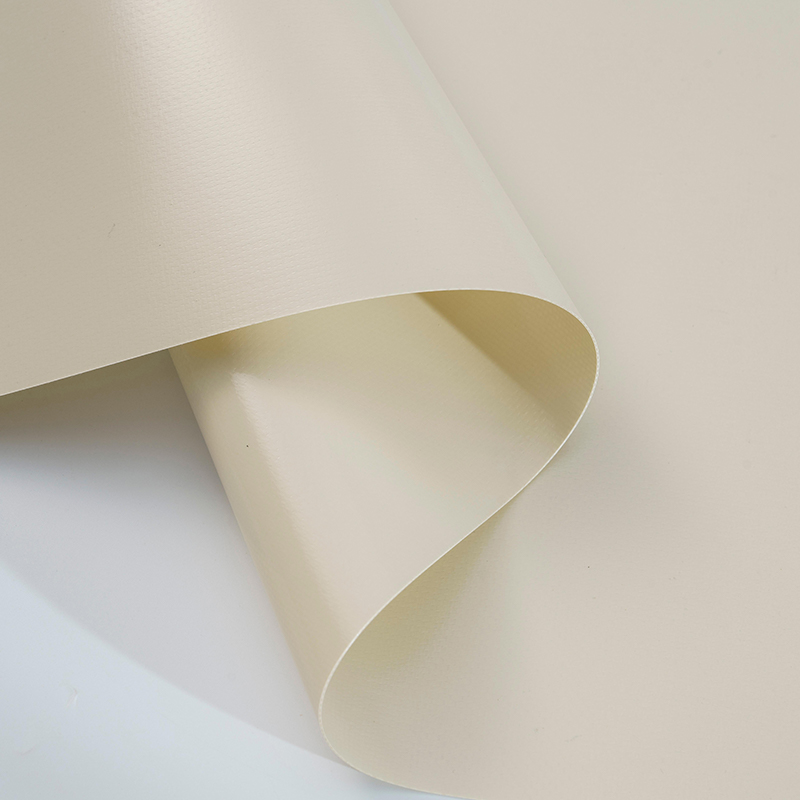 Tissu de tente enduit de PVC ignifuge imperméable Un tissu polyester enduit de PVC imperméable et ignifuge pour les tentes événementielles, les structures d'exposition et les abris temporaires où la protection contre la pluie et la propagation plus lente des flammes sont importantes. Voir le produit →
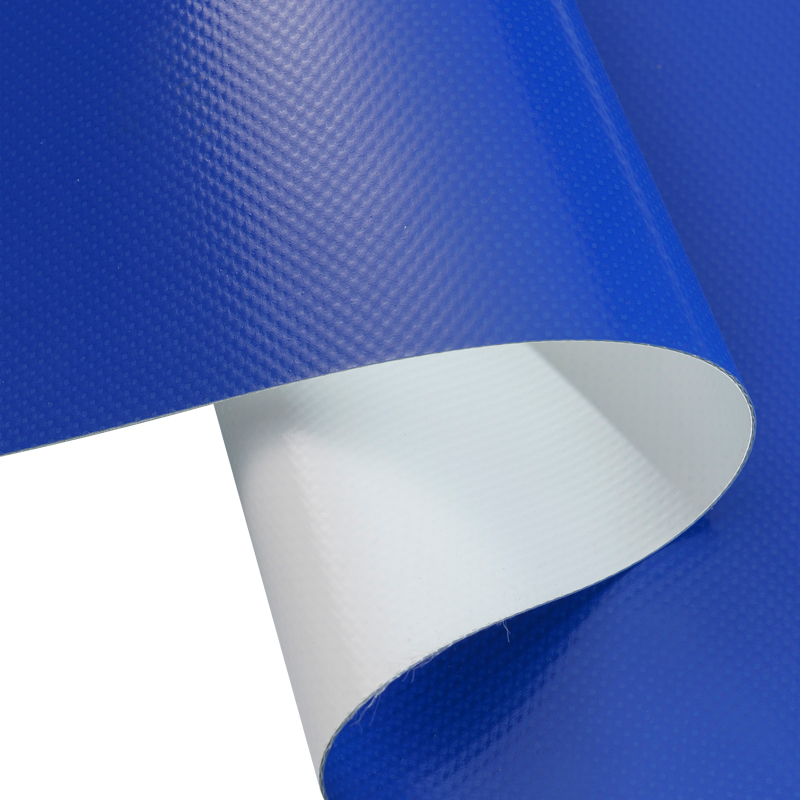 Bâche robuste enduite de PVC de 750 g/m² Bâche en polyester enduite de PVC très épaisse de 750 g/m² pour les enceintes industrielles, les couvertures de jardin et la protection de sites où une résistance élevée à la déchirure et à l'abrasion est nécessaire. Voir le produit →
Fibre de verre enduite de PTFE : qualités, propriétés et guide d'approvisionnement pour les acheteurs B2B
Content
- 1 Ce que contient réellement la fibre de verre enduite de PTFE sur une fiche technique
- 2 Les cinq propriétés qui déterminent les véritables décisions en matière de spécifications
- 3 Comparaison de l'enveloppe thermique avec les tissus enduits à moindre coût
- 4 Tissage et construction : le domaine que la plupart des demandes laissent vide
- 5 Poids du revêtement, langue de qualité et ce que vous achetez réellement
- 6 Inspection à la réception : des tolérances qui valent la peine d'être inscrites dans la commande
- 7 Conversion : là où le bon matériel échoue toujours
- 8 Où appartient la fibre de verre enduite de PTFE et où elle n'en a pas
- 9 Notes d'application qui modifient la spécification
- 10 Choisir un fabricant, un fournisseur ou un grossiste
- 11 Foire aux questions
- 11.1 À quoi sert la fibre de verre enduite de PTFE ?
- 11.2 À quelle température la fibre de verre enduite de PTFE peut-elle résister ?
- 11.3 La fibre de verre recouverte de PTFE est-elle sans danger pour les aliments ?
- 11.4 La fibre de verre recouverte de PTFE peut-elle être cousue ou soudée ?
- 11.5 Quelle est la différence entre le PTFE et le tissu de verre enduit de silicone ?
- 11.6 Le poids du revêtement affecte-t-il réellement la durée de vie ?
- 11.7 Comment stocker les rouleaux ?
- 12 Étape suivante
Une courroie en fibre de verre recouverte de PTFE qui tombe en panne après trois semaines de service ne tombe presque jamais en panne parce que la catégorie de matériau était incorrecte. Elle échoue parce que trois chiffres n’ont jamais été notés : le tissage du tissu de base en verre, le poids total enduit par mètre carré et la manière dont les extrémités étaient jointes.
C'est la version courte. La version la plus longue est que « fibre de verre recouverte de PTFE » désigne une famille de composites plutôt qu'un seul produit. Deux rouleaux vendus avec la même épaisseur nominale peuvent différer par un motif de tissage complet, par plus de la moitié de leur masse de revêtement et par plusieurs centaines d'heures de durée de vie. Un acheteur qui compare uniquement le prix par rouleau ne compare presque rien.
Voici donc d’abord la conclusion. Avant de demander des devis, précisez la construction du tissu de base, le poids total enduit avec une tolérance indiquée et la méthode de jointage. Tout le reste, y compris la couleur, la longueur du rouleau et l'ensemble des certificats, est secondaire par rapport à ces trois éléments.
Nos propres lignes de revêtement utilisent des systèmes PVC, PVDF et acryliques plutôt que des dispersions de PTFE, et cette distance s'avère utile. Cela rend la frontière entre un composite de verre PTFE haute température et un textile enduit moins coûteux facile à établir honnêtement, ce dont la plupart des équipes d'approvisionnement ont réellement besoin avant de signer un bon de commande.
Trois domaines de spécifications déterminent l'essentiel du résultat : le tissage du tissu de base, le poids total enduit avec tolérance et la méthode d'assemblage. Remplissez-les avant de comparer les prix.
Ce que contient réellement la fibre de verre enduite de PTFE sur une fiche technique
Le matériau commence comme un tissu de verre tissé. La plupart de ce que vous verrez sur le marché utilise des fils de verre E, tissés sur des métiers à tisser conventionnels dans des constructions unies, sergées ou satinées, et parfois en mailles ouvertes ou en gaze lorsque la circulation de l'air est importante. Ce tissu est ensuite passé dans un bain de dispersion de PTFE, séché et fritté à haute température afin que le polymère fusionne en un film continu autour et à l'intérieur du faisceau de fils.
Le mot important est « à l’intérieur ». Un produit bien fabriqué n’est pas un film collé sur du verre. La dispersion pénètre dans la structure du fil en plusieurs passages, c'est pourquoi la surface reste lisse après l'abrasion et pourquoi le tissu ne se délamine pas lorsqu'il est froissé ou plié.
Quatre nombres apparaissent généralement sur une fiche technique, et chacun signifie quelque chose de différent :
- Poids du tissu de base , exprimé en grammes par mètre carré avant revêtement. Cela favorise la résistance à la traction, la résistance à la déchirure et la stabilité dimensionnelle.
- Poids total après revêtement. Soustrayez le poids de base et vous obtenez la masse de revêtement, qui est le meilleur indicateur du nombre de passes de dispersion appliquées.
- Épaisseur , généralement indiqué en millimètres avec une tolérance. Cela est important pour les joints, les mâchoires de scellement et les réglages d’écartement sur les machines de transformation.
- Contenu du revêtement en pourcentage, parfois confirmé par des tests de brûlage. Des pourcentages élevés signifient généralement un meilleur démoulage et une durée de vie plus longue, mais ils signifient également une main plus douce et un coût plus élevé.
Une erreur de lecture fréquente se produit lorsqu'un acheteur considère l'épaisseur comme un signal de qualité. Un rouleau de 0,15 mm avec une base de verre épaisse et un revêtement modeste peut sembler rigide et épais tout en offrant des performances de démoulage inférieures à celles d'un rouleau de 0,10 mm avec un revêtement dense et bien fritté. Le poids et le contenu du revêtement vous en disent plus que les étriers.
L'épaisseur est une dimension d'ajustement, pas une dimension de qualité. Le grammage et la teneur en revêtement sont les deux chiffres qui prédisent la durée de vie.
Les cinq propriétés qui déterminent les véritables décisions en matière de spécifications
Les ingénieurs ont tendance à présélectionner la fibre de verre recouverte de PTFE pour l’une des cinq raisons suivantes. Savoir quelle raison s'applique à votre projet vous évite de trop spécifier, c'est là que commencent la plupart des dépassements de budget.
Plage thermique
Le service continu est généralement cité entre -70 °C et 260 °C, avec de courtes excursions plus élevées. La base en verre ne se ramollit que bien au-delà, de sorte que le plafond pratique est fixé par le polymère et non par le renfort. Ce qui compte lors d'un achat, c'est de savoir si le fournisseur indique une note continue, une note maximale et le temps de séjour attaché à chacun.
Libération et faible friction
L'énergie de surface du PTFE est suffisamment faible pour que la plupart des thermoplastiques, adhésifs et produits alimentaires n'y adhèrent pas. C'est pourquoi ce matériau domine les mâchoires de thermoscellage, les feuilles antiadhésives et les surfaces des courroies dans les lignes de conditionnement. Les charges ajoutées pour la résistance à l'usure ou les performances antistatiques peuvent augmenter légèrement l'énergie de surface, de sorte qu'une qualité chargée ne constitue pas automatiquement la meilleure surface antiadhésive.
Inertie chimique
Le composite résiste à la plupart des acides, bases, solvants et carburants. Les exceptions reconnues sont les métaux alcalins fondus, le fluor élémentaire et certains milieux fortement oxydants à température élevée. Pour une usine chimique évaluant un joint ou un revêtement de conduit, la question utile n'est pas « est-il résistant » mais « laquelle des trois exceptions s'applique à mon flux de processus ».
Stabilité dimensionnelle
Le tissu de verre bouge à peine sous l’effet de la charge ou de la chaleur par rapport aux textiles thermoplastiques. Le suivi de la ceinture, l’alignement des coutures et l’enregistrement des impressions en bénéficient tous. Notez que l'étirement n'est pas nul et qu'une large portée non supportée fléchira toujours. Les rouleaux de support et les réglages de tension font partie de la même conversation que la fiche technique du matériau.
Comportement électrique et au feu
La constante diélectrique se situe autour de 2,1 aux fréquences de test courantes, avec de faibles pertes, ce qui permet au matériau d'être utilisé pour les applications d'isolation et de micro-ondes. Il est également intrinsèquement incombustible, avec un indice limite d’oxygène très élevé. Les codes de prévention des incendies locaux régissent toujours la façon dont un assemblage fini est classé, alors demandez le certificat qui correspond à votre juridiction plutôt que de supposer que la chimie de base le règle.
| Propriété | Plage indiquée typique | Ce qu'il faut vérifier avant de commander |
|---|---|---|
| Température de service continue | -70 °C à 260 °C | Si les évaluations de pointe et continues sont séparées, ainsi que le temps de séjour |
| Contenu du revêtement | Environ 60 à 90 % en poids | Résultat de brûlage ou thermogravimétrique par lot |
| Épaisseur | 0,05 mm à 1,0 mm | Type de manomètre, pression de mesure et nombre de points |
| Frottement superficiel | Faible, non collant | Si une qualité de remplissage a été remplacée |
| Inflammabilité | Chimie de base incombustible | Classification des assemblages finis pour votre marché |
| Constante diélectrique | Environ 2,1 à 1 MHz | Valeur à votre fréquence de fonctionnement réelle |
Une fiche technique qui répertorie la température continue et maximale sous la forme d'un seul chiffre vous indique qu'elle n'a pas été caractérisée pour votre cycle de service.
Comparaison de l'enveloppe thermique avec les tissus enduits à moindre coût
La plupart des projets n'ont pas besoin du haut de gamme, et une comparaison visuelle rapide évite l'erreur courante de payer pour une marge de température qui ne sera jamais utilisée. Le tableau ci-dessous place les principales familles de tissus enduits sur un axe de température de service partagé.
Température indicative de service continu par système de revêtement
PTFE sur toile de verre
-70 °C à 260 °C
-70 °C à 260 °C
Silicone sur toile de verre
-60 °C à 200 °C
-60 °C à 200 °C
PVC enduit de PVDF
-30 °C à 110 °C
-30 °C à 110 °C
PVC enduit d'acrylique
-30 °C à 90 °C
-30 °C à 90 °C
PVC sur polyester
-20 °C à 70 °C
-20 °C à 70 °C
Le graphique concerne délibérément la bande continue, car le chiffre de pointe annoncé sur une brochure reflète rarement un cycle de service réel. Une mâchoire de thermoscellage qui touche 300 °C pendant deux secondes par cycle ne se comporte en rien comme un plateau de presse maintenu à 250 °C pendant huit heures, et le même tissu peut être bon pour l'un et mauvais pour l'autre.
Dans la pratique, une grande partie des demandes que nous traitons se situent bien dans la plage de températures de 70 °C à 110 °C, où une membrane PVC enduite de PVDF ou d'acrylique offre la résistance aux intempéries requise à un coût par mètre carré nettement inférieur. Au-dessus d’environ 200 °C, ce commerce cesse de fonctionner et le composite haute température gagne son prix.
Pour les enveloppes architecturales larges, la décision est généralement motivée par la portée, la translucidité et la durée de vie prévue plutôt que par la température maximale. Notre capacité de revêtement, de stratification et de test couvre les voies PVC, PVDF et acrylique, c'est pourquoi nous pouvons discuter du point de croisement sans orienter chaque projet vers une seule chimie.
Faites correspondre le système de revêtement au cycle de service réel, et non au chiffre le plus élevé de la brochure. La bande de 70 °C à 110 °C est généralement celle où le coût et les performances s'équilibrent.
Tissage et construction : le domaine que la plupart des demandes laissent vide
Demandez à dix acheteurs de quel tissage ils ont besoin et neuf répondront « standard ». Cette réponse cache la différence entre une ceinture qui suit droit pendant deux ans et une ceinture qui se creuse sur les bords après un mois.
Armure toile
Chaîne et trame alternent une sur une. Le résultat est un tissu serré, stable et dimensionnellement prévisible avec une bonne résistance à la traction dans les deux directions et une surface relativement fine. C'est la valeur par défaut pour les feuilles antiadhésives, les plaques séparatrices et le transport général où la finition de surface est importante mais pas la fatigue extrême en flexion.
Constructions en sergé et satin
En sergé, les fils flottent sur deux ou plusieurs duites ; en satin, sur quatre ou plus. Des flotteurs plus longs produisent un tissu plus lisse et plus drapable avec une meilleure résistance à la déchirure, au prix d'une stabilité dimensionnelle légèrement inférieure et d'une plus grande tendance à l'effilochage au niveau des bords coupés. Les tissages satinés sont courants lorsque le matériau doit se conformer à un plateau incurvé ou suivre une forme complexe.
Maille ouverte et gaze
Là où l'air, la vapeur ou la chaleur doivent passer, une construction ouverte avec une ouverture définie remplace un tissu solide. La porosité devient la spécification déterminante et le nombre de mailles doit être indiqué parallèlement au poids du revêtement, car un revêtement épais peut fermer une ouverture qui était ouverte dans le tissu grège.
Il existe également une relation pratique entre le poids de base et l’épaisseur qui surprend les premiers acheteurs. Une base en verre plus lourde donne plus de solidité et une meilleure résistance au fluage mais ajoute de la rigidité. Si votre machine a un petit diamètre de poulie, la rigidité se transforme en fissure et un tissage satiné plus léger durera plus longtemps qu'un tissage uni plus lourd dans cette position.
- Petites poulies ou rayons serrés : privilégiez les constructions plus légères et plus drapables.
- Longues portées non prises en charge : privilégiez les tissus plus lourds et dimensionnellement stables.
- Fabrication en coupé-cousu : Attendez-vous à plus d'effilochage des bords sur les tissages à flotteur long et prévoyez une étape de scellement.
- Passage d’air ou d’humidité : spécifiez l'ouverture, pas seulement le nombre de mailles.
Le tissage décide de la flexibilité, de la résistance à la déchirure et du comportement des bords. Cela fait partie de la demande et n'est pas à la discrétion du fournisseur.
Poids du revêtement, langue de qualité et ce que vous achetez réellement
Les fournisseurs décrivent leurs gammes avec des mots comme premium, standard, mécanique et économique. Le vocabulaire n’est pas standardisé, alors considérez-le comme une indication plutôt que comme une spécification. Ce qui se cache derrière, c'est presque toujours le nombre de passes de dispersion, la teneur en matières solides du bain et le soin avec lequel l'étape de frittage est contrôlée.
Un grade premium signifie généralement plus de passes, un film plus dense et plus lisse, moins de trous d'épingle et une tolérance d'épaisseur plus serrée. Une qualité mécanique optimise les performances de traction et de déchirure et peut accepter une surface plus rugueuse. Une qualité économique réduit la masse du revêtement, et cette réduction apparaît d'abord sur les bords et au niveau des trous découpés, où le verre peut être exposé.
Les charges changent le compromis
L'ajout de charges peut améliorer la résistance à l'abrasion, augmenter la conductivité thermique ou fournir un comportement antistatique. Chaque ajout enlève quelque chose. Les qualités antistatiques semblent généralement plus foncées et peuvent avoir des performances de démoulage légèrement réduites ; les qualités résistantes à l'usure peuvent être plus rigides. Si votre procédé dépend d'une libération propre, demandez spécifiquement si une charge est présente avant d'accepter une substitution.
Sténopés et porosité
Aucun processus de revêtement ne produit un film parfaitement continu sur chaque centimètre carré, et une inspection par boîte lumineuse révélera les points où le verre est proche de la surface. Pour une feuille de sortie, cela n'a généralement pas d'importance. Pour une barrière diélectrique ou une membrane d’étanchéité, cela est très important. Indiquez le niveau d'acceptation dans le bon de commande et acceptez en même temps la méthode d'inspection, car « pas de trous d'épingle » sans méthode n'est pas une spécification.
Les mots de qualité sont du marketing. La masse de revêtement, le nombre de passes et une méthode d'acceptation convenue des trous d'épingle sont ce que vous pouvez réellement exiger d'un fournisseur.
Inspection à la réception : des tolérances qui valent la peine d'être inscrites dans la commande
La plupart des conflits dont nous entendons parler ne concernent pas la chimie. Ils concernent le poids, la largeur, la longueur du rouleau et les joints. Inscrire quatre numéros dans le bon de commande élimine la plupart de ce risque, presque sans frais.
| Vérifier l'article | Tolérance commerciale commune | Risque lorsqu'il n'est pas vérifié |
|---|---|---|
| Poids total per square metre | Environ ±5% | Un revêtement léger réduit la durée de vie sans aucun signe visible |
| Épaisseur | Environ ±10% | La compression du joint, l'écartement des mâchoires et l'épissure s'adaptent à tous les changements de vitesse. |
| Largeur de fente | Environ ±10 mm | Nidification des déchets et problèmes de suivi sur les bandes étroites |
| Longueur du rouleau et joints | Longueur indiquée avec joints déclarés | Arrêts imprévus et chutes qui ne peuvent pas être raccordées |
| Adhésion du revêtement | Vérification des plis ou du décollement par lot | Écaillage à température, contamination du flux de produit |
| État des bords | Pas de fil lâche, pas de bavure de revêtement | Mèche de fil, dérapage de la courroie, rupture prématurée des bords |
Deux autres éléments valent une peine dans le contrat même s'il ne s'agit pas de mesures. Tout d’abord, la cohérence des lots : demandez si le matériau fourni au cours du sixième mois proviendra de la même ligne et de la même famille de lots de dispersion que l’échantillon que vous avez approuvé. Deuxièmement, la documentation : un certificat d’analyse avec le poids et l’épaisseur réellement mesurés vaut plus qu’une déclaration de conformité générique.
L’échantillonnage compte autant que la tolérance elle-même. Coupez des échantillons aux deux extrémités d'un rouleau plutôt qu'au premier mètre et mesurez l'épaisseur en au moins cinq points sur toute la largeur. La variation bord à centre est l’endroit où se cachent les fines taches.
Le poids, l'épaisseur, la largeur et les joints couvrent la majorité des risques commerciaux. Tous les quatre peuvent être réglés dans un seul paragraphe du bon de commande.
Conversion : là où le bon matériel échoue toujours
Même un rouleau bien spécifié peut être ruiné lors de sa fabrication. Les trois opérations qui posent le plus de problèmes sont le refendage, l'assemblage et le reculage.
Refendage et scellement des bords
Les fils de verre ne fondent pas, donc un bord fendu s'effilochera à moins qu'il ne soit scellé. Les options incluent le thermoscellage avec un ruban compatible, un traitement par ultrasons ou un bord enduit. Pour les bandes étroites fonctionnant à grande vitesse, un bord non scellé constitue un compte à rebours.
Rejoindre
Il existe trois approches courantes. Un joint à recouvrement étagé enlève le matériau des deux extrémités et les chevauche afin que l'épaisseur finie reste proche de la valeur nominale. Une épissure à doigts entrelace les fils pour une plus grande résistance des joints. Une attache mécanique ou une couture cousue est plus rapide mais introduit une bosse d'épaisseur et un point faible en température. Le joint est généralement la première chose à tomber en panne en service, c'est pourquoi la méthode de jointure appartient à la spécification d'origine plutôt qu'à un e-mail de suivi.
Support et laminage
L'adhésif silicone sensible à la pression est le support habituel sur lequel le matériau doit être collé à un plateau ou à un châssis de machine. Le choix de l'adhésif est limité en température indépendamment du tissu, et un tissu à 260 °C sur un adhésif à 150 °C est un assemblage à 150 °C. Indiquer séparément la température de service de la colle.
La perforation, le poinçonnage et la découpe exposent tous le verre brut au niveau de la coupe. Pour les tâches de contact alimentaire ou en salle blanche, prévoyez une étape de scellage post-découpe et confirmez-la auprès du fournisseur de matériau avant le démarrage de la production.
Le joint, le bord et l'adhésif tombent généralement en panne avant le tissu. Précisez les trois au stade du devis.
Où appartient la fibre de verre enduite de PTFE et où elle n'en a pas
Il existe un ensemble clair de tâches pour lesquelles le matériau n'a pas de concurrent réaliste : couvercles de mâchoires de thermoscellage, feuilles antiadhésives dans les presses à plastifier, bandes transporteuses dans les tunnels de cuisson et de séchage, membranes de joints de dilatation, joints haute température et barrières diélectriques dans les équipements à micro-ondes. Dans chaque cas, la valeur vient de la combinaison d'une surface antiadhésive avec une stabilité mécanique en température.
C’est la mauvaise réponse dans un nombre étonnamment élevé d’autres cas. Si la température de fonctionnement reste inférieure à environ 100 °C, si l'assemblage doit être soudé sur site, si la couleur doit correspondre à une palette de marque ou si le budget est mesuré en dollars par mètre carré plutôt qu'en dollars par année de service, un système à base de PVC sera généralement le meilleur choix d'ingénierie.
L’alternative à basse température, énoncée clairement
Les textiles en PVC enduit se soudent, s'impriment et s'assemblent facilement, sont disponibles dans une large gamme de couleurs et coûtent une fraction du prix d'un composite haute température. Lorsque l'application concerne un toit à membrane tendue, un rideau latéral de camion, une structure temporaire ou une couverture de protection, l'exigence de performance est la résistance aux intempéries et mécanique, et non un service à 260 °C.
Pour les enveloppes architecturales, une membrane PVC enduite de PVDF offre une surface qui résiste à la saleté et conserve son aspect pendant une longue durée de vie en extérieur, avec la flexibilité et la soudabilité qu'exige l'installation sur site. Il ne survivra pas à une température de 250 °C, et ce n’est pas prévu.
Tissu de tente enduit de PVC ignifuge imperméable Un tissu polyester enduit de PVC imperméable et ignifuge pour les tentes événementielles, les structures d'exposition et les abris temporaires où la protection contre la pluie et la propagation plus lente des flammes sont importantes. Voir le produit → Là où l’ignifugation et la résistance à l’eau comptent plus que la température, un tissu de tente enduit de PVC ignifuge recouvre les structures d’exposition, les abris temporaires et les enceintes événementielles sans le coût d’un composite haute température.
Bâche robuste enduite de PVC de 750 g/m² Bâche en polyester enduite de PVC très épaisse de 750 g/m² pour les enceintes industrielles, les couvertures de jardin et la protection de sites où une résistance élevée à la déchirure et à l'abrasion est nécessaire. Voir le produit → Pour les revêtements industriels lourds, une bâche enduite de 750 g/m² offre une résistance à l'abrasion et à la déchirure qu'un tissu fin à haute température ne survivrait pas dans un environnement de cour. Autre outil, autre travail.
| Famille de matériaux | Température continue | Attribut le plus fort | Service typique |
|---|---|---|---|
| Tissu de verre enduit de PTFE | Jusqu'à environ 260 °C | Libération et stabilité thermique | Mâchoires de scellage, feuilles de presse, courroies haute température |
| Tissu de verre enduit de silicone | Jusqu'à environ 200 °C | Flexibilité et adhérence | Conduits flexibles, compensateurs, déclenchement là où le glissement est indésirable |
| PVC enduit de PVDF | Jusqu'à environ 110 °C | Vieillissement et nettoyabilité | Membranes architecturales, couvertures extérieures longue durée |
| PVC enduit d'acrylique | Jusqu'à environ 90 °C | Coût et gamme de couleurs | Couvertures générales, tentes, structures temporaires |
| Polyester enduit de PVC | Jusqu'à environ 70 °C | Soudabilité et ténacité | Rideaux de camion, bâches, couvertures industrielles |
Le tissu de verre PTFE gagne en température et en libération. En dessous de 100 °C, un système PVC gagne généralement en termes de coût, de couleur et de fabrication sur site.
Notes d'application qui modifient la spécification
Le même matériau de base se comporte différemment selon les tâches, et quelques notes de terrain valent la peine d'être prises en compte dans l'enquête.
Thermoscellage et emballage
Les couvre-mâchoires sont remplacés selon un calendrier, de sorte que la résistance à l'abrasion et une épaisseur constante sont plus importantes que la température maximale. Demandez une tolérance d'épaisseur suffisamment serrée pour que l'écart entre les mâchoires n'ait pas besoin d'être réinitialisé à chaque changement.
Convoyage dans des fours et des séchoirs
La durée de vie de la courroie est généralement limitée par le suivi et l'usure des bords plutôt que par la chaleur. Spécifiez l'étanchéité des bords, confirmez les diamètres des poulies et vérifiez si la courroie sera tendue à chaud ou à froid, car la dilatation thermique sur une longue période s'additionne.
Structures architecturales et tendues
Les membranes de verre PTFE apparaissent sur les structures permanentes où les performances au feu et la longue durée de vie des façades justifient leur coût. Ils sont rigides, nécessitent une fabrication spécialisée et sont généralement installés par des entrepreneurs qui travaillent avec ce matériau chaque semaine.
Démoulage et moulage
Les feuilles antiadhésives réutilisables réduisent les dépenses en consommables, mais uniquement si la surface reste intacte. Une feuille froissée qui a été pliée pour le stockage peut laisser une marque sur la pièce moulée, c'est pourquoi les instructions de stockage et de manipulation font partie de la livraison.
Joints de dilatation et compensateurs
Ici, le matériau doit absorber les mouvements à plusieurs reprises. Le comportement à la fatigue domine, et un tissage plus léger et plus drapable surpasse souvent un tissage plus lourd malgré des valeurs de traction inférieures.
Dans la plupart des applications, le mode de défaillance est mécanique et non thermique. Précisez en fonction de l'échec auquel vous vous attendez, et non en fonction de la note la plus élevée disponible.
Choisir un fabricant, un fournisseur ou un grossiste
Le marché comprend de véritables fabricants de revêtements, des transformateurs qui achètent des produits en rouleaux enduits et les refendent, ainsi que des grossistes qui détiennent des stocks dans de nombreuses familles de produits. Aucun de ces éléments n’est intrinsèquement meilleur, mais ils répondent à des questions différentes.
Un fabricant contrôle la chimie de dispersion, le nombre de passes et le frittage, afin de pouvoir ajuster une spécification ou expliquer un écart. Un convertisseur ajoute de la valeur au refendage, à l'assemblage et au support. Un grossiste ajoute de la valeur en termes de disponibilité et de petites quantités de commande. L'achat d'un composite haute température auprès d'un revendeur est tout à fait raisonnable pour un achat de maintenance et beaucoup moins raisonnable pour une ligne de production qui a besoin d'une cohérence d'un lot à l'autre au fil des années.
Des questions qui séparent rapidement les trois :
- Quelle plante recouvre le tissu, et peut-on visiter ou voir une vidéo de la ligne ?
- Quelle est la teneur en revêtement mesurée des trois derniers lots, et non la valeur nominale ?
- Comment mesure-t-on l’épaisseur, avec quel calibre et en combien de points ?
- Quelle est la méthode d’assemblage standard et quelles alternatives sont disponibles ?
- Quels rapports de test accompagnent chaque expédition et lesquels sont délivrés uniquement sur demande ?
- Quel est le délai réaliste pour une commande répétée dans six mois ?
Le prix au mètre carré est en soi une mauvaise comparaison. Convertissez-le en coût par heure de fonctionnement en utilisant l'intervalle de remplacement prévu, et le classement change souvent. Un matériau qui coûte un tiers de plus mais dure deux fois plus longtemps n’est pas un achat premium, c’est un achat moins cher.
Comparez le coût par heure de fonctionnement, et non le coût par rouleau. Le nombre qui compte est l’intervalle de remplacement selon votre cycle d’utilisation réel.
Foire aux questions
À quoi sert la fibre de verre enduite de PTFE ?
Il est utilisé là où une surface antiadhésive doit résister à la fois à la chaleur et à la charge mécanique : couvercles de mâchoires thermoscellables, feuilles antiadhésives dans les presses à plastifier, bandes transporteuses dans les fours et les séchoirs, membranes de joints de dilatation, joints haute température et barrières diélectriques dans les équipements à micro-ondes.
À quelle température la fibre de verre enduite de PTFE peut-elle résister ?
Le service continu est généralement cité entre -70 °C et 260 °C, avec de courtes excursions au-dessus. La limite pratique est fixée par le polymère plutôt que par le renfort en verre, et le temps de séjour à la température maximale compte autant que le chiffre maximal lui-même.
La fibre de verre recouverte de PTFE est-elle sans danger pour les aliments ?
La chimie de base est largement acceptée pour une utilisation en contact avec les aliments dans de nombreuses juridictions, et les revêtements PTFE sont couverts par les réglementations en contact avec les aliments dans plusieurs marchés. La conformité dépend de l'article fini, des additifs présents et des règles locales, demandez donc une déclaration nommant votre marché de destination plutôt qu'une déclaration générale.
La fibre de verre recouverte de PTFE peut-elle être cousue ou soudée ?
Il peut être cousu avec un équipement industriel approprié, mais les trous de couture créent des chemins à travers la couche de revêtement. Pour les tâches d'étanchéité, une épissure à recouvrement étagé ou à doigt est généralement préférée. Le soudage thermique est difficile car le polymère ne s'écoule pas comme le PVC. La plupart des fabrications reposent donc sur des épissures, des supports adhésifs ou des fixations mécaniques.
Quelle est la différence entre le PTFE et le tissu de verre enduit de silicone ?
Le verre recouvert de silicone est plus souple et offre une meilleure adhérence, avec un plafond de service autour de 200 °C. Le PTFE offre une énergie de surface plus faible, une plage de températures plus élevée et une meilleure résistance chimique, à un coût plus élevé. Le choix se résume généralement à savoir si vous avez besoin de glissement ou d'adhérence.
Le poids du revêtement affecte-t-il réellement la durée de vie ?
Oui. La masse de revêtement détermine la quantité de polymère qui protège les fils de verre de l'abrasion et des attaques chimiques. Un rouleau dont le poids est insuffisant par rapport à sa propre fiche technique exposera le verre plus tôt, et la défaillance apparaîtra en premier sur les bords et les trous découpés.
Comment stocker les rouleaux ?
Gardez-les au sec, soutenus horizontalement ou sur un noyau, et à l'abri de la lumière directe du soleil. Évitez les plis serrés, car un pli dans un revêtement fritté est permanent et apparaîtra comme une marque sur toute surface avec laquelle la feuille entrera en contact ultérieurement.
La plupart des réponses aux FAQ reviennent au même point : indiquez le cycle de service, la méthode d'assemblage et la tolérance d'acceptation, et le choix du matériau devient simple.
Étape suivante
Si l'application se situe au-dessus d'environ 200 °C et nécessite une surface antiadhésive, un composite de verre revêtu de PTFE est la bonne famille et le travail consiste à spécifier le tissage, la masse de revêtement et la méthode de joint. Si la température se situe en dessous d'environ 110 °C, la même conversation sur les performances se termine généralement avec un textile enduit de PVC, de PVDF ou d'acrylique, et la décision se porte sur la couleur, la soudabilité et la durée de vie.
Notre production est construite autour de ces systèmes de revêtement à basse température, des membranes architecturales aux couvertures industrielles lourdes, et nous savons clairement où s'arrête cette gamme. Envoyez-nous le cycle de service, le profil de température et les exigences en matière de joint, et nous vous dirons si le travail nous revient ou s'il s'agit d'un spécialiste des hautes températures.
Pages connexes sur ce site
Commencez par le cycle de service, pas le nom du matériau. Le cycle de service vous indique quelle famille de revêtements est défendable, et le reste relève des détails des spécifications.
Produits Associés
Nous invitons chaleureusement les clients nationaux et étrangers à visiter notre usine, à négocier une coopération et à créer ensemble un avenir radieux.
Coordonnées
- +86-13967331581
- +86-550-2356878
info@kingtexfabric.com
Adresse
- N°12, Route Weiyi, Zone de Développement Économique du Comté de Laian, Chuzhou, Anhui, Chine
Contactez-nous
Droits d'auteur ©Anhui Kingtex Material Technology Co, Ltd. Tous droits réservés.