• Anhui Kingtex Material Technology Co, Ltd. Matériau PVC durable
  • Anhui Kingtex Material Technology Co, Ltd. Durable et solide & Faible entretien
  • Anhui Kingtex Material Technology Co, Ltd. Certifications reconnues mondialement
  • Anhui Kingtex Material Technology Co, Ltd. Options de conception personnalisables
Membrane architecturale
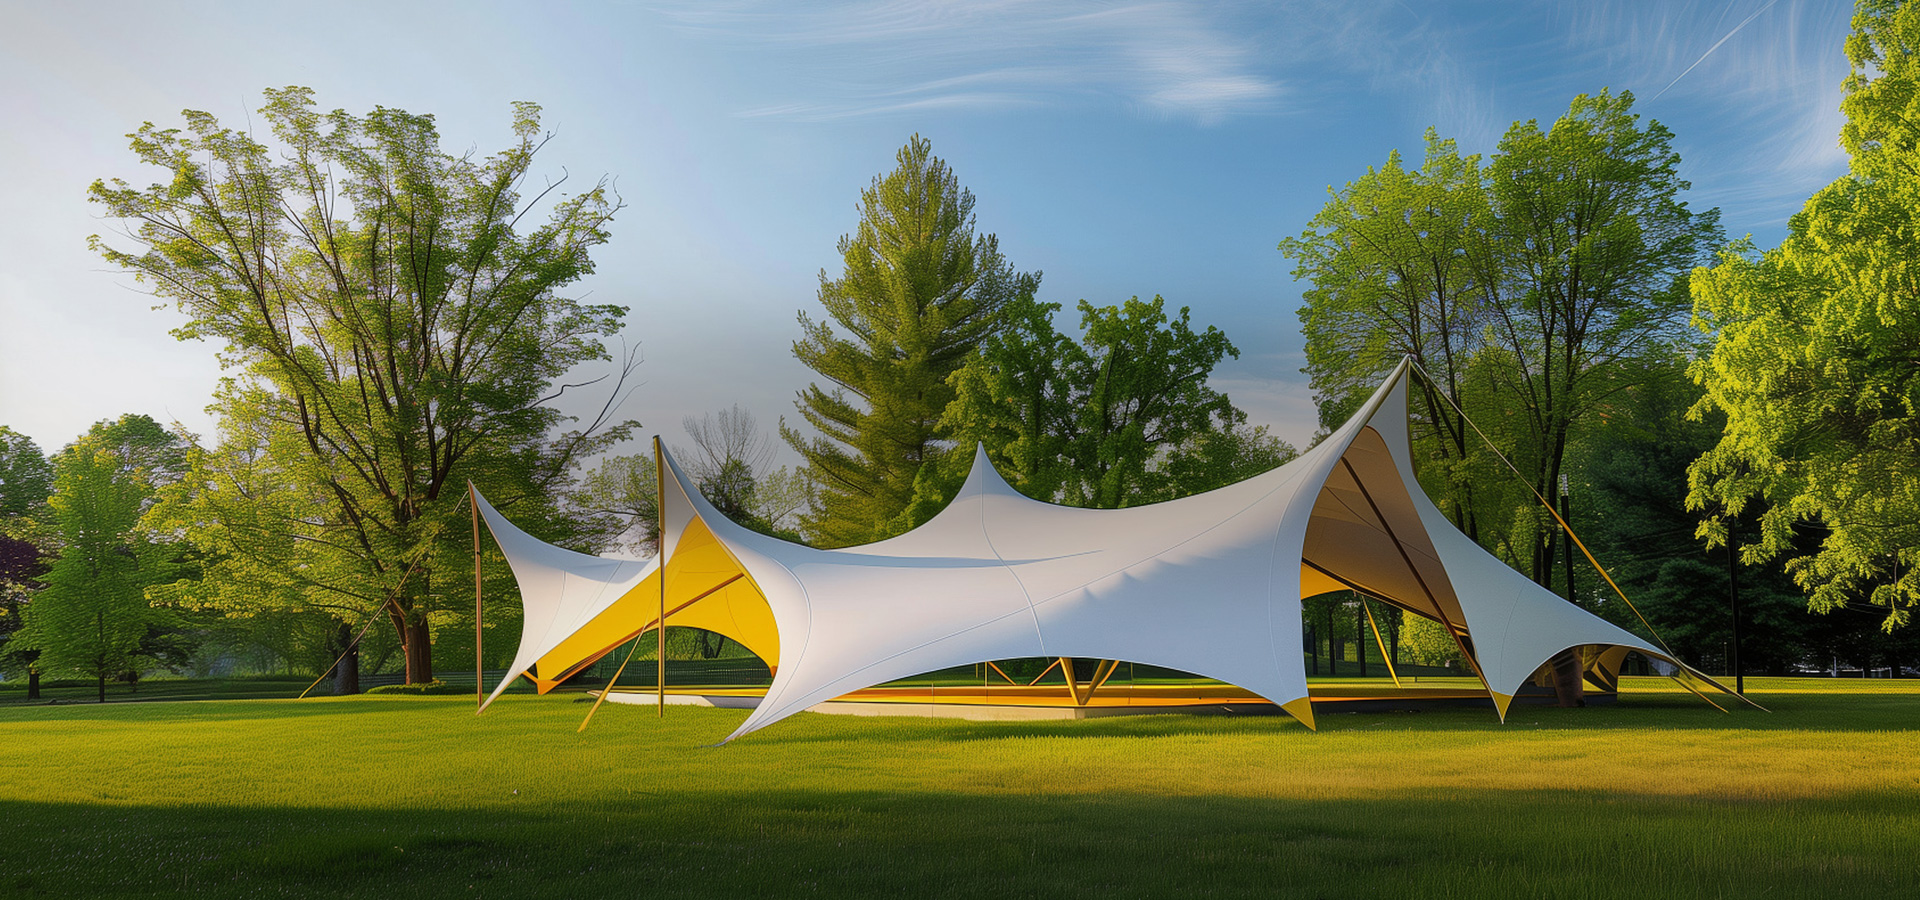
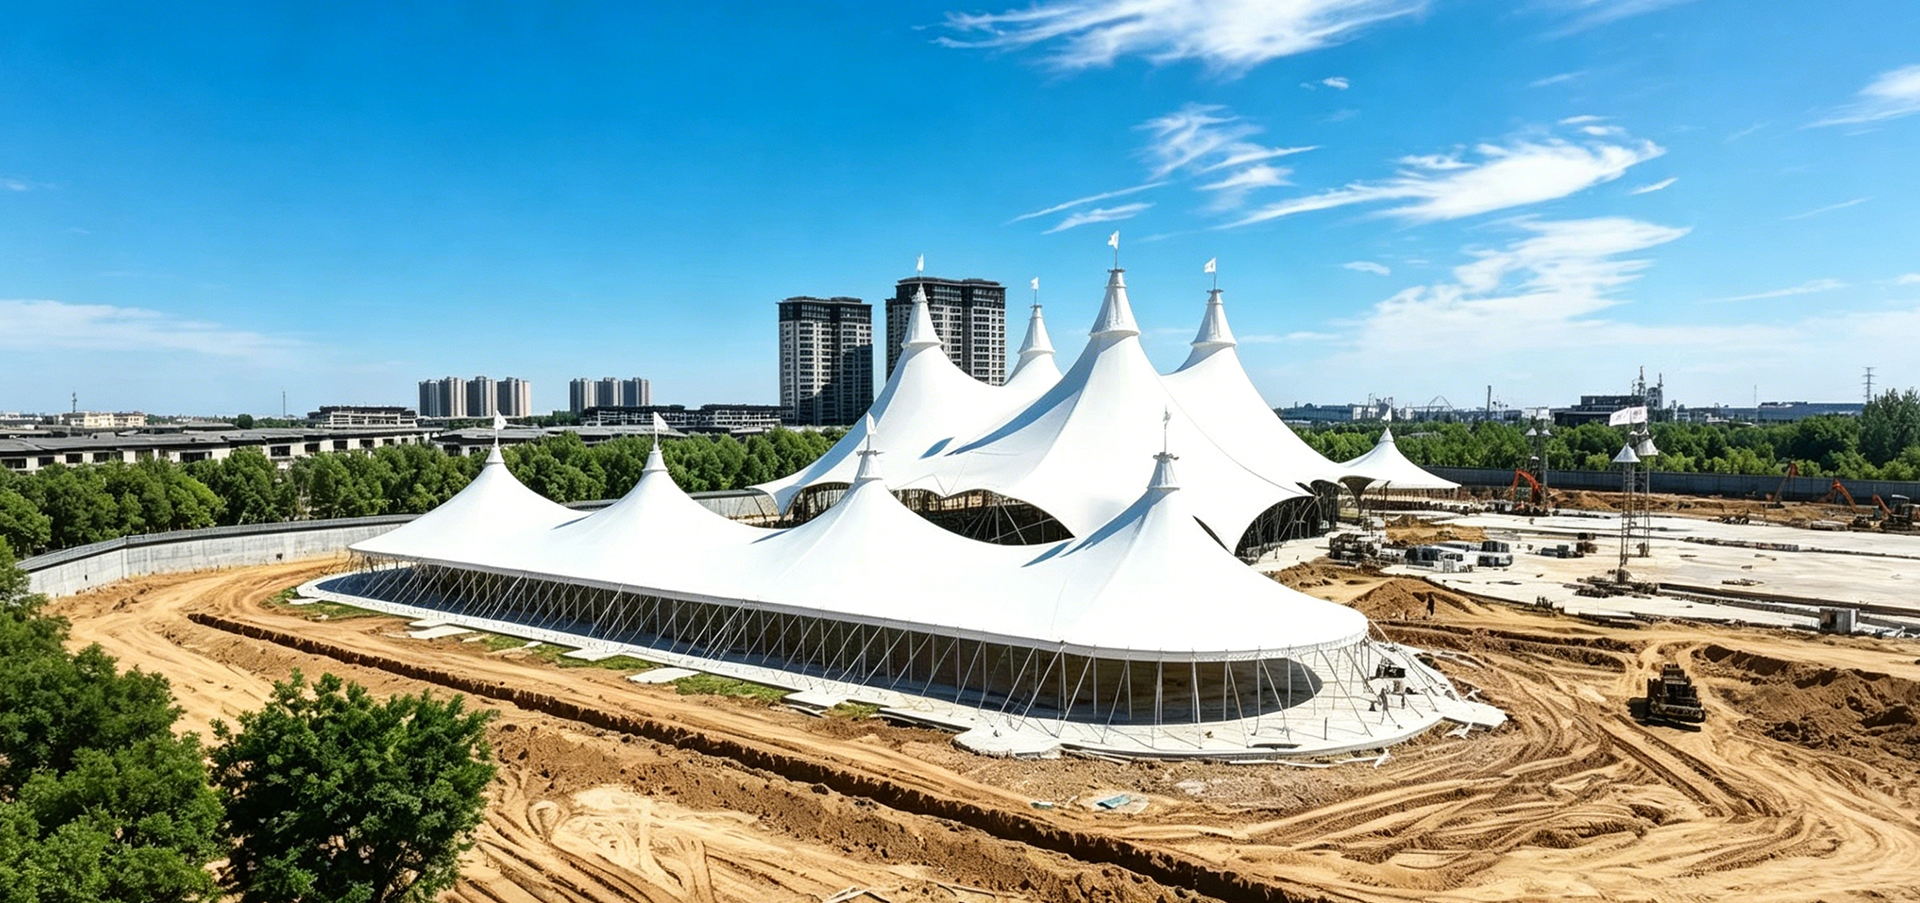
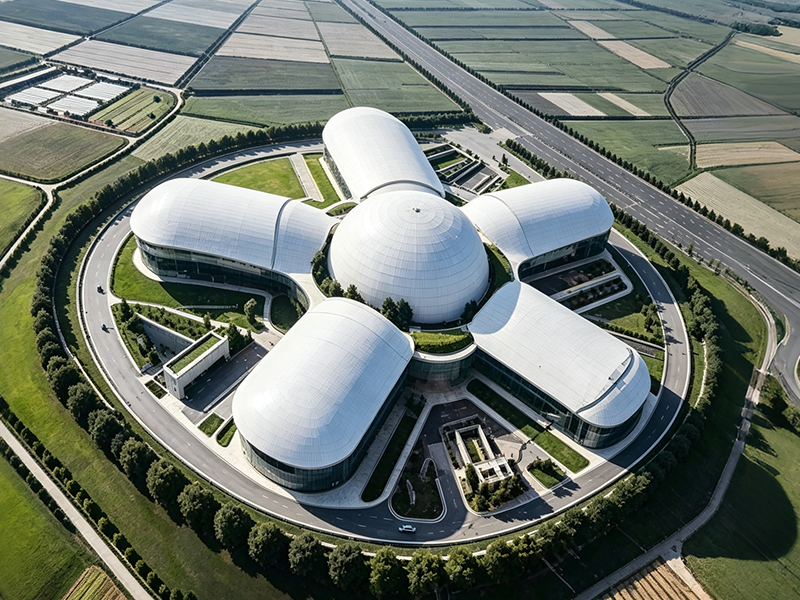
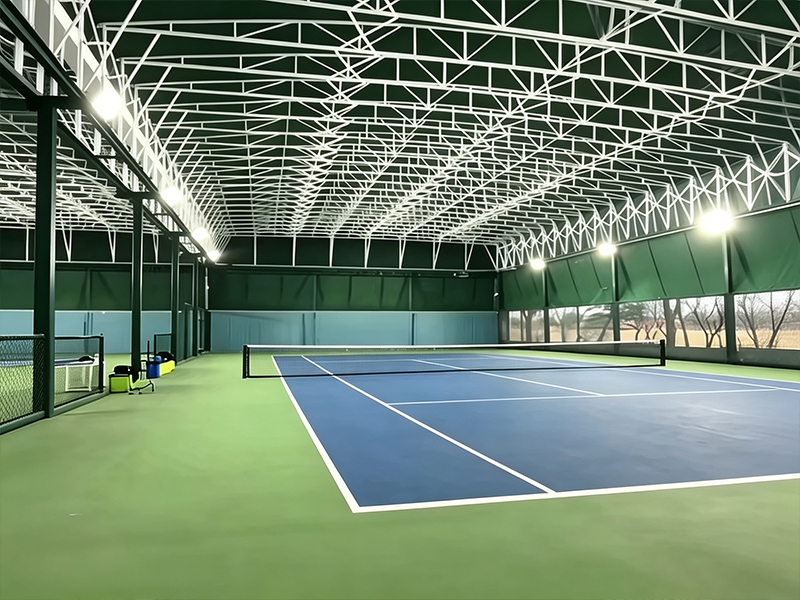
La membrane architecturale est un type de tissu enduit haute performance largement utilisé pour les extérieurs de bâtiments, les toits à structure membranaire et les projets de revêtement temporaires ou semi-permanents. Doté d'une excellente imperméabilité, d'une résistance aux UV et d'une excellente résistance aux intempéries, ce matériau répond aux exigences complètes de l'architecture moderne en matière de construction légère, de haute résistance, de longue durée de vie et d'apparence esthétique. Principales caractéristiquesExcellente résistance aux intempéries Le revêtement PVDF et le revêtement acrylique offrent une résistance à long terme au vieillissement, à la moisissure, à la décoloration et aux conditions extérieures difficiles, garantissant des performances stables lors d'une utilisation prolongée.Imperméable et résistant au feu Conçues pour des applications extérieures à long terme, les membranes architecturales offrent des performances d'étanchéité fiables et peuvent répondre aux normes ignifuges pertinentes, notamment les exigences B1, B2 et NFPA-701.Conception haute résistance et légère Fabriqué avec des fils à haute résistance tels que 1300D et 1500D, renforcés par un tissu polyester haute densité ou un tissu de base de qualité industrielle, le matériau offre une excellente résistance à la traction et à la déchirure tout en conservant une structure légère.Revêtements de surface optionnels Disponibles avec des revêtements PVDF ou acryliques, les membranes architecturales allient performance fonctionnelle et flexibilité esthétique. La surface revêtue offre de bonnes propriétés autonettoyantes et aide à maintenir un aspect propre au fil du temps. ApplicationsLes membranes architecturales sont largement utilisées dans les bâtiments à structure membranaire, les toits de stades, les portes rapides, les structures de pare-soleil paysagers dans les espaces publics, les salles d'exposition temporaires, les revêtements d'installations industrielles et divers projets d'abris architecturaux de haute performance.
Tente en PVC
Tente en PVC
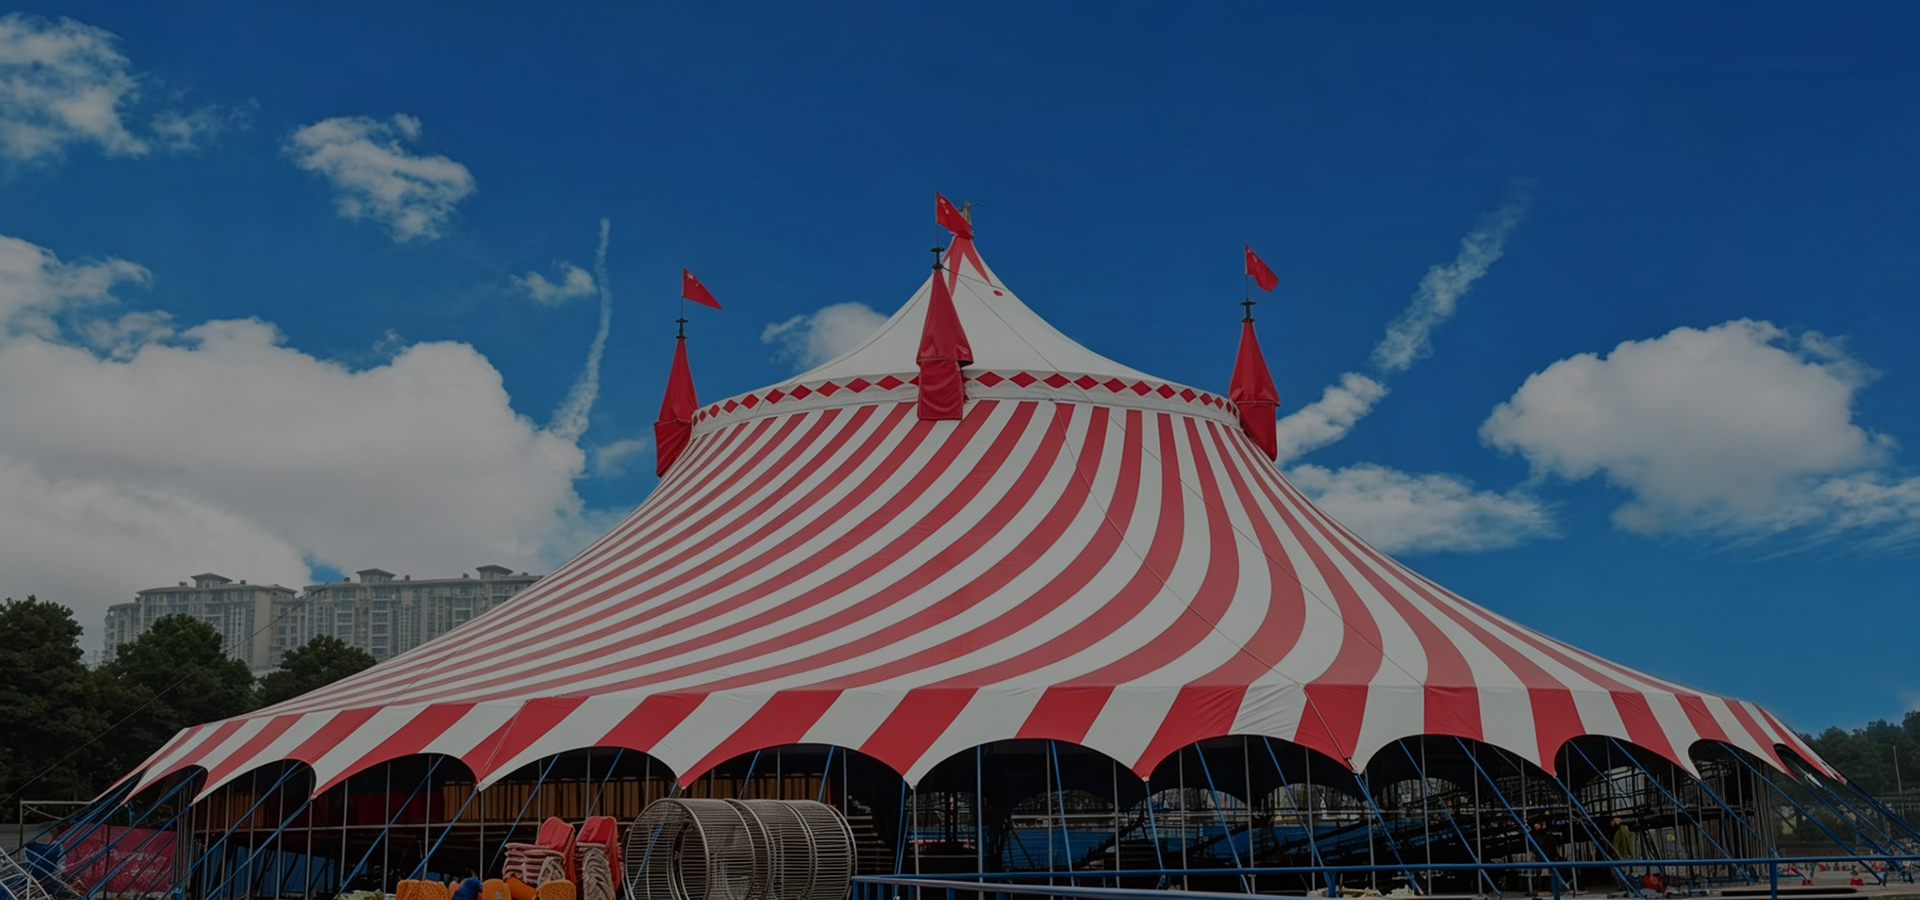
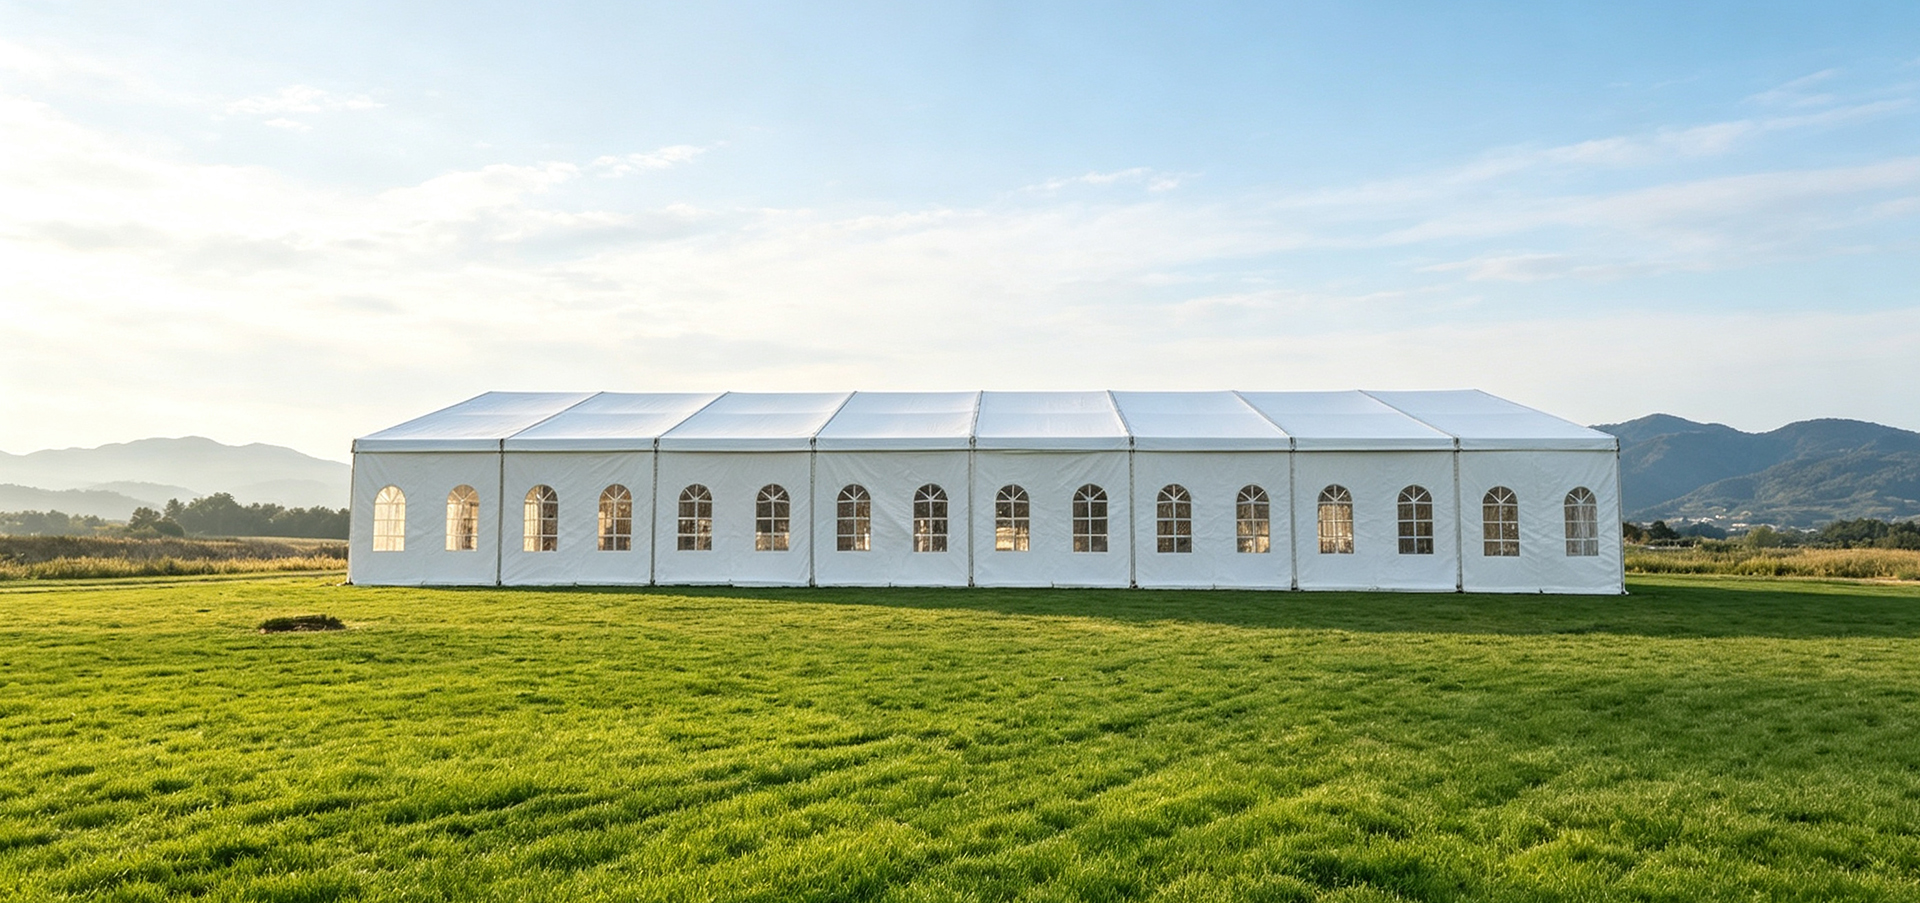
La tente en PVC est un type de tissu enduit haute performance spécialement conçu pour les applications de revêtement et de protection extérieures. Grâce à des technologies de revêtement et des processus de renforcement avancés, il offre une excellente imperméabilité, une résistance aux flammes, une résistance à l'abrasion et une résistance mécanique élevée, répondant à diverses exigences allant des activités de plein air légères aux applications industrielles lourdes. Principales caractéristiquesPerformances d'occultation complèteLes technologies avancées de laminage et de revêtement ajoutent une couche occultante au tissu, atteignant des performances de blocage de la lumière à 100 % pour une confidentialité et des effets d'ombrage améliorés.Imperméable et ignifugeLes revêtements PVC et acryliques offrent des performances d'étanchéité fiables et une résistance aux flammes, ce qui rend le tissu adapté aux environnements extérieurs exigeants.Haute résistance et durabilitéDisponible dans des options de tissu renforcé légères à robustes, la tente en PVC offre une excellente résistance à la traction et à la déchirure. Des propriétés supplémentaires telles que la résistance à la moisissure, la résistance aux UV et l'ignifugation garantissent des performances extérieures à long terme tout en maintenant une capacité d'occultation totale.Plusieurs spécifications disponiblesDifférents poids, structures en tissu et niveaux de renforcement sont disponibles pour répondre aux besoins des tentes de camping légères ainsi que des tentes industrielles à grande échelle.Divers traitements de surfaceLes revêtements PVC, acryliques ou PVDF en option améliorent la résistance aux intempéries, la durabilité et la durée de vie tout en offrant des performances de surface améliorées. ApplicationsLe tissu de tente en PVC est largement utilisé pour les tentes de cirque, les tentes extérieures, les structures de pare-soleil, les bâches de protection, les installations de stockage temporaire, les abris d'urgence et diverses applications nécessitant des matériaux de protection imperméables, ignifuges et à haute résistance.
Housse de camion et rideaux latéraux
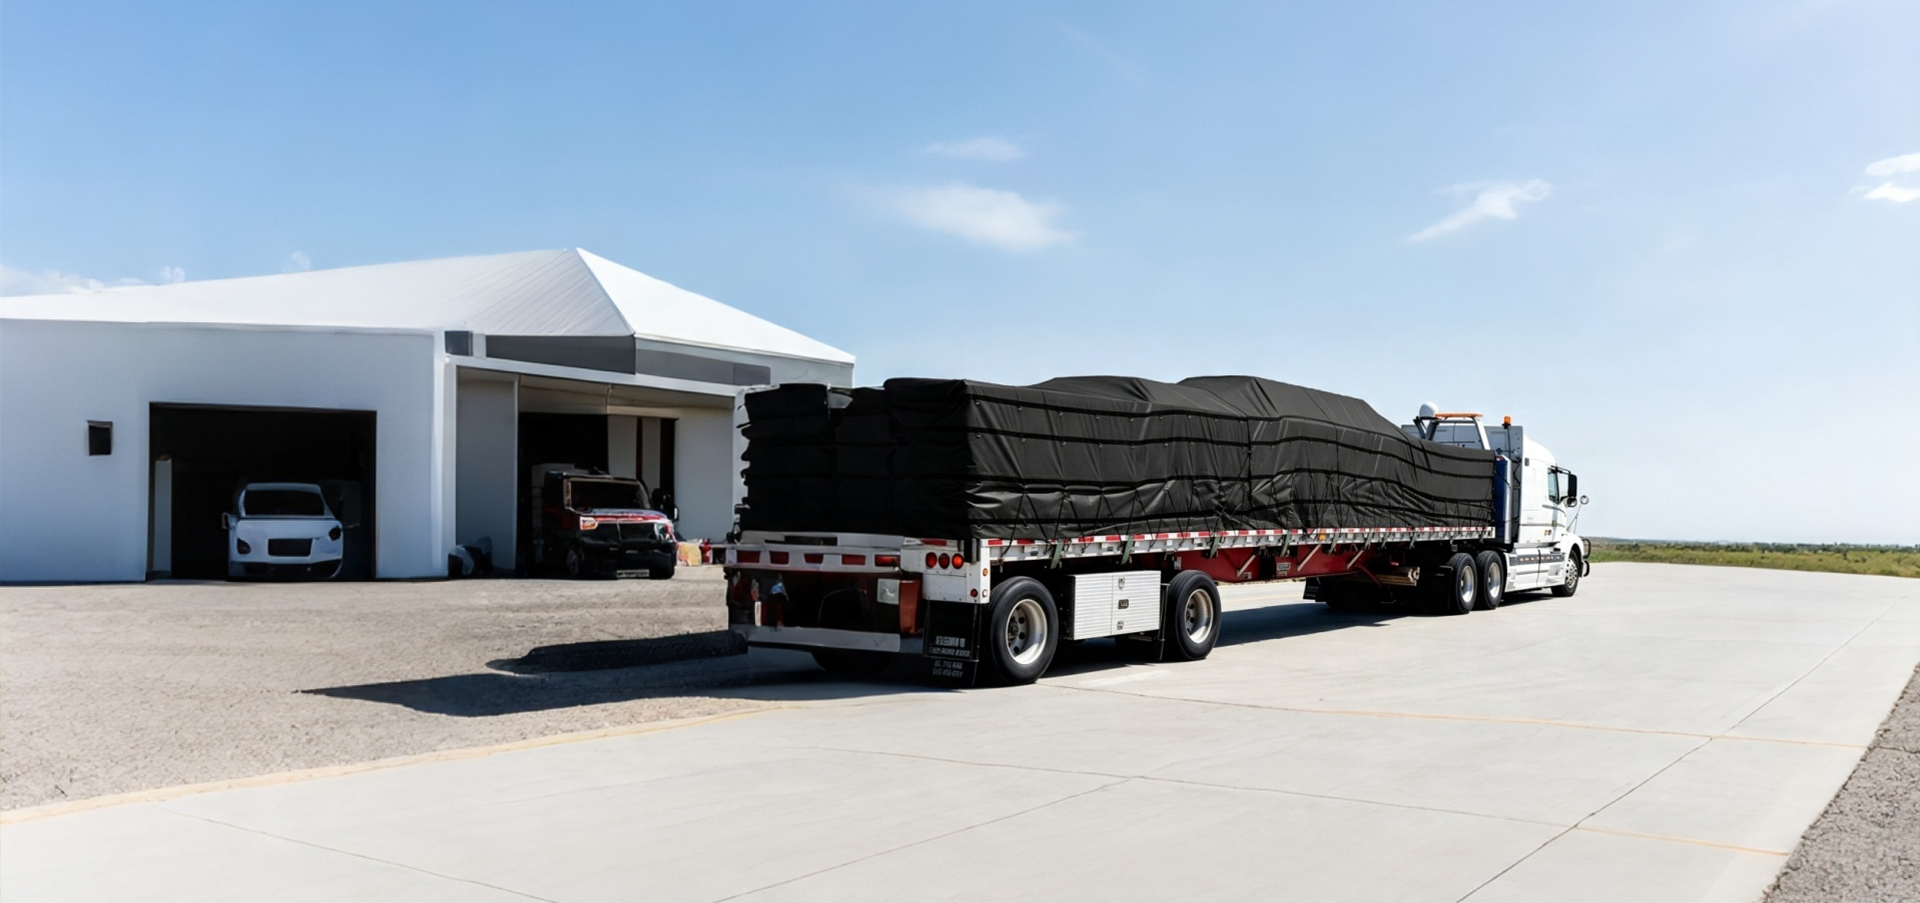
Les housses et rideaux latéraux pour camions sont des solutions de protection durables spécialement conçues pour les véhicules commerciaux, les remorques et diverses applications de transport. Fabriqués à partir de tissus en polyester enduits de PVC haute performance, ils offrent une protection fiable pour les marchandises, évitant efficacement les dommages causés par la pluie, la poussière, l'abrasion et les conditions extérieures difficiles. Nos tissus de couverture de camion et de rideau latéral sont disponibles dans différents poids, structures de tissage et spécifications de performance, répondant à différentes exigences d'application, des couvertures de chargement légères aux systèmes de rideaux latéraux robustes. Pourquoi choisir nos tissus pour housses et rideaux latéraux de camion ?Grâce à une technologie professionnelle de revêtement en PVC et à des capacités de personnalisation flexibles, nous fournissons des solutions de tissu fiables aux fabricants de housses de camion, aux fabricants de remorques et aux fournisseurs d'équipements de transport. Que ce soit pour une protection légère des marchandises ou pour des applications de rideaux latéraux robustes, nos tissus enduits de PVC offrent une excellente durabilité, une résistance aux intempéries et des performances, ce qui les rend adaptés à une large gamme d'environnements de transport commercial.
Produits gonflables
Produits gonflables
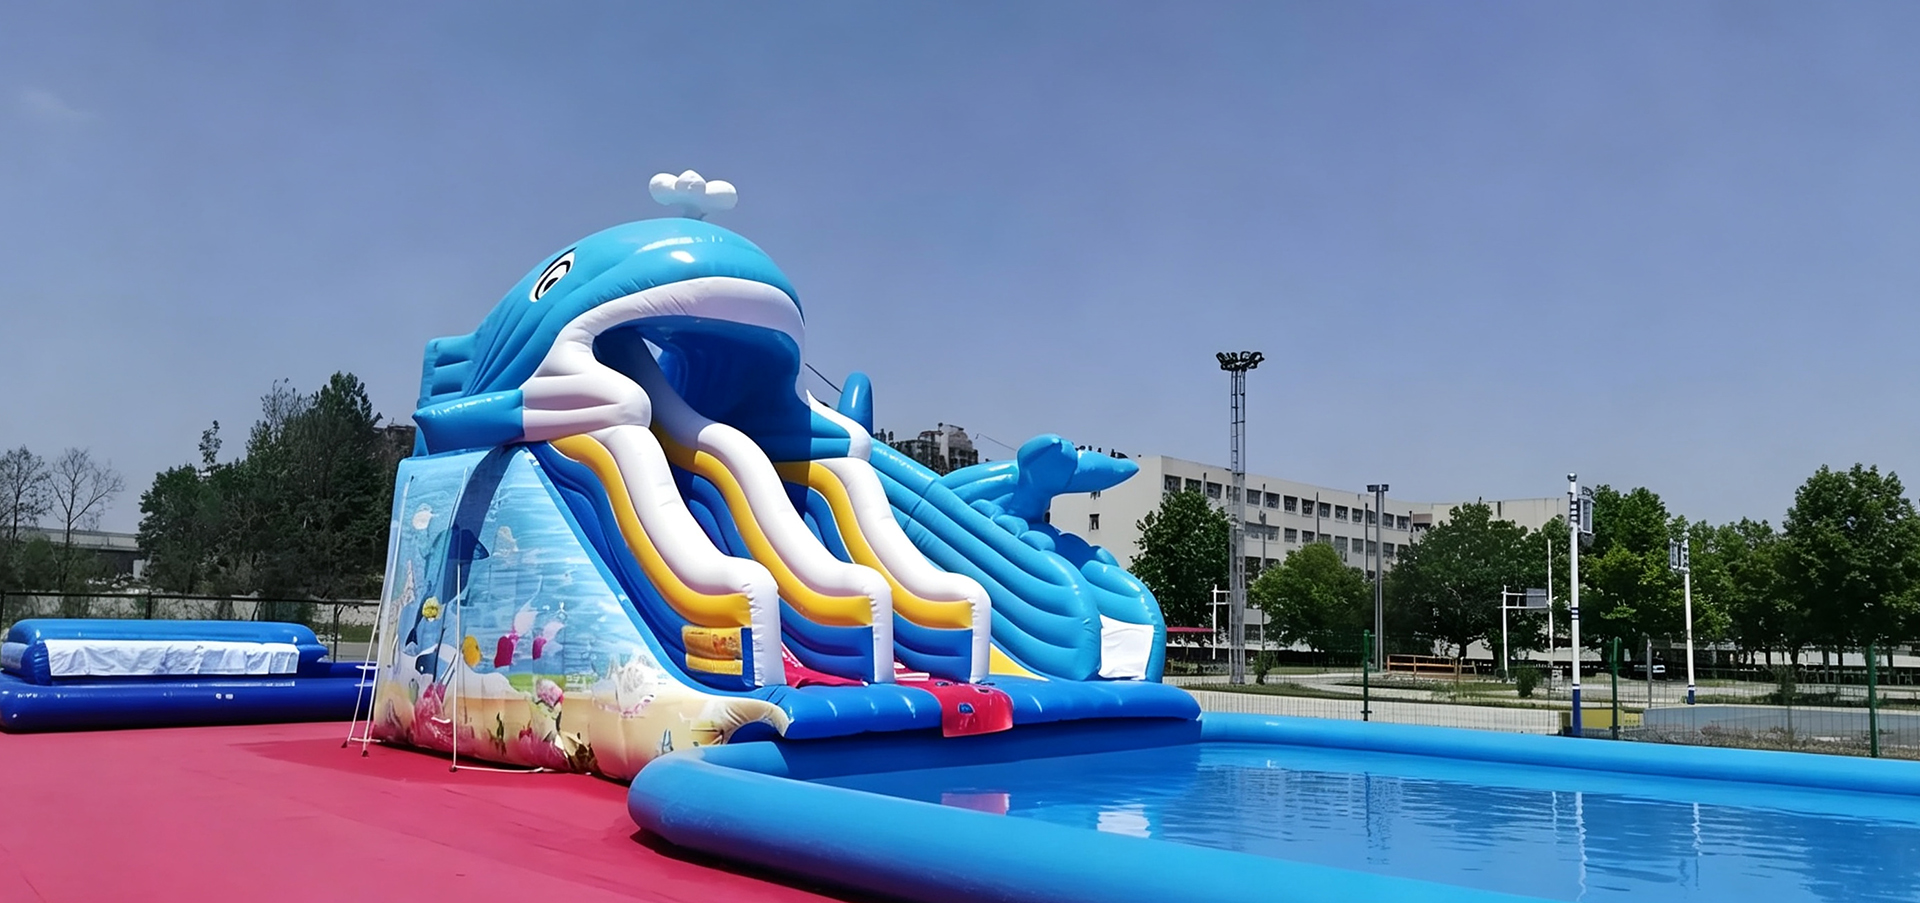
Le matériau gonflable en PVC est un matériau composite flexible haute performance fabriqué en appliquant un processus professionnel de revêtement ou de laminage de PVC sur une base en tissu polyester haute résistance. Il présente une résistance élevée à la traction, une excellente résistance à l’abrasion et une étanchéité à l’air supérieure, ce qui le rend adapté à une large gamme d’applications gonflables. Le matériau peut répondre aux normes environnementales telles que sans plomb, 6P, RoHS et REACH, ainsi qu'aux normes ignifuges, notamment B1, M2 et NFPA-701. ApplicationsLe matériau gonflable en PVC est largement utilisé dans les applications de sauvetage récréatif et d'urgence, notamment :Châteaux gonflablesDiapositives d'évacuation d'urgenceBarrages-barrières flexiblesSacs d'eau gonflablesKayaks gonflablesAutres équipements gonflables de sauvetage récréatif et d'urgence
Matériau de couverture en PVC
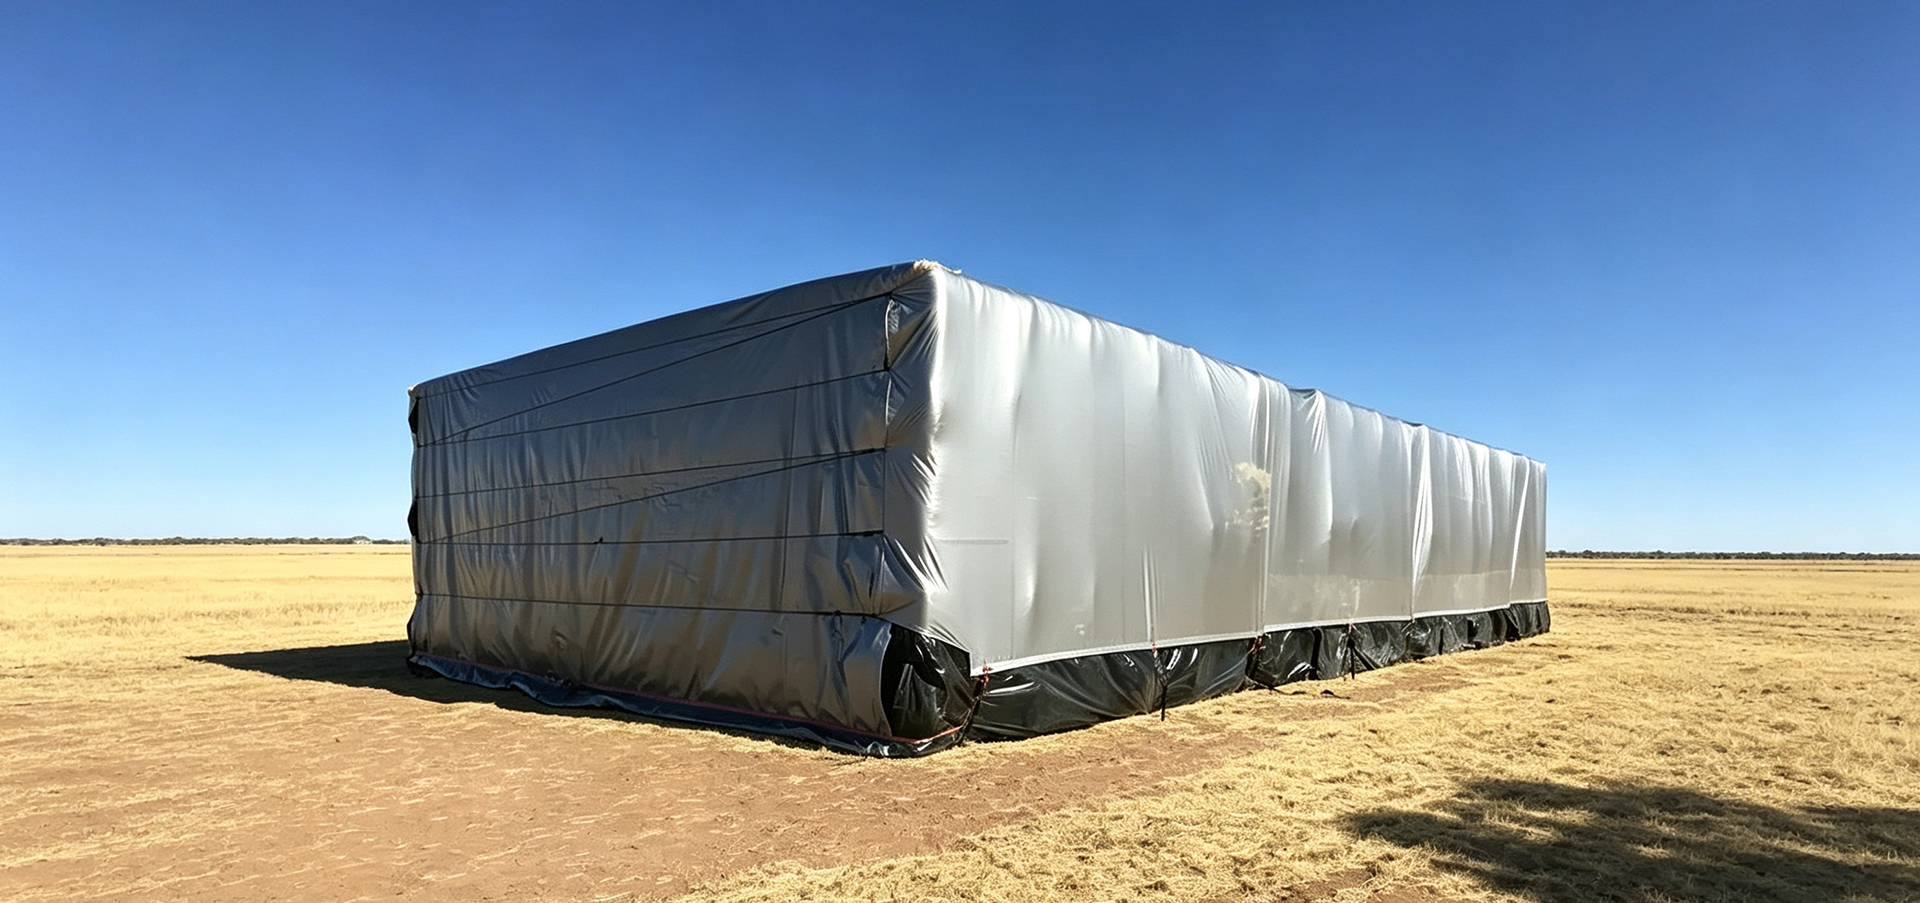
Le matériau de couverture en PVC est fabriqué à partir d'un tissu en fil de polyester à haute résistance comme matériau de base et recouvert de résine en pâte de chlorure de polyvinyle (PVC), qui est plastifiée à haute température pour former un matériau composite durable et flexible. Il offre d'excellentes propriétés imperméables, résistantes à la moisissure, au froid, au vieillissement et antistatiques, ce qui le rend adapté à une large gamme d'applications de revêtement et de protection. ApplicationsTransport TarpaulinsUtilisé comme matériau de couverture de cargaison pour les camions, les trains et les navires, offrant une protection fiable contre la pluie, l'humidité et d'autres conditions extérieures.Housses de rangement extérieuresConvient pour couvrir les marchandises stockées dans des entrepôts en plein air dans les gares, les quais, les ports maritimes et les aéroports.Couvertures agricolesPeut être utilisé pour construire des installations temporaires de stockage de céréales et fournir une couverture extérieure à diverses cultures agricoles.Structures de construction temporairesConvient pour la construction d'abris temporaires, de hangars de travail et d'entrepôts de stockage sur les chantiers de construction et autres chantiers.Couvercles de machines de protectionPeut être fabriqué sur mesure en housses de protection pour machines et équipements en fonction de leurs dimensions et de leurs exigences spécifiques.
Maille en PVC
Maille en PVC
La maille PVC est un tissu enduit fonctionnel fabriqué à partir de fils de polyester à haute résistance tissés en une structure de maille ajourée, puis traité par enduction ou trempage PVC. Sa conception unique de maille offre une excellente résistance tout en conservant une bonne respirabilité et perméabilité à l’air, réduit efficacement la résistance au vent et la rend très adaptée aux applications extérieures. Principales caractéristiquesHaute résistance et durabilité Fabriqué avec des fils de polyester à haute résistance, la maille PVC présente une excellente résistance à la traction et à la déchirure, garantissant une durabilité à long terme dans des environnements exigeants. Excellente résistance aux intempériesExcellente résistance aux intempéries Le revêtement en PVC offre des performances exceptionnelles en matière d'étanchéité, de résistance à la moisissure, aux UV et à la température, permettant une utilisation extérieure fiable dans diverses conditions météorologiques.Excellente respirabilité La structure à mailles ouvertes permet une libre circulation de l'air, réduisant considérablement la pression du vent et améliorant la stabilité globale dans les applications extérieures.Propriétés fonctionnelles personnalisables Des fonctions spéciales telles que l'ignifugation, la résistance à l'huile et aux taches, les propriétés antistatiques et les effets fluorescents peuvent être ajoutées selon les exigences du client.Options de largeur flexibles Disponible en différentes largeurs, avec une largeur maximale allant jusqu'à 3,2 mètres pour répondre à divers besoins d'application. ApplicationsPublicité et impression Largement utilisé pour les bannières de clôture de chantier de construction, la publicité d'échafaudage, les bannières de balustrade de pont, les panneaux publicitaires extérieurs et autres expositions extérieures à grande échelle.Transport Convient aux rideaux latéraux de camion, aux housses de camion, aux filets de chargement et à d'autres applications de protection des transports.Construction et ingénierie Utilisé pour les filets de sécurité de construction, les filets anti-poussière, les filets pare-soleil, les clôtures et autres solutions de protection.Applications quotidiennes et industrielles Appliqué dans les bagages, les sacs à documents, les structures de pare-soleil, les fenêtres de tente respirantes, les housses de protection pour machines et divers produits industriels nécessitant ventilation et durabilité.
Matrice de produits
Découvrez nos gammes de produits
Matrice de produits PVC de toutes catégories, solution unique pour répondre à tous vos besoins d’approvisionnement.
En savoir plus
Affichage des avantages
Pourquoi nous choisir
Galerie d'applications Transport

Nous fournissons des systèmes de couverture flexibles, durables et intelligents à haute résistance pour l'industrie de la logistique et du transport. Du fret long-courrier au transport spécial, nos tissus enduits de PVC constituent un élément clé pour protéger le fret et améliorer l'efficacité opérationnelle grâce à leurs performances imperméables, leur résistance à la déchirure et leurs propriétés anti-âge.Applications typiques : rideaux latéraux et systèmes de toiture pour camions, bâches pour conteneurs, housses de fret ferroviaire, housses spéciales pour véhicules, systèmes d'étanchéité gonflables.

Galerie d'applications Construction et architecture

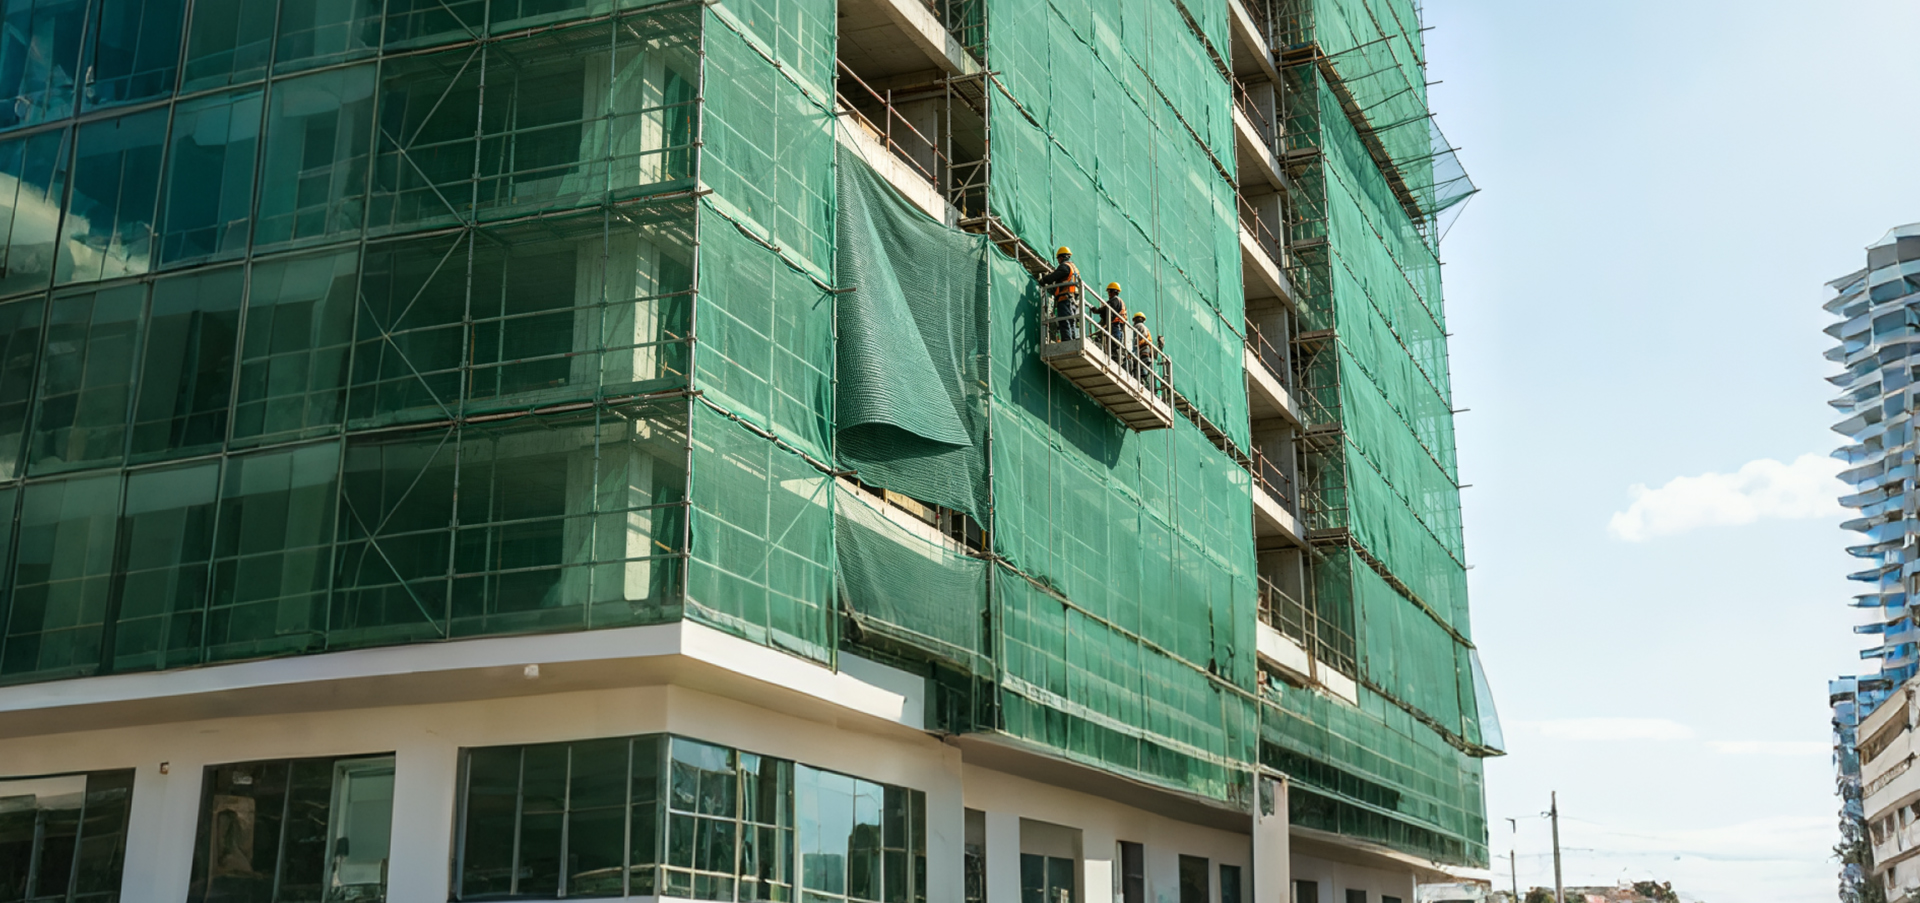
En construction temporaire et permanente, nos membranes architecturales en PVC redéfinissent les possibilités spatiales. En tant que matériau léger et à haute résistance doté d'une flexibilité de conception exceptionnelle, ils permettent des espaces sans colonnes de grande portée et créent des formes architecturales saisissantes. Nous fournissons plus que de simples matériaux — nous proposons des solutions complètes, notamment un support de conception structurelle, une optimisation des modèles de coupe et des conseils d'installation, répondant à divers besoins, des stades et centres de transport aux centres commerciaux.Applications typiques : structures à membrane permanente de grande portée, structures de tension semi-permanentes, entrepôts et abris temporaires, façades de bâtiments et systèmes de pare-soleil, revêtements acoustiques et absorbants sonores.

Galerie d'applications GONFLABLE

Nous fournissons des matériaux hautes performances pour l'industrie des structures gonflables. Du tissage du fil au revêtement fini, nos tissus gonflables en PVC garantissent une largeur précise, une étanchéité fiable et une cohérence d'un lot à l'autre — permettant aux fabricants en aval d'obtenir une coupe et un soudage HF efficaces. Qu'ils soient exposés à des impacts à haute fréquence ou à des conditions extérieures à long terme, nous adaptons des formulations et des structures de renforcement spécifiques pour chaque application, transformant des paramètres clés tels que la perméabilité à l'air, l'adhérence au pelage et l'ignifugation en spécifications industrielles contrôlées.  Châteaux gonflables / Toboggans / Parcours d'obstacles Arches gonflables / Ballons publicitaires Zones d'atterrissage des airbags / Coussins de sécurité Poutres d'air de tente gonflables / cadres de dôme

Galerie d'applications Applications industrielles

L’industrie moderne impose des exigences de performance de plus en plus strictes aux matériaux fonctionnels. Notre gamme de produits en PVC de qualité industrielle est développée pour des besoins industriels spécifiques tels que l'étanchéité à l'air, l'ignifugation, la résistance chimique et la haute résistance. Soutenus par des lignes de production professionnelles et des systèmes de contrôle qualité stricts, nous fournissons des solutions de tissus industriels fiables et conformes pour la transformation des aliments, la fabrication de précision, l'entreposage et la logistique, la protection de la sécurité et d'autres secteurs.Applications typiques : portes à volets roulants industriels, cloisons de salle blanche et étanches à l'air, rideaux coupe-feu et barrières antidéflagrantes, protections d'équipements et de machines, revêtements et revêtements de bandes transporteuses.

Galerie d'applications Agriculture et aquaculture

L’agriculture de précision et l’aquaculture moderne reposent sur un contrôle environnemental précis. Nos bâches et membranes agricoles offrent des barrières et une protection pour la croissance des cultures, la sauvegarde du bétail et la gestion de l’environnement aquacole. De l’amélioration des performances des serres à la création de systèmes d’aquaculture contrôlés, nos produits aident les producteurs à maximiser les rendements, à optimiser l’utilisation des ressources et à relever les défis posés par le changement climatique.Applications typiques : revêtements de serres de haute technologie, abris pour le bétail et couvertures de stockage d'aliments, revêtements et couvertures d'étangs d'aquaculture, filets de protection contre le vent et la pluie pour les cultures, revêtements de salles de culture de champignons.

Galerie d'applications Loisirs et événements

Des grands festivals de musique aux rassemblements privés dans les jardins, les événements réussis dépendent d’installations temporaires fiables, attrayantes et faciles à installer. Nos matériaux pour tentes et structures gonflables combinent la robustesse des cadres en aluminium légers avec la durabilité et l'esthétique des tissus en PVC de haute qualité. Nous fournissons des produits fiables allant des tentes événementielles standard aux structures créatives personnalisées, garantissant que chaque occasion est sûre, confortable et mémorable.Applications typiques : tentes de festivals et d'événements, structures de divertissement gonflables, auvents de restauration et commerciaux extérieurs, entrepôts temporaires et vestiaires, bateaux pneumatiques et jouets aquatiques.

  • Anhui Kingtex Material Technology Co, Ltd. Transport
  • Anhui Kingtex Material Technology Co, Ltd. Construction et architecture
  • Anhui Kingtex Material Technology Co, Ltd. GONFLABLE
  • Anhui Kingtex Material Technology Co, Ltd. Applications industrielles
  • Anhui Kingtex Material Technology Co, Ltd. Agriculture et aquaculture
  • Anhui Kingtex Material Technology Co, Ltd. Loisirs et événements
À PROPOS DE NOUS
Fabricant professionnel de tissus en PVC

Anhui Kingtex Material Technology Co, Ltd. se spécialise dans la recherche, le développement et la production de membranes architecturales, de bâches en PVC, de tissus gonflables en PVC, de tissus en maille, de membranes de biogaz, de tissus enduits de couteaux, de filets de prévention des catastrophes et de matériaux luminescents intelligents. L'entreprise maintient un système de gestion de la qualité complet et scientifique et fonctionne avec intégrité. Sa résistance et la qualité de ses produits sont largement reconnues au sein de l’industrie. Équipée d'un laminage à froid professionnel du PVC, d'un laminage à chaud, d'un revêtement et d'un ensemble complet d'instruments de test, l'entreprise s'appuie sur des équipements de pointe, des processus de fabrication solides et une équipe de R&D dédiée pour garantir une qualité de produit fiable. Les clients de tous les secteurs sont chaleureusement invités à visiter nos installations pour des visites et des discussions d'affaires.
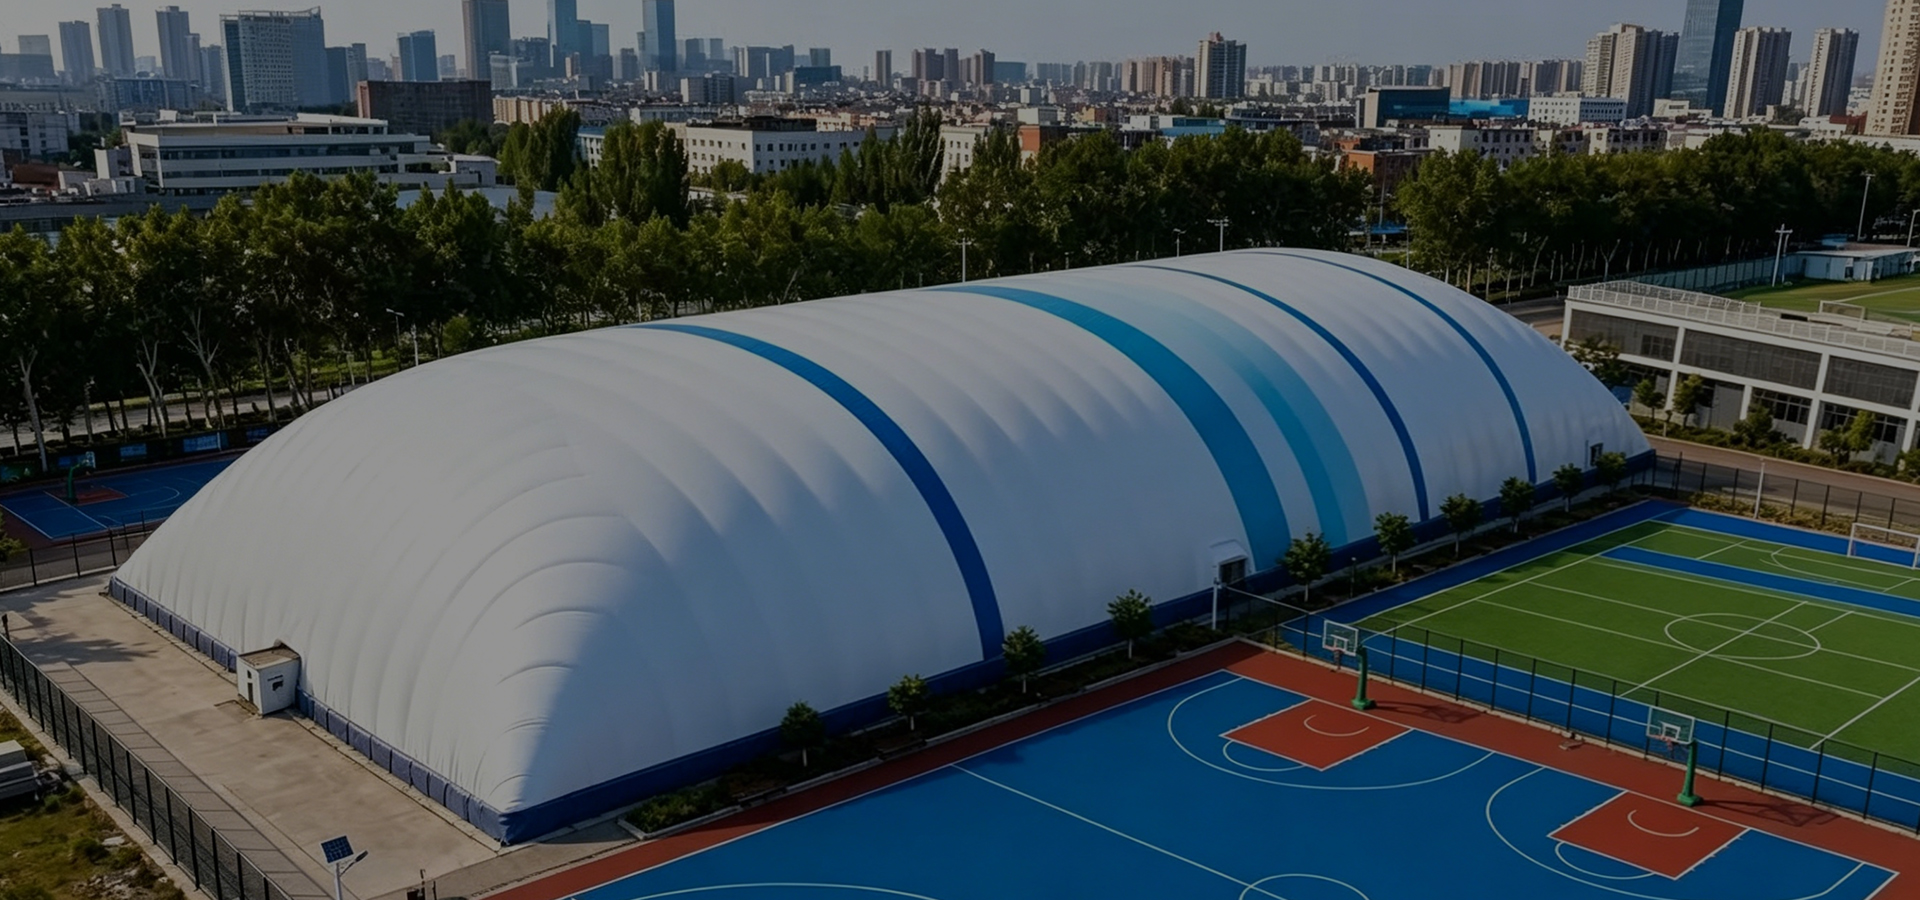
CAS DE PROJET
VOYEZ COMMENT LES AUTRES ONT
TRANSFORMÉ LEUR
VOIR PLUS DE PROJETS
  • 01

    Dôme gonflable entrepôt frigorifique du centre de distribution de la chaîne du froid à Wuhan

  • 02

    Salle de badminton de Guangzhou

  • 03

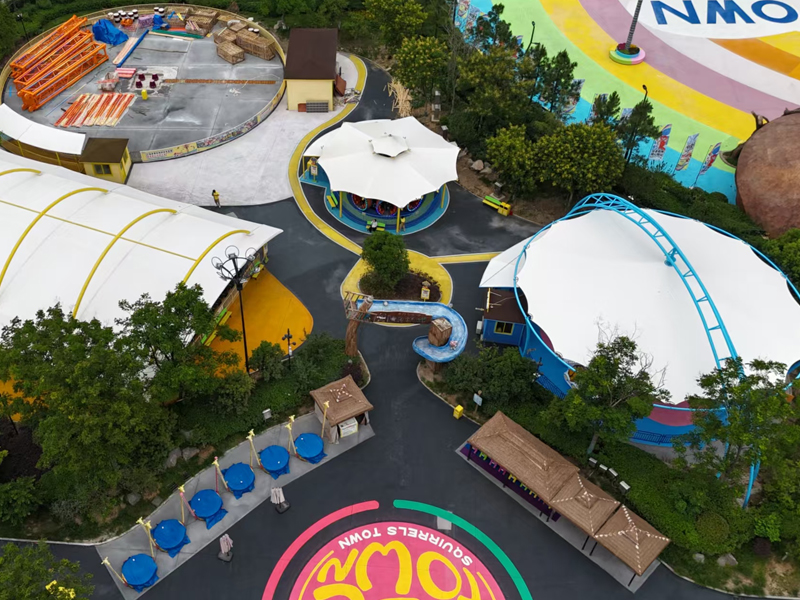
    Parc à thème Three Squirrels, Wuhu

ACTUALITÉS
LIRE LE JOURNAL MIS À JOUR
Lisez notre blog et découvrez tout sous tous les angles. Notre passion est de rendre tout accessible et esthétique pour tous.
Nov 18,2026
Qu’est-ce que l’Hypalon ? Tissu enduit de caoutchouc et de PVC CSM expliqué aux acheteurs
Une fiche technique arrive sur le bureau avec une seule ligne qui décide de l'ensemble du travail : « Revêtement : Hypalon ». La pièce peut être un ponton gonflable, un ensemble de défenses de quai, un revêtement de réservoir ou une membrane de toit, et quelqu'un en amont a demandé de l'Hypalon parce qu'il a entendu dire que c'est le matériau qui dure. Puis les citations reviennent, et la moitié d'entre elles décrivent un tissu enduit de caoutchouc tandis que l'autre moitié propose tranquillement un tissu enduit de PVC en espérant que personne ne lise les petits caractères. Alors avant toute chose, voici la réponse courte à la question de savoir ce qu'est l'Hypalon : Hypalon est un nom commercial pour le polyéthylène chlorosulfoné, presque toujours abrégé en CSM, un caoutchouc synthétique commercialisé par DuPont dans les années 1950. Ce n’est pas du PVC, ce n’est pas un textile tissé et ce n’est pas un seul produit. Il s'agit d'une famille de composés de caoutchouc qui sont calandrés ou étalés sur un tissu de base, ou utilisés seuls comme pièce en caoutchouc moulée. Le caoutchouc de marque d'origine n'a pas été fabriqué depuis plus d'une décennie, c'est exactement pourquoi tant de citations actuelles de "Hypalon" sont des composés équivalents au CSM, ou quelque chose d'autre portant le nom. Qu'est-ce que l'Hypalon, chimiquement et commercialement Les acheteurs qui comprennent deux choses à propos de l’Hypalon ont tendance à prendre de meilleures décisions : ce qu’est réellement le polymère et pourquoi un nom commercial a survécu à l’usine qui l’a produit. Les deux sont importants lorsqu'un fournisseur envoie une fiche technique indiquant « type Hypalon » dans l'en-tête et rien d'autre. La chimie, sans la blouse Le polyéthylène chlorosulfoné commence sa vie sous forme de polyéthylène, une longue chaîne de carbone et d'hydrogène. Deux éléments sont ensuite attachés à cette chaîne lors de la fabrication. Le chlore est introduit à raison d'environ 25 à 43 pour cent en poids, et de petites quantités de groupes chlorosulfonyle sont ajoutées, contribuant environ à un pour cent à un et demi pour cent de soufre. Ces groupes chlorosulfonyle sont les sites de durcissement : ils permettent au caoutchouc d'être vulcanisé avec des oxydes métalliques, des accélérateurs, des systèmes de soufre ou de peroxyde en un solide élastique utilisable. Trois conséquences s’ensuivent, et elles expliquent presque toutes les propriétés que les gens louent à propos du matériau. Le squelette du polymère est saturé, il n’y a donc pas de doubles liaisons que la lumière ultraviolette et l’ozone pourraient attaquer, ce qui est à l’origine de sa réputation en extérieur. La teneur en chlore confère une résistance inhérente à la propagation des flammes et à un large éventail de produits chimiques, et rend également le polymère légèrement polaire, ce qui l'aide à se lier aux textiles et à lui-même. Enfin, comme le caoutchouc fini doit sa flexibilité à la structure du polymère plutôt qu'à un plastifiant liquide, il ne se fragilise pas lorsque ce plastifiant migre. Pourquoi le nom a survécu au produit DuPont a introduit l'Hypalon comme caoutchouc commercial dans les années 1950 et l'a vendu dans des qualités différenciées principalement par la viscosité et le niveau de chlore, destinées aux produits moulés, aux gaines de câbles, aux tuyaux, aux rouleaux et aux revêtements. La forme du tissu est devenue célèbre séparément : un revêtement CSM appliqué sur un tissu de base en nylon ou en polyester tissé, parfois avec une couche de liaison en néoprène en dessous, utilisé pour les tubes de bateaux pneumatiques, les défenses et les membranes de toiture monocouches. À la fin des années 2000, le producteur d'origine a quitté l'entreprise et la fabrication du caoutchouc de marque s'est arrêtée vers 2010. La marque a changé de mains, mais le matériau n'a pas disparu : le CSM est toujours produit par un petit nombre de fournisseurs de produits chimiques, et « Hypalon » est devenu un mot générique pour tout revêtement de type CSM. Cette dérive est un problème pratique d’approvisionnement. Une citation indiquant Hypalon peut signifier un véritable composé CSM, un mélange CSM, un substitut de polyéthylène chloré ou, dans le pire des cas, un tissu PVC plastifié au toucher caoutchouteux. Si vous retenez une chose de cette partie de l'article, prenez ceci : « Hypalon » sur une citation est une affirmation sur la chimie, pas un certificat. Demandez l'identification du polymère, le poids du revêtement par mètre carré, le tissu de base et les rapports de test derrière l'allégation, et traitez le nom commercial comme un point de départ de la conversation plutôt que comme une fin. Hypalon est un nom commercial pour le caoutchouc de polyéthylène chlorosulfoné (CSM), et depuis la fin de la production de la marque originale, le mot décrit une famille de matériaux plutôt qu'une source unique garantie. Pourquoi Hypalon a gagné sa réputation La réputation n’est pas une invention marketing. Le CSM a gagné sa place dans les applications exigeantes car il échoue lentement et gracieusement par rapport aux matériaux qui se fissurent ou se fragilisent. Les principaux comportements à connaître sont les suivants : Exposition aux ultraviolets et à l'ozone. La structure saturée résiste aux attaques beaucoup plus longtemps que les caoutchoucs insaturés. Lorsque le CSM vieillit à l'extérieur, il se farcit : la surface s'oxyde en une couche pâle, mate et légèrement poudrée. Ce farinage est cosmétique dans la plupart des cas, et c'est la raison pour laquelle les vieux tubes de bateau Hypalon semblent gris et semblables à du daim plutôt que brillants. Contact chimique. La résistance aux acides, aux alcalis, aux agents oxydants, aux fluides hydrauliques et aux projections de carburant est bonne, c'est pourquoi le CSM est présent dans les revêtements de réservoirs, les cache-tuyaux et les rouleaux industriels. Il ne s’agit pas d’une barrière universelle et le contact prolongé avec des solvants aromatiques est une autre conversation qui nécessite des données de test. Abrasion et fatigue par flexion. La résistance à la déchirure et aux flexions répétées est élevée, ce qui est exactement ce qu'exige un tube frottant contre un quai ou un rouleau roulant sous charge. Plage de température. Le service est généralement estimé entre moins 40 et plus 120 degrés Celsius, avec de courtes excursions plus élevées. La flexibilité à basse température est l’un de ses avantages les plus silencieux dans les travaux par temps froid. Comportement au feu. La teneur en chlore confère un caractère ignifuge inhérent sans compter uniquement sur des additifs, et les caractéristiques de fumée sont relativement favorables, c'est pourquoi le CSM a été utilisé pour le gainage des câbles dans les installations critiques pour la sécurité. Rétention d'air. C’est là que Hypalon est souvent surfait. Ce n’est pas le meilleur pare-air ; le caoutchouc butyle retient mieux la pression. Les bateaux pneumatiques construits à partir de tissu enduit de CSM doivent généralement être remplis pendant des semaines, ce qui est normal et non un défaut. Coutures et réparation. Le CSM ne peut pas être thermosoudé comme le peuvent les thermoplastiques. Le tissu est assemblé avec un adhésif en deux parties, et la qualité de cette liaison dépend de la préparation de la surface, de l'humidité et des conditions de pressage en usine. L’avantage est la réparabilité sur site : un patch et un tube d’adhésif remettront en service un tube endommagé. Remarquez combien de ces points forts concernent une dégradation lente plutôt que des performances instantanées. C'est pourquoi CSM a développé ses produits dans des applications où le remplacement est coûteux et où les temps d'arrêt sont pires : canots de sauvetage, radeaux militaires, rouleaux industriels, revêtements d'étang et toits de bâtiments occupés. L'avantage de l'Hypalon réside dans sa durabilité dans le temps plutôt que dans sa résistance initiale plus élevée, et cette distinction détermine si la prime vaut la peine d'être payée. Comment les principaux matériaux flexibles se comparent à l'extérieur La façon la plus utile de placer Hypalon est de regarder comment il se place à côté des matériaux entre lesquels un acheteur choisit réellement. Le tableau ci-dessous classe les quatre options de tissus enduits les plus courantes en fonction de l'intensité combinée des intempéries et de l'abrasion que leurs surfaces absorbent généralement avant que leur apparence ou leur fonction ne diminue. Indice indicatif de durabilité de surface pour les tissus enduits courants (0 à 100, plus élevé est plus tolérant) Tissu enduit de caoutchouc CSM (type Hypalon) 95 Tissu enduit de PVC avec revêtement PVDF 88 Tissu enduit de TPU 80 Tissu enduit PVC plastifié standard 72 L'indice est un classement qualitatif construit à partir de l'expérience générale de l'industrie en matière d'exposition extérieure et d'abrasion, et non un résultat de test pour un rouleau particulier. Les performances réelles dépendent du poids du revêtement, du tissu de base, du pack de stabilisateurs et de la qualité des coutures. Lisez les barres comme un classement d’endurance plutôt que comme un chiffre de garantie. Pour les structures qui sont récupérées tous les dix à quinze ans, comme les auvents d'entrepôt, les tentes événementielles ou les rideaux latéraux de camions, un PVC avec revêtement PVDF se pose généralement suffisamment près du caoutchouc pour que le prix d'achat et la productivité du soudage déterminent le projet. Le PVC plastifié standard se situe plus bas, principalement parce que la perte de plastifiant, plutôt que la dégradation du polymère, est ce qui met fin à sa durée de vie en extérieur, et c'est une question de formulation autant que de matériau. Les gonflables ajoutent une toute autre variable, car la méthode de couture compte autant que le revêtement : les coutures en PVC thermosoudées sont rapides et reproductibles, tandis que les coutures CSM vivent ou meurent selon les conditions de collage. C'est pourquoi un fabricant de tissus demande généralement ce qu'est la pièce, comment elle sera cousue et combien de temps elle doit durer avant de citer un poids de revêtement. Un PVC avec une couche de finition PVDF bien formulé comble l'essentiel de l'écart avec le CSM en matière de vieillissement, tandis qu'un PVC mal stabilisé sera loin derrière sa propre fiche technique. Hypalon vs tissu enduit de PVC : une comparaison honnête La plupart des décisions du monde réel se résument à ces deux éléments, il vaut donc la peine de les mettre côte à côte sans qu’aucun des deux camps ne parle. Le tissu enduit de PVC est un canevas de polyester tissé encapsulé dans un composé de chlorure de polyvinyle, où le composé contient un plastifiant, des stabilisants, une charge, un pigment et généralement un emballage ignifuge. Le revêtement est appliqué par revêtement au couteau, par immersion ou par laminage, et comme le PVC est thermoplastique, les panneaux sont assemblés par air chaud, coin ou soudage à haute fréquence. Le tissu enduit CSM est un revêtement en caoutchouc appliqué sur du nylon ou du polyester, et il est thermodurci après vulcanisation, c'est pourquoi il est collé plutôt que soudé. Aucun des deux matériaux n’est meilleur dans l’abstrait ; ils échouent différemment, coûtent différemment et conviennent à différentes configurations de production. Tableau 1 : Différences typiques entre le tissu enduit de caoutchouc CSM et le tissu enduit de PVC plastifié sur les points les plus demandés par les acheteurs. Les chiffres sont des plages indicatives de la pratique générale de l’industrie et ne constituent pas une spécification pour un seul rouleau. Critère Tissu enduit Hypalon (CSM) Tissu enduit de PVC Polymère de base Caoutchouc polyéthylène chlorosulfoné Chlorure de polyvinyle plus plastifiant Construction de revêtement typique Caoutchouc calandré ou étalé sur du nylon ou du polyester, parfois sur une couche de liaison en néoprène Composé enduit au couteau ou laminé sur canevas en polyester, généralement 400 à 900 g/m² de poids total Méthode de couture Collage adhésif en deux parties Soudure thermique, air chaud ou haute fréquence Température de service Environ moins 40 à plus 120 degrés Celsius Environ moins 20 à plus 70 degrés Celsius, selon le composé Modèle de vieillissement en extérieur Farinage de surface, perte lente du revêtement Migration des plastifiants, jaunissement, fragilisation éventuelle Abrasion et déchirure Élevé, avec une forte résistance à la fatigue en flexion Modéré à élevé, en fonction du poids du revêtement et de la qualité du composé Résistance chimique Bon contre les acides, les alcalis et les oxydants Bon contre de nombreux produits chimiques aqueux, plus faible contre certains solvants Réparation sur le terrain Patch et adhésif, utilisables dans des endroits éloignés Adhésif à souder ou vinylique, plus rapide en atelier Couleur et apparence Palette limitée, a tendance à crayer et à matifier Large palette, mais les couleurs claires montrent rapidement la saleté Coût matériel relatif Élevé, avec moins de sources d’approvisionnement Inférieur et plus largement disponible Fin de vie Difficile à recycler, thermodurci Certaines filières de recyclage existent, et c'est refusible La ligne qui décide le plus souvent d’un projet est la méthode de couture, et non le polymère. Un tissu qui ne peut pas être soudé oblige une usine à recourir au collage, ce qui intègre le temps de durcissement, le contrôle de l'humidité et les compétences de l'opérateur dans le modèle de coût. À l’inverse, un transformateur doté d’une ligne de soudage bien réglée produira généralement des panneaux en PVC plus cohérents, et la cohérence est ce qui protège une réclamation au titre de la garantie dix-huit mois plus tard. L’altération vient en deuxième position, et ici la formulation compte plus que le nom principal du matériau. Une membrane architecturale en PVC avec une couche de finition en PVDF est conçue spécifiquement pour retenir la couleur et éliminer la saleté sur une façade, et elle se comporte très différemment d'une bâche de base à poids similaire. Du côté du CSM, l'épaisseur du revêtement et la qualité de l'adhérence du tissu de base déterminent la durée de vie bien plus que le mot sur l'étiquette. Membrane architecturale en PVC avec revêtement PVDF pour structures tendues Membrane PVC haute résistance 1200 g/m² avec finition PVDF, adaptée aux toitures tendues, auvents et projets d'ombrage nécessitant une résistance aux intempéries et à la saleté. Voir le produit → Pour les structures tendues, les auvents et les projets d'ombrage, c'est là qu'entre en jeu une couche de finition en PVC fabriquée spécifiquement pour l'architecture, puisque la couche de finition effectue le travail de vieillissement que le CSM brut effectue grâce à sa chimie. La méthode de couture détermine généralement si un projet peut utiliser du CSM ou du PVC, car le collage et le soudage thermique répondent à des exigences d'usine complètement différentes. Où Hypalon a encore du sens Malgré les changements d’offre, le CSM reste un choix rationnel dans plusieurs domaines. Les tubes pour bateaux pneumatiques et les colliers RIB constituent le cas classique, en particulier pour les opérateurs commerciaux qui apprécient la réparabilité sur site et acceptent le prix d'achat plus élevé. Les défenses lourdes, les pare-chocs de quai et les bandes de frottement marines conviennent également à ce matériau car la résistance à l'abrasion et l'exposition au sel sont les charges dominantes. Les rouleaux industriels et les composants de convoyeurs utilisent du CSM où les éclaboussures de produits chimiques et la chaleur se combinent avec une flexion continue. La gaine des câbles dans les installations critiques pour la sécurité tire parti du comportement des flammes et de la faible fumée. Les géomembranes et les revêtements de réservoirs l'utilisent là où les hydrocarbures ou les produits chimiques oxydants réduiraient la durée de vie d'un revêtement thermoplastique. Les membranes de toiture constituaient autrefois un marché majeur, même si la majeure partie de ce volume a depuis migré vers d'autres systèmes monocouches. Il existe un modèle dans cette liste : les applications partagent un coût de remplacement élevé, un accès difficile ou un besoin de réparation adhésive sur le terrain. Lorsque ces conditions ne s’appliquent pas, la prime CSM est plus difficile à justifier, et c’est la raison honnête pour laquelle le matériau a perdu du terrain plutôt qu’une défaillance de sa chimie. CSM gagne toujours son prix là où l'accès au remplacement est coûteux et où la réparation des adhésifs sur le terrain est une véritable exigence opérationnelle. Où le tissu enduit de PVC est le meilleur achat En tant que fabricant de tissus enduits de PVC travaillant avec des grammages allant d'environ 400 à 900 g/m², nous voyons constamment l'autre côté de la décision. La plupart des projets qui posent des questions sur Hypalon ne font pas réellement partie des applications où CSM gagne. Il s'agit de rideaux latéraux de camions, de tentes événementielles, de couvertures agricoles, de structures gonflables, de rideaux industriels et de bâtiments modulaires, où la pièce est remplaçable, la géométrie est complexe et le coût de soudure est bien inférieur au coût du collage à grande échelle. Les gonflables sont un bon exemple de marché où les deux matériaux se chevauchent et la réponse dépend de l'utilisation. Un opérateur de location qui exploite des structures gonflables sur un site saisonnier a besoin de réparabilité et d'intervalles de remplacement prévisibles, et un tissu de base 1000D avec un revêtement double face de 550 à 650 g/m² convient généralement à ce modèle. Un bateau militaire ou d'expédition qui doit survivre à une décennie de soleil et d'abrasion est un dossier différent, et là, CSM a encore un cas. Tissu PVC 1000D 650 g/m² pour gonflables robustes Tissu polyester 1000D double face enduit de PVC de 650 g/m², offrant une épaisseur et une résistance supplémentaires pour les structures gonflables de location, les poutres gonflables et les plateformes flottantes. Voir le produit → Le transport est l’autre catégorie à volume élevé. Les rideaux latéraux et les bâches de camion résistent à l'abrasion, à la flexion à grande vitesse et à une manipulation constante, et un tissu enduit de 900 g/m² conçu pour les rideaux latéraux supporte ces charges sans le prix CSM. De toute façon, lorsqu'une flotte remplace les rideaux toutes les quelques années, dépenser deux ou trois fois plus pour un revêtement en caoutchouc survit rarement à un examen financier. Tissu enduit de PVC 900 g/m² pour rideaux latéraux de camion Polyester robuste enduit de PVC de 900 g/m² pour remorques à rideaux coulissants, offrant une résistance à la traction et à la déchirure pour les itinéraires long-courriers exposés et les couvertures de flotte. Voir le produit → La même logique s’applique aux couvertures. Un revêtement résistant à l'abrasion de 650 g/m² gère bien les bâches à foin, les couvertures de machines et les couvertures de pile, et il se soude rapidement en grands panneaux, ce qui est important lorsque la commande est de quarante pièces au lieu de quatre. Si la pièce est remplaçable, géométriquement complexe et soudée à grande échelle, un tissu enduit de PVC correctement spécifié gagne presque toujours en termes de coût total de possession. Une liste de contrôle d'approvisionnement pour les demandes « Hypalon » Lorsqu'un client envoie une demande nommant Hypalon, le moyen le plus rapide d'éviter une erreur coûteuse est d'exécuter à chaque fois la même courte liste de contrôle. Cela prend dix minutes et fait gagner des mois. Confirmez le polymère, pas la marque. Demandez la désignation du polymère de base et si le revêtement est du CSM, un mélange de CSM ou un substitut. Un fournisseur qui ne peut pas répondre précisément vous dit quelque chose. Demandez le poids du revêtement par mètre carré et par côté. Le poids total du tissu ne permet pas de savoir si la protection se trouve dans l'enduction ou dans le canevas, et deux rouleaux de 900 g/m² peuvent se comporter très différemment. Identifiez le tissu de base. Le nylon et le polyester se comportent différemment en cas de fatigue par flexion humide, et la construction en deniers plus affecte la résistance à la déchirure plus que ce à quoi la plupart des acheteurs s'attendent. Faites correspondre la méthode de couture à l’usine. Le collage nécessite des opérateurs formés, une humidité et un temps de durcissement contrôlés. Si votre convertisseur ne peut pas le faire de manière fiable, le choix du matériau est déjà erroné. Demander des données de vieillissement et d’essais mécaniques. Résultats de vieillissement accéléré, de traction et de déchirure, adhérence du revêtement et, le cas échéant, rapports d'essais de flamme, référencés aux normes reconnues. Vérifiez le comportement à basse température. Si la pièce est stockée ou utilisée à une température inférieure à moins 15 degrés Celsius, demandez des données de flexibilité plutôt que d'extrapoler à partir de tests à température ambiante. Clarifiez les attentes en matière de couleur. Craies CSM. Si le client achète une surface esthétique, cette conversation a lieu avant la commande et non après la livraison. Convenez de la procédure de réparation et des pièces de rechange. Le type d'adhésif, le matériau du patch et la durée de conservation de l'adhésif doivent être documentés avec l'envoi. Confirmer la continuité de l'approvisionnement. Le CSM provenant d'un petit nombre de producteurs, renseignez-vous sur l'état des stocks du fournisseur et sur les délais de livraison pour les deux prochaines commandes, pas seulement celle-ci. Obtenez la garantie par écrit, avec les exclusions. La plupart des litiges proviennent d'hypothèses sur l'exposition aux UV ou le contact chimique qui n'ont jamais été précisées au stade de l'offre. En tant que fournisseur, cette liste de contrôle nous permet également de qualifier les demandes. Un acheteur qui peut répondre aux éléments un à quatre obtient généralement un devis précis la même semaine ; un acheteur qui ne peut pas se retrouve souvent à comparer un devis CSM avec un devis PVC qui n'a jamais été équivalent en premier lieu. La plupart des échecs d'approvisionnement en Hypalon commencent par une comparaison entre deux matériaux qui n'ont jamais été techniquement équivalents, et la liste de contrôle existe pour éviter exactement cela. Coût, cycle de vie et chiffres derrière le choix Le coût des matériaux est la partie la plus facile et l’argument le plus faible. Les composés CSM représentent une prime significative par rapport aux tissus enduits de PVC de base, parfois deux à trois fois par mètre carré une fois que le poids du revêtement est adapté pour une résistance mécanique équivalente. Cet écart est réel et il ne disparaîtra pas. La question intéressante est la fréquence de remplacement. Si un assemblage en PVC est remplacé tous les six à huit ans et un assemblage en CSM tous les douze à quinze ans, l'écart de coût annualisé des matériaux se réduit considérablement, même s'il se réduit rarement entièrement une fois le travail de soudage, les temps d'arrêt et l'élimination pris en compte. L'écart se réduit dans les applications où un seul événement de remplacement coûte plus cher que le tissu lui-même, comme une membrane sur une installation en exploitation ou un revêtement sous un étang en activité. Deux autres facteurs font pencher la balance. Premièrement, la productivité du soudage : une ligne de panneaux en PVC peut produire rapidement de grands assemblages soudés, ce qui réduit la main d'œuvre par mètre carré. Deuxièmement, la réparabilité : un tube CSM réparé sur le terrain avec un patch et un adhésif évite un retour complet, qui vaut plus que la différence matérielle sur un seul bateau commercial. La conclusion pratique est de modéliser le coût par année de service dans l’environnement réel plutôt que le coût par mètre carré au quai de chargement. C'est ce numéro, et non la facture, qu'un grossiste ou un entrepreneur devrait proposer à ses propres clients. Comparez le coût par année de service dans un environnement d'exposition réel, car le rouleau le moins cher au quai est souvent le tissu le plus cher sur une décennie. Erreurs de lecture courantes qui méritent d'être corrigées Plusieurs affirmations circulent si souvent qu’elles méritent d’être abordées directement, car chacune d’entre elles conduit à une erreur de spécification. "L'Hypalon est une sorte de PVC." Non. L’un est en caoutchouc vulcanisé, l’autre en thermoplastique. Ils sont assemblés, évalués et recyclés différemment, et ils échouent de différentes manières. "L'Hypalon est toujours fabriqué par l'entreprise qui l'a inventé." La production de marque originale a pris fin ; Les composés CSM proviennent désormais d’un groupe limité de producteurs chimiques et le nom commercial est utilisé de manière vague. "Hypalon est toujours meilleur." C'est mieux là où dominent l'exposition aux UV, le contact chimique et la réparation sur le terrain. Il n'est pas préférable que la vitesse de soudage, la gamme de couleurs et le coût au mètre carré décident de la commande. "Le PVC est bon marché, donc de mauvaise qualité." Le prix reflète l’échelle des produits, pas la performance. Une membrane PVC correctement formulée avec une couche de finition PVDF et un composé de bâche de 550 g/m² partagent une famille de polymères et presque rien d'autre. "Vous pouvez coller de l'Hypalon sur du PVC." Vous pouvez créer un joint, mais une liaison fiable à long terme entre un caoutchouc thermodurci et un thermoplastique plastifié nécessite des adhésifs et un traitement de surface spécifiques, et doit être validée avant d'être mise en production. Traitez le nom du matériau comme une question à vérifier plutôt que comme une réponse, car chacune de ces lectures erronées a produit une erreur de spécification sur une commande réelle. Foire aux questions Alors, de quoi est fait Hypalon ? Il s'agit d'un polyéthylène chlorosulfoné, une chaîne de polyéthylène à laquelle sont attachés des groupes chlore et chlorosulfonyle. Ces groupes permettent au caoutchouc d'être vulcanisé en un solide élastique, tandis que la structure saturée offre la résistance aux intempéries et à l'ozone qui a rendu le nom célèbre. Hypalon est-il toujours disponible ? Le caoutchouc de marque d'origine a cessé d'être fabriqué vers 2010. Les composés CSM sont toujours produits par un petit nombre de fournisseurs de produits chimiques, de sorte que des matériaux ayant une chimie équivalente peuvent être obtenus, mais la disponibilité est plus limitée que pour le PVC et les délais de livraison méritent d'être vérifiés à l'avance. L'Hypalon est-il meilleur que le tissu enduit de PVC ? Il est meilleur dans des conditions spécifiques : exposition prolongée aux UV, contact chimique, flexibilité à basse température et réparabilité sur site avec un adhésif. Le tissu enduit de PVC est généralement meilleur là où dominent le soudage à chaud, le choix des couleurs, la productivité des grands panneaux et les coûts inférieurs. Aucune des deux affirmations n’est universellement valable. Comment savoir si un tissu est en Hypalon ou en PVC ? Regardez la couture : une couture soudée indique un thermoplastique comme le PVC, tandis qu'une couture collée indique un caoutchouc. Lisez ensuite la fiche technique pour la désignation du polymère, le grammage du revêtement et le tissu de base plutôt que de vous fier au nom commercial, et si la valeur le justifie, demandez une identification au laboratoire. L'Hypalon est-il la même chose que le néoprène ? Non. Le néoprène est du polychloroprène, un caoutchouc différent avec un équilibre de propriétés différent. Ils sont parfois combinés dans un seul tissu enduit, avec une couche de liaison en néoprène sous une couche de finition CSM, ce qui est l'une des raisons pour lesquelles les deux noms sont confondus dans la conversation. Combien de temps dure un revêtement Hypalon ? Tout chiffre doit être traité avec méfiance, car l’exposition, le poids du revêtement, le tissu de base et la qualité des coutures déterminent tous la réponse. Dans le cadre d'une utilisation marine extérieure exigeante, les tissus CSM de bonne qualité ont historiquement fourni des durées de vie mesurées sur plus d'une décennie, tandis que les revêtements fins ou mal adhérés sont bien en deçà de cela. Hypalon nécessite-t-il un entretien particulier ? Moins que ce que la plupart des gens pensent. Un savon doux et de l'eau douce éliminent le sel et la saleté, et les solvants agressifs doivent être évités car ils peuvent décaper la surface. Le farinage est normal et ne nécessite aucun traitement, bien qu'un revêtement protecteur puisse le ralentir si l'apparence est importante. Un tissu enduit de PVC peut-il remplacer l'Hypalon dans un gonflable ? C'est déjà le cas dans de nombreux produits gonflables commerciaux et récréatifs, en particulier lorsque le produit est remplaçable et que l'opérateur apprécie les coutures soudées et un coût inférieur. Là où le bateau doit survivre à une décennie de soleil intense avec des réparations sur le terrain loin d'un atelier, les arguments du CSM restent solides. Que devrait demander un premier acheteur à un fabricant ? Demandez de quel polymère est le revêtement, quel est le poids du revêtement par face, quel tissu de base est utilisé, comment les panneaux seront assemblés et quelles données de test soutiennent l'allégation de vieillissement. Un fournisseur qui répond clairement à ces cinq questions est généralement un partenaire plus sûr qu’un fournisseur qui utilise le langage de sa marque. Que la réponse soit CSM ou PVC, la décision ne tient que lorsque le polymère, le poids du revêtement, le tissu de base et la méthode de couture sont tous confirmés par écrit. Envelopper le tout Hypalon est un nom avec un véritable matériau derrière lui : un caoutchouc polyéthylène chlorosulfoné qui a gagné sa réputation grâce à un vieillissement lent et gracieux au soleil, au sel et à l'exposition aux produits chimiques. C'est également un nom qui a survécu à sa chaîne d'approvisionnement d'origine, ce qui signifie que le mot sur un dessin doit désormais être vérifié plutôt que fiable. Pour la plupart des projets qui parviennent à un fabricant de tissu PVC, la réponse honnête est qu'un tissu enduit de PVC correctement spécifié fait le travail à une fraction du coût, à condition que le poids du revêtement, la couche de finition et la méthode de couture correspondent à l'application. Lorsque la pièce est difficile à remplacer, exposée à des produits chimiques ou réparée sur le terrain, CSM conserve son dossier, et la prime peut être justifiée par le coût par année de service plutôt que par la seule réputation. Ressources connexes de Kingtex Tissu enduit de PVCs for inflatable applications Technologie d'enduction et de laminage derrière nos gammes de tissus Le bon matériau est celui dont le mode de défaillance, la méthode de couture et le cycle de remplacement correspondent au projet, et non celui dont le nom est plus familier. .article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:18px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#eaf3fb;color:#0b3d6b;text-align:left;font-size:15px;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;font-size:15px;color:#333333;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;text-align:left;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#0b3d6b;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0b3d6b;}.article-section p{font-size:16px!important;margin-bottom:12px;}.chart-block{width:100%;padding:24px 16px;background:#f7fafc;border-radius:10px;box-shadow:0 1px 4px rgba(11,61,107,0.08);margin-bottom:18px;box-sizing:border-box;}.chart-title{font-size:16px!important;font-weight:bold;color:#0b3d6b;text-align:center;margin-bottom:18px;}.chart-row{display:flex;align-items:center;margin-bottom:12px;}.chart-label{width:38%;font-size:14px;color:#0b3d6b;line-height:1.35;padding-right:10px;box-sizing:border-box;}.chart-track{flex:1;background:#e3ecf5;border-radius:4px;height:18px;overflow:hidden;}.chart-bar{height:18px;border-radius:4px;background:#4d84b8;}.bar-1{width:95%;background:#0b3d6b;}.bar-2{width:88%;background:#4d84b8;}.bar-3{width:80%;background:#7aa6cc;}.bar-4{width:72%;background:#9dbfdb;}.chart-value{width:36px;text-align:right;font-size:14px;color:#0b3d6b;}.chart-note{font-size:13px!important;color:#6b7c8c;margin-top:14px;margin-bottom:0;line-height:1.5;}.related-links{background:#f7fafc;border-radius:8px;padding:16px 18px;margin-bottom:15px;box-shadow:0 1px 4px rgba(11,61,107,0.08);}.related-title{font-weight:bold;color:#0b3d6b;margin-bottom:8px;}.related-links ul{margin-bottom:0;}.related-links li{font-size:16px;margin-bottom:6px;}.related-links a{color:#0b3d6b;text-decoration:underline;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Nov 18,2026
Fibre de verre enduite de PTFE : qualités, propriétés et guide d'approvisionnement pour les acheteurs B2B
Une courroie en fibre de verre recouverte de PTFE qui tombe en panne après trois semaines de service ne tombe presque jamais en panne parce que la catégorie de matériau était incorrecte. Elle échoue parce que trois chiffres n’ont jamais été notés : le tissage du tissu de base en verre, le poids total enduit par mètre carré et la manière dont les extrémités étaient jointes. C'est la version courte. La version la plus longue est que « fibre de verre recouverte de PTFE » désigne une famille de composites plutôt qu'un seul produit. Deux rouleaux vendus avec la même épaisseur nominale peuvent différer par un motif de tissage complet, par plus de la moitié de leur masse de revêtement et par plusieurs centaines d'heures de durée de vie. Un acheteur qui compare uniquement le prix par rouleau ne compare presque rien. Voici donc d’abord la conclusion. Avant de demander des devis, précisez la construction du tissu de base, le poids total enduit avec une tolérance indiquée et la méthode de jointage. Tout le reste, y compris la couleur, la longueur du rouleau et l'ensemble des certificats, est secondaire par rapport à ces trois éléments. Nos propres lignes de revêtement utilisent des systèmes PVC, PVDF et acryliques plutôt que des dispersions de PTFE, et cette distance s'avère utile. Cela rend la frontière entre un composite de verre PTFE haute température et un textile enduit moins coûteux facile à établir honnêtement, ce dont la plupart des équipes d'approvisionnement ont réellement besoin avant de signer un bon de commande. Trois domaines de spécifications déterminent l'essentiel du résultat : le tissage du tissu de base, le poids total enduit avec tolérance et la méthode d'assemblage. Remplissez-les avant de comparer les prix. Ce que contient réellement la fibre de verre enduite de PTFE sur une fiche technique Le matériau commence comme un tissu de verre tissé. La plupart de ce que vous verrez sur le marché utilise des fils de verre E, tissés sur des métiers à tisser conventionnels dans des constructions unies, sergées ou satinées, et parfois en mailles ouvertes ou en gaze lorsque la circulation de l'air est importante. Ce tissu est ensuite passé dans un bain de dispersion de PTFE, séché et fritté à haute température afin que le polymère fusionne en un film continu autour et à l'intérieur du faisceau de fils. Le mot important est « à l’intérieur ». Un produit bien fabriqué n’est pas un film collé sur du verre. La dispersion pénètre dans la structure du fil en plusieurs passages, c'est pourquoi la surface reste lisse après l'abrasion et pourquoi le tissu ne se délamine pas lorsqu'il est froissé ou plié. Quatre nombres apparaissent généralement sur une fiche technique, et chacun signifie quelque chose de différent : Poids du tissu de base , exprimé en grammes par mètre carré avant revêtement. Cela favorise la résistance à la traction, la résistance à la déchirure et la stabilité dimensionnelle. Poids total après revêtement. Soustrayez le poids de base et vous obtenez la masse de revêtement, qui est le meilleur indicateur du nombre de passes de dispersion appliquées. Épaisseur , généralement indiqué en millimètres avec une tolérance. Cela est important pour les joints, les mâchoires de scellement et les réglages d’écartement sur les machines de transformation. Contenu du revêtement en pourcentage, parfois confirmé par des tests de brûlage. Des pourcentages élevés signifient généralement un meilleur démoulage et une durée de vie plus longue, mais ils signifient également une main plus douce et un coût plus élevé. Une erreur de lecture fréquente se produit lorsqu'un acheteur considère l'épaisseur comme un signal de qualité. Un rouleau de 0,15 mm avec une base de verre épaisse et un revêtement modeste peut sembler rigide et épais tout en offrant des performances de démoulage inférieures à celles d'un rouleau de 0,10 mm avec un revêtement dense et bien fritté. Le poids et le contenu du revêtement vous en disent plus que les étriers. L'épaisseur est une dimension d'ajustement, pas une dimension de qualité. Le grammage et la teneur en revêtement sont les deux chiffres qui prédisent la durée de vie. Les cinq propriétés qui déterminent les véritables décisions en matière de spécifications Les ingénieurs ont tendance à présélectionner la fibre de verre recouverte de PTFE pour l’une des cinq raisons suivantes. Savoir quelle raison s'applique à votre projet vous évite de trop spécifier, c'est là que commencent la plupart des dépassements de budget. Plage thermique Le service continu est généralement cité entre -70 °C et 260 °C, avec de courtes excursions plus élevées. La base en verre ne se ramollit que bien au-delà, de sorte que le plafond pratique est fixé par le polymère et non par le renfort. Ce qui compte lors d'un achat, c'est de savoir si le fournisseur indique une note continue, une note maximale et le temps de séjour attaché à chacun. Libération et faible friction L'énergie de surface du PTFE est suffisamment faible pour que la plupart des thermoplastiques, adhésifs et produits alimentaires n'y adhèrent pas. C'est pourquoi ce matériau domine les mâchoires de thermoscellage, les feuilles antiadhésives et les surfaces des courroies dans les lignes de conditionnement. Les charges ajoutées pour la résistance à l'usure ou les performances antistatiques peuvent augmenter légèrement l'énergie de surface, de sorte qu'une qualité chargée ne constitue pas automatiquement la meilleure surface antiadhésive. Inertie chimique Le composite résiste à la plupart des acides, bases, solvants et carburants. Les exceptions reconnues sont les métaux alcalins fondus, le fluor élémentaire et certains milieux fortement oxydants à température élevée. Pour une usine chimique évaluant un joint ou un revêtement de conduit, la question utile n'est pas « est-il résistant » mais « laquelle des trois exceptions s'applique à mon flux de processus ». Stabilité dimensionnelle Le tissu de verre bouge à peine sous l’effet de la charge ou de la chaleur par rapport aux textiles thermoplastiques. Le suivi de la ceinture, l’alignement des coutures et l’enregistrement des impressions en bénéficient tous. Notez que l'étirement n'est pas nul et qu'une large portée non supportée fléchira toujours. Les rouleaux de support et les réglages de tension font partie de la même conversation que la fiche technique du matériau. Comportement électrique et au feu La constante diélectrique se situe autour de 2,1 aux fréquences de test courantes, avec de faibles pertes, ce qui permet au matériau d'être utilisé pour les applications d'isolation et de micro-ondes. Il est également intrinsèquement incombustible, avec un indice limite d’oxygène très élevé. Les codes de prévention des incendies locaux régissent toujours la façon dont un assemblage fini est classé, alors demandez le certificat qui correspond à votre juridiction plutôt que de supposer que la chimie de base le règle. Valeurs typiques de la fiche technique pour le tissu de verre enduit de PTFE, avec le point de vérification qui décide généralement de l'acceptation. Propriété Plage indiquée typique Ce qu'il faut vérifier avant de commander Température de service continue -70 °C à 260 °C Si les évaluations de pointe et continues sont séparées, ainsi que le temps de séjour Contenu du revêtement Environ 60 à 90 % en poids Résultat de brûlage ou thermogravimétrique par lot Épaisseur 0,05 mm à 1,0 mm Type de manomètre, pression de mesure et nombre de points Frottement superficiel Faible, non collant Si une qualité de remplissage a été remplacée Inflammabilité Chimie de base incombustible Classification des assemblages finis pour votre marché Constante diélectrique Environ 2,1 à 1 MHz Valeur à votre fréquence de fonctionnement réelle Une fiche technique qui répertorie la température continue et maximale sous la forme d'un seul chiffre vous indique qu'elle n'a pas été caractérisée pour votre cycle de service. Comparaison de l'enveloppe thermique avec les tissus enduits à moindre coût La plupart des projets n'ont pas besoin du haut de gamme, et une comparaison visuelle rapide évite l'erreur courante de payer pour une marge de température qui ne sera jamais utilisée. Le tableau ci-dessous place les principales familles de tissus enduits sur un axe de température de service partagé. Température indicative de service continu par système de revêtement PTFE sur toile de verre -70 °C à 260 °C Silicone sur toile de verre -60 °C à 200 °C PVC enduit de PVDF -30 °C à 110 °C PVC enduit d'acrylique -30 °C à 90 °C PVC sur polyester -20 °C à 70 °C Le graphique concerne délibérément la bande continue, car le chiffre de pointe annoncé sur une brochure reflète rarement un cycle de service réel. Une mâchoire de thermoscellage qui touche 300 °C pendant deux secondes par cycle ne se comporte en rien comme un plateau de presse maintenu à 250 °C pendant huit heures, et le même tissu peut être bon pour l'un et mauvais pour l'autre. Dans la pratique, une grande partie des demandes que nous traitons se situent bien dans la plage de températures de 70 °C à 110 °C, où une membrane PVC enduite de PVDF ou d'acrylique offre la résistance aux intempéries requise à un coût par mètre carré nettement inférieur. Au-dessus d’environ 200 °C, ce commerce cesse de fonctionner et le composite haute température gagne son prix. Pour les enveloppes architecturales larges, la décision est généralement motivée par la portée, la translucidité et la durée de vie prévue plutôt que par la température maximale. Notre capacité de revêtement, de stratification et de test couvre les voies PVC, PVDF et acrylique, c'est pourquoi nous pouvons discuter du point de croisement sans orienter chaque projet vers une seule chimie. Faites correspondre le système de revêtement au cycle de service réel, et non au chiffre le plus élevé de la brochure. La bande de 70 °C à 110 °C est généralement celle où le coût et les performances s'équilibrent. Tissage et construction : le domaine que la plupart des demandes laissent vide Demandez à dix acheteurs de quel tissage ils ont besoin et neuf répondront « standard ». Cette réponse cache la différence entre une ceinture qui suit droit pendant deux ans et une ceinture qui se creuse sur les bords après un mois. Armure toile Chaîne et trame alternent une sur une. Le résultat est un tissu serré, stable et dimensionnellement prévisible avec une bonne résistance à la traction dans les deux directions et une surface relativement fine. C'est la valeur par défaut pour les feuilles antiadhésives, les plaques séparatrices et le transport général où la finition de surface est importante mais pas la fatigue extrême en flexion. Constructions en sergé et satin En sergé, les fils flottent sur deux ou plusieurs duites ; en satin, sur quatre ou plus. Des flotteurs plus longs produisent un tissu plus lisse et plus drapable avec une meilleure résistance à la déchirure, au prix d'une stabilité dimensionnelle légèrement inférieure et d'une plus grande tendance à l'effilochage au niveau des bords coupés. Les tissages satinés sont courants lorsque le matériau doit se conformer à un plateau incurvé ou suivre une forme complexe. Maille ouverte et gaze Là où l'air, la vapeur ou la chaleur doivent passer, une construction ouverte avec une ouverture définie remplace un tissu solide. La porosité devient la spécification déterminante et le nombre de mailles doit être indiqué parallèlement au poids du revêtement, car un revêtement épais peut fermer une ouverture qui était ouverte dans le tissu grège. Il existe également une relation pratique entre le poids de base et l’épaisseur qui surprend les premiers acheteurs. Une base en verre plus lourde donne plus de solidité et une meilleure résistance au fluage mais ajoute de la rigidité. Si votre machine a un petit diamètre de poulie, la rigidité se transforme en fissure et un tissage satiné plus léger durera plus longtemps qu'un tissage uni plus lourd dans cette position. Petites poulies ou rayons serrés : privilégiez les constructions plus légères et plus drapables. Longues portées non prises en charge : privilégiez les tissus plus lourds et dimensionnellement stables. Fabrication en coupé-cousu : Attendez-vous à plus d'effilochage des bords sur les tissages à flotteur long et prévoyez une étape de scellement. Passage d’air ou d’humidité : spécifiez l'ouverture, pas seulement le nombre de mailles. Le tissage décide de la flexibilité, de la résistance à la déchirure et du comportement des bords. Cela fait partie de la demande et n'est pas à la discrétion du fournisseur. Poids du revêtement, langue de qualité et ce que vous achetez réellement Les fournisseurs décrivent leurs gammes avec des mots comme premium, standard, mécanique et économique. Le vocabulaire n’est pas standardisé, alors considérez-le comme une indication plutôt que comme une spécification. Ce qui se cache derrière, c'est presque toujours le nombre de passes de dispersion, la teneur en matières solides du bain et le soin avec lequel l'étape de frittage est contrôlée. Un grade premium signifie généralement plus de passes, un film plus dense et plus lisse, moins de trous d'épingle et une tolérance d'épaisseur plus serrée. Une qualité mécanique optimise les performances de traction et de déchirure et peut accepter une surface plus rugueuse. Une qualité économique réduit la masse du revêtement, et cette réduction apparaît d'abord sur les bords et au niveau des trous découpés, où le verre peut être exposé. Les charges changent le compromis L'ajout de charges peut améliorer la résistance à l'abrasion, augmenter la conductivité thermique ou fournir un comportement antistatique. Chaque ajout enlève quelque chose. Les qualités antistatiques semblent généralement plus foncées et peuvent avoir des performances de démoulage légèrement réduites ; les qualités résistantes à l'usure peuvent être plus rigides. Si votre procédé dépend d'une libération propre, demandez spécifiquement si une charge est présente avant d'accepter une substitution. Sténopés et porosité Aucun processus de revêtement ne produit un film parfaitement continu sur chaque centimètre carré, et une inspection par boîte lumineuse révélera les points où le verre est proche de la surface. Pour une feuille de sortie, cela n'a généralement pas d'importance. Pour une barrière diélectrique ou une membrane d’étanchéité, cela est très important. Indiquez le niveau d'acceptation dans le bon de commande et acceptez en même temps la méthode d'inspection, car « pas de trous d'épingle » sans méthode n'est pas une spécification. Les mots de qualité sont du marketing. La masse de revêtement, le nombre de passes et une méthode d'acceptation convenue des trous d'épingle sont ce que vous pouvez réellement exiger d'un fournisseur. Inspection à la réception : des tolérances qui valent la peine d'être inscrites dans la commande La plupart des conflits dont nous entendons parler ne concernent pas la chimie. Ils concernent le poids, la largeur, la longueur du rouleau et les joints. Inscrire quatre numéros dans le bon de commande élimine la plupart de ce risque, presque sans frais. Points de réception pratiques pour le contrôle à l'arrivée des rouleaux de tissu de verre enduit. Vérifier l'article Tolérance commerciale commune Risque lorsqu'il n'est pas vérifié Poids total per square metre Environ ±5% Un revêtement léger réduit la durée de vie sans aucun signe visible Épaisseur Environ ±10% La compression du joint, l'écartement des mâchoires et l'épissure s'adaptent à tous les changements de vitesse. Largeur de fente Environ ±10 mm Nidification des déchets et problèmes de suivi sur les bandes étroites Longueur du rouleau et joints Longueur indiquée avec joints déclarés Arrêts imprévus et chutes qui ne peuvent pas être raccordées Adhésion du revêtement Vérification des plis ou du décollement par lot Écaillage à température, contamination du flux de produit État des bords Pas de fil lâche, pas de bavure de revêtement Mèche de fil, dérapage de la courroie, rupture prématurée des bords Deux autres éléments valent une peine dans le contrat même s'il ne s'agit pas de mesures. Tout d’abord, la cohérence des lots : demandez si le matériau fourni au cours du sixième mois proviendra de la même ligne et de la même famille de lots de dispersion que l’échantillon que vous avez approuvé. Deuxièmement, la documentation : un certificat d’analyse avec le poids et l’épaisseur réellement mesurés vaut plus qu’une déclaration de conformité générique. L’échantillonnage compte autant que la tolérance elle-même. Coupez des échantillons aux deux extrémités d'un rouleau plutôt qu'au premier mètre et mesurez l'épaisseur en au moins cinq points sur toute la largeur. La variation bord à centre est l’endroit où se cachent les fines taches. Le poids, l'épaisseur, la largeur et les joints couvrent la majorité des risques commerciaux. Tous les quatre peuvent être réglés dans un seul paragraphe du bon de commande. Conversion : là où le bon matériel échoue toujours Même un rouleau bien spécifié peut être ruiné lors de sa fabrication. Les trois opérations qui posent le plus de problèmes sont le refendage, l'assemblage et le reculage. Refendage et scellement des bords Les fils de verre ne fondent pas, donc un bord fendu s'effilochera à moins qu'il ne soit scellé. Les options incluent le thermoscellage avec un ruban compatible, un traitement par ultrasons ou un bord enduit. Pour les bandes étroites fonctionnant à grande vitesse, un bord non scellé constitue un compte à rebours. Rejoindre Il existe trois approches courantes. Un joint à recouvrement étagé enlève le matériau des deux extrémités et les chevauche afin que l'épaisseur finie reste proche de la valeur nominale. Une épissure à doigts entrelace les fils pour une plus grande résistance des joints. Une attache mécanique ou une couture cousue est plus rapide mais introduit une bosse d'épaisseur et un point faible en température. Le joint est généralement la première chose à tomber en panne en service, c'est pourquoi la méthode de jointure appartient à la spécification d'origine plutôt qu'à un e-mail de suivi. Support et laminage L'adhésif silicone sensible à la pression est le support habituel sur lequel le matériau doit être collé à un plateau ou à un châssis de machine. Le choix de l'adhésif est limité en température indépendamment du tissu, et un tissu à 260 °C sur un adhésif à 150 °C est un assemblage à 150 °C. Indiquer séparément la température de service de la colle. La perforation, le poinçonnage et la découpe exposent tous le verre brut au niveau de la coupe. Pour les tâches de contact alimentaire ou en salle blanche, prévoyez une étape de scellage post-découpe et confirmez-la auprès du fournisseur de matériau avant le démarrage de la production. Le joint, le bord et l'adhésif tombent généralement en panne avant le tissu. Précisez les trois au stade du devis. Où appartient la fibre de verre enduite de PTFE et où elle n'en a pas Il existe un ensemble clair de tâches pour lesquelles le matériau n'a pas de concurrent réaliste : couvercles de mâchoires de thermoscellage, feuilles antiadhésives dans les presses à plastifier, bandes transporteuses dans les tunnels de cuisson et de séchage, membranes de joints de dilatation, joints haute température et barrières diélectriques dans les équipements à micro-ondes. Dans chaque cas, la valeur vient de la combinaison d'une surface antiadhésive avec une stabilité mécanique en température. C’est la mauvaise réponse dans un nombre étonnamment élevé d’autres cas. Si la température de fonctionnement reste inférieure à environ 100 °C, si l'assemblage doit être soudé sur site, si la couleur doit correspondre à une palette de marque ou si le budget est mesuré en dollars par mètre carré plutôt qu'en dollars par année de service, un système à base de PVC sera généralement le meilleur choix d'ingénierie. L’alternative à basse température, énoncée clairement Les textiles en PVC enduit se soudent, s'impriment et s'assemblent facilement, sont disponibles dans une large gamme de couleurs et coûtent une fraction du prix d'un composite haute température. Lorsque l'application concerne un toit à membrane tendue, un rideau latéral de camion, une structure temporaire ou une couverture de protection, l'exigence de performance est la résistance aux intempéries et mécanique, et non un service à 260 °C. Pour les enveloppes architecturales, une membrane PVC enduite de PVDF offre une surface qui résiste à la saleté et conserve son aspect pendant une longue durée de vie en extérieur, avec la flexibilité et la soudabilité qu'exige l'installation sur site. Il ne survivra pas à une température de 250 °C, et ce n’est pas prévu. Tissu de tente enduit de PVC ignifuge imperméable Un tissu polyester enduit de PVC imperméable et ignifuge pour les tentes événementielles, les structures d'exposition et les abris temporaires où la protection contre la pluie et la propagation plus lente des flammes sont importantes. Voir le produit → Là où l’ignifugation et la résistance à l’eau comptent plus que la température, un tissu de tente enduit de PVC ignifuge recouvre les structures d’exposition, les abris temporaires et les enceintes événementielles sans le coût d’un composite haute température. Bâche robuste enduite de PVC de 750 g/m² Bâche en polyester enduite de PVC très épaisse de 750 g/m² pour les enceintes industrielles, les couvertures de jardin et la protection de sites où une résistance élevée à la déchirure et à l'abrasion est nécessaire. Voir le produit → Pour les revêtements industriels lourds, une bâche enduite de 750 g/m² offre une résistance à l'abrasion et à la déchirure qu'un tissu fin à haute température ne survivrait pas dans un environnement de cour. Autre outil, autre travail. Positionner les principales familles de tissus enduits par devoir plutôt que par prix uniquement. Famille de matériaux Température continue Attribut le plus fort Service typique Tissu de verre enduit de PTFE Jusqu'à environ 260 °C Libération et stabilité thermique Mâchoires de scellage, feuilles de presse, courroies haute température Tissu de verre enduit de silicone Jusqu'à environ 200 °C Flexibilité et adhérence Conduits flexibles, compensateurs, déclenchement là où le glissement est indésirable PVC enduit de PVDF Jusqu'à environ 110 °C Vieillissement et nettoyabilité Membranes architecturales, couvertures extérieures longue durée PVC enduit d'acrylique Jusqu'à environ 90 °C Coût et gamme de couleurs Couvertures générales, tentes, structures temporaires Polyester enduit de PVC Jusqu'à environ 70 °C Soudabilité et ténacité Rideaux de camion, bâches, couvertures industrielles Le tissu de verre PTFE gagne en température et en libération. En dessous de 100 °C, un système PVC gagne généralement en termes de coût, de couleur et de fabrication sur site. Notes d'application qui modifient la spécification Le même matériau de base se comporte différemment selon les tâches, et quelques notes de terrain valent la peine d'être prises en compte dans l'enquête. Thermoscellage et emballage Les couvre-mâchoires sont remplacés selon un calendrier, de sorte que la résistance à l'abrasion et une épaisseur constante sont plus importantes que la température maximale. Demandez une tolérance d'épaisseur suffisamment serrée pour que l'écart entre les mâchoires n'ait pas besoin d'être réinitialisé à chaque changement. Convoyage dans des fours et des séchoirs La durée de vie de la courroie est généralement limitée par le suivi et l'usure des bords plutôt que par la chaleur. Spécifiez l'étanchéité des bords, confirmez les diamètres des poulies et vérifiez si la courroie sera tendue à chaud ou à froid, car la dilatation thermique sur une longue période s'additionne. Structures architecturales et tendues Les membranes de verre PTFE apparaissent sur les structures permanentes où les performances au feu et la longue durée de vie des façades justifient leur coût. Ils sont rigides, nécessitent une fabrication spécialisée et sont généralement installés par des entrepreneurs qui travaillent avec ce matériau chaque semaine. Démoulage et moulage Les feuilles antiadhésives réutilisables réduisent les dépenses en consommables, mais uniquement si la surface reste intacte. Une feuille froissée qui a été pliée pour le stockage peut laisser une marque sur la pièce moulée, c'est pourquoi les instructions de stockage et de manipulation font partie de la livraison. Joints de dilatation et compensateurs Ici, le matériau doit absorber les mouvements à plusieurs reprises. Le comportement à la fatigue domine, et un tissage plus léger et plus drapable surpasse souvent un tissage plus lourd malgré des valeurs de traction inférieures. Dans la plupart des applications, le mode de défaillance est mécanique et non thermique. Précisez en fonction de l'échec auquel vous vous attendez, et non en fonction de la note la plus élevée disponible. Choisir un fabricant, un fournisseur ou un grossiste Le marché comprend de véritables fabricants de revêtements, des transformateurs qui achètent des produits en rouleaux enduits et les refendent, ainsi que des grossistes qui détiennent des stocks dans de nombreuses familles de produits. Aucun de ces éléments n’est intrinsèquement meilleur, mais ils répondent à des questions différentes. Un fabricant contrôle la chimie de dispersion, le nombre de passes et le frittage, afin de pouvoir ajuster une spécification ou expliquer un écart. Un convertisseur ajoute de la valeur au refendage, à l'assemblage et au support. Un grossiste ajoute de la valeur en termes de disponibilité et de petites quantités de commande. L'achat d'un composite haute température auprès d'un revendeur est tout à fait raisonnable pour un achat de maintenance et beaucoup moins raisonnable pour une ligne de production qui a besoin d'une cohérence d'un lot à l'autre au fil des années. Des questions qui séparent rapidement les trois : Quelle plante recouvre le tissu, et peut-on visiter ou voir une vidéo de la ligne ? Quelle est la teneur en revêtement mesurée des trois derniers lots, et non la valeur nominale ? Comment mesure-t-on l’épaisseur, avec quel calibre et en combien de points ? Quelle est la méthode d’assemblage standard et quelles alternatives sont disponibles ? Quels rapports de test accompagnent chaque expédition et lesquels sont délivrés uniquement sur demande ? Quel est le délai réaliste pour une commande répétée dans six mois ? Le prix au mètre carré est en soi une mauvaise comparaison. Convertissez-le en coût par heure de fonctionnement en utilisant l'intervalle de remplacement prévu, et le classement change souvent. Un matériau qui coûte un tiers de plus mais dure deux fois plus longtemps n’est pas un achat premium, c’est un achat moins cher. Comparez le coût par heure de fonctionnement, et non le coût par rouleau. Le nombre qui compte est l’intervalle de remplacement selon votre cycle d’utilisation réel. Foire aux questions À quoi sert la fibre de verre enduite de PTFE ? Il est utilisé là où une surface antiadhésive doit résister à la fois à la chaleur et à la charge mécanique : couvercles de mâchoires thermoscellables, feuilles antiadhésives dans les presses à plastifier, bandes transporteuses dans les fours et les séchoirs, membranes de joints de dilatation, joints haute température et barrières diélectriques dans les équipements à micro-ondes. À quelle température la fibre de verre enduite de PTFE peut-elle résister ? Le service continu est généralement cité entre -70 °C et 260 °C, avec de courtes excursions au-dessus. La limite pratique est fixée par le polymère plutôt que par le renfort en verre, et le temps de séjour à la température maximale compte autant que le chiffre maximal lui-même. La fibre de verre recouverte de PTFE est-elle sans danger pour les aliments ? La chimie de base est largement acceptée pour une utilisation en contact avec les aliments dans de nombreuses juridictions, et les revêtements PTFE sont couverts par les réglementations en contact avec les aliments dans plusieurs marchés. La conformité dépend de l'article fini, des additifs présents et des règles locales, demandez donc une déclaration nommant votre marché de destination plutôt qu'une déclaration générale. La fibre de verre recouverte de PTFE peut-elle être cousue ou soudée ? Il peut être cousu avec un équipement industriel approprié, mais les trous de couture créent des chemins à travers la couche de revêtement. Pour les tâches d'étanchéité, une épissure à recouvrement étagé ou à doigt est généralement préférée. Le soudage thermique est difficile car le polymère ne s'écoule pas comme le PVC. La plupart des fabrications reposent donc sur des épissures, des supports adhésifs ou des fixations mécaniques. Quelle est la différence entre le PTFE et le tissu de verre enduit de silicone ? Le verre recouvert de silicone est plus souple et offre une meilleure adhérence, avec un plafond de service autour de 200 °C. Le PTFE offre une énergie de surface plus faible, une plage de températures plus élevée et une meilleure résistance chimique, à un coût plus élevé. Le choix se résume généralement à savoir si vous avez besoin de glissement ou d'adhérence. Le poids du revêtement affecte-t-il réellement la durée de vie ? Oui. La masse de revêtement détermine la quantité de polymère qui protège les fils de verre de l'abrasion et des attaques chimiques. Un rouleau dont le poids est insuffisant par rapport à sa propre fiche technique exposera le verre plus tôt, et la défaillance apparaîtra en premier sur les bords et les trous découpés. Comment stocker les rouleaux ? Gardez-les au sec, soutenus horizontalement ou sur un noyau, et à l'abri de la lumière directe du soleil. Évitez les plis serrés, car un pli dans un revêtement fritté est permanent et apparaîtra comme une marque sur toute surface avec laquelle la feuille entrera en contact ultérieurement. La plupart des réponses aux FAQ reviennent au même point : indiquez le cycle de service, la méthode d'assemblage et la tolérance d'acceptation, et le choix du matériau devient simple. Étape suivante Si l'application se situe au-dessus d'environ 200 °C et nécessite une surface antiadhésive, un composite de verre revêtu de PTFE est la bonne famille et le travail consiste à spécifier le tissage, la masse de revêtement et la méthode de joint. Si la température se situe en dessous d'environ 110 °C, la même conversation sur les performances se termine généralement avec un textile enduit de PVC, de PVDF ou d'acrylique, et la décision se porte sur la couleur, la soudabilité et la durée de vie. Notre production est construite autour de ces systèmes de revêtement à basse température, des membranes architecturales aux couvertures industrielles lourdes, et nous savons clairement où s'arrête cette gamme. Envoyez-nous le cycle de service, le profil de température et les exigences en matière de joint, et nous vous dirons si le travail nous revient ou s'il s'agit d'un spécialiste des hautes températures. Pages connexes sur ce site Capacité de revêtement, de stratification et de test Demander une révision des spécifications ou un échantillon Commencez par le cycle de service, pas le nom du matériau. Le cycle de service vous indique quelle famille de revêtements est défendable, et le reste relève des détails des spécifications. .article-section p{font-size:16px!important;margin-bottom:12px;}.article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#0b3d6b;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0b3d6b;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:18px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#eaf3fb;color:#0b3d6b;text-align:left;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .chart-block{background-color:#f7fafd;border:1px solid #dbe7f2;border-radius:8px;padding:16px;margin-bottom:15px;}.article-section .chart-head{font-size:16px;font-weight:bold;color:#0b3d6b;margin-bottom:14px;text-align:center;}.article-section .chart-row{display:grid;grid-template-columns:220px 1fr;gap:12px;align-items:center;margin-bottom:10px;}.article-section .chart-label{font-size:14px;color:#0b3d6b;line-height:1.5;}.article-section .chart-range{color:#5a6b7c;font-size:13px;}.article-section .chart-track{background-color:#e3edf6;border-radius:4px;height:18px;}.article-section .chart-bar{height:18px;border-radius:4px;}.article-section .bar-a{background-color:#0b3d6b;}.article-section .bar-b{background-color:#22588c;}.article-section .bar-c{background-color:#4d84b8;}.article-section .bar-d{background-color:#7aa6cf;}.article-section .bar-e{background-color:#a8c6e0;}.article-section .link-module{background-color:#f7fafd;border:1px solid #dbe7f2;border-radius:8px;padding:16px;margin-bottom:15px;}.article-section .link-module p{font-size:16px!important;color:#0b3d6b;font-weight:bold;margin-bottom:12px;}.article-section .link-module ul{margin-bottom:0;}.article-section .link-module a{color:#0b3d6b;text-decoration:underline;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Nov 18,2026
Guide des matériaux de membrane en PVC pour les acheteurs B2B : sélection, spécifications et approvisionnement
Le terme matériau membranaire est un terme large, mais lors de l'achat de textiles enduits, il désigne généralement un composite flexible : un tissu de base tissé ou non tissé, un revêtement polymère et parfois une finition supérieure. Pour une couverture de bâtiment, de camion, gonflable ou industrielle, le matériau est choisi pour sa résistance à la traction, sa résistance aux intempéries, sa soudabilité et son poids. La conclusion d'abord : n'achetez pas uniquement par GSM. Un matériau de membrane PVC de 650 g/m² provenant d'une construction peut se comporter différemment d'un tissu de 650 g/m² doté d'un autre système de revêtement. Pour les acheteurs B2B, la voie sûre consiste à définir l’application, puis à demander le tissu de base, le revêtement, la tolérance de poids et les données de test. Kingtex, en tant que tissuant de tissus PVC, organise sa gamme de produits autour de ces variables : tissu de base, type de revêtement, poids, tissage et fonction. La décision la plus fiable en matière de matériau de membrane commence par l'application et se termine par des données de construction documentées, et non par un seul chiffre de poids. Le matériau de la membrane commence par le tissu de base et le système de revêtement Deux rouleaux peuvent supporter le même poids tout en constituant des produits différents. On peut utiliser une toile de base en polyester 1000D avec revêtement PVC double face pour une utilisation gonflable. Un autre peut utiliser un tissu de couverture plus léger avec un seul revêtement pour une protection temporaire. La différence est importante car le tissu de base supporte la charge, tandis que le revêtement contrôle la résistance à l'eau, l'exposition aux UV, la sensation de surface et la réponse des coutures. Dans le catalogue Kingtex, les noms de produits montrent clairement cette logique : 400 g/m² à 900 g/m² pour le tissu de couverture de camion et de rideaux latéraux, 550 g/m² à 900 g/m² pour le tissu gonflable, et revêtement acrylique ou PVDF pour le tissu à membrane architecturale. Une comparaison des familles courantes de matériaux de membranes textiles enduites ; les spécifications exactes doivent être confirmées par rapport à la fiche technique actuelle du produit. Famille de matériaux Construction typique Utilisation courante Chèque de l'acheteur Tissu à membrane architecturale Toile de base en polyester avec revêtement acrylique ou PVDF Toit tendu, ombrage, auvent Système de revêtement, soudabilité, durée de vie Matériau de couverture en PVC Toile de base en polyester avec revêtement PVC Couvertures agricoles et industrielles gsm, abrasion, exposition aux UV Tissu gonflable en PVC Polyester 1000D avec revêtement PVC double face Structures gonflables, articles de loisirs Adhérence, rétention d'air, résistance des coutures Tissu en maille PVC Toile de base 100 % polyester, imprégnée de PVC Clôture, ombrage, renforcement Ouverture, résistance à la déchirure, stabilité des bords Tissu de tente en PVC Toile de base en polyester avec revêtement acrylique ou PVC Tentes événementielles, structures temporaires Ignifugation, imperméabilisation, flexibilité Housse de camion et rideau latéral Toile de base en polyester avec revêtement PVC Housses de transport et rideaux latéraux Résistance à la déchirure, poids, fissuration par flexion Lorsqu'un acheteur demande un devis, la question utile n'est pas seulement « quel est votre prix pour le matériau de la membrane », mais « quel tissu de base, quel revêtement, quelle tolérance de poids et quelle méthode de test proposez-vous ». C’est ainsi qu’un fournisseur, un fabricant ou un grossiste peut comparer les offres sans cacher les différences de construction. Le système de revêtement et le tissu de base déterminent les performances du matériau de la membrane ; gsm vous indique uniquement la masse d'un mètre carré. Ce que le numéro de poids vous dit et ne vous dit pas Le poids est utile car il donne une bande rapide pour la manipulation, le support de traction et le coût. Cela devient trompeur lorsque les acheteurs comparent 550 g/m² d’un fournisseur avec 550 g/m² d’un autre sans vérifier l’épaisseur du revêtement, le tissu de base et la méthode de test. Le tableau ci-dessous compte le nombre d'options de poids répertoriées dans les familles de produits Kingtex actuelles, et non le classement des performances de ces familles. Options de poids répertoriées par famille de matériaux de membrane PVC Couverture en PVC matériel 3 répertoriés options de poids Gonflable en PVC fabric 4 répertoriés options de poids Housse de camion et rideau latéral 5 répertoriés options de poids Le graphique montre le choix, pas la qualité. Une famille avec plus d’options de poids donne à l’acheteur plus de marge pour correspondre à un travail, mais cela signifie également que la demande doit être spécifique. Pour un grossiste ou un distributeur de matériaux de membrane PVC, c'est là que les codes de commande et les tolérances comptent. Si un projet nécessite un matériau de couverture de 750 g/m², le fournisseur doit confirmer s'il s'agit d'un chiffre nominal ou minimum et comment le revêtement est appliqué. Pour le tissu gonflable, la même question s’applique à l’adhérence du revêtement et à la résistance des coutures, car un rouleau plus lourd qui n’adhère pas bien n’est pas un meilleur rouleau. Kingtex répertorie les options gonflables de 550 g/m², 650 g/m², 850 g/m² et 900 g/m², l'acheteur doit donc indiquer l'utilisation finale avant de demander le poids disponible le plus lourd. Un chiffre de poids est un filtre de départ, pas une spécification d'achat ; demandez le nominal par rapport au minimum, le type de revêtement et la méthode de test. Faites correspondre le matériau de la membrane à l'application et non au nom du catalogue. Le même matériau de membrane PVC peut être vendu sous des noms différents car le marché utilise à la fois un langage d’application et un langage technique. Un acheteur doit traduire l'application en exigences mécaniques avant de comparer les rouleaux. Tissu à membrane architecturale : le système de revêtement améliore l'apparence et la résistance aux intempéries Le tissu à membrane architecturale est généralement spécifié pour les toits tendus, les auvents et les structures d'ombrage. Dans la gamme Kingtex, les principales divisions sont le PVC enduit d'acrylique, le PVC enduit de PVDF et le PVC enduit de PVDF de qualité industrielle. Le revêtement acrylique est souvent choisi pour les tissus architecturaux généraux, tandis que le revêtement PVDF est choisi lorsque l'apparence de la surface et le comportement au nettoyage sont plus importants. L'acheteur doit demander comment le tissu se soude, comment le revêtement est protégé pendant le transport et quelle durée de vie le fournisseur est prêt à soutenir par écrit. Tissu de membrane architecturale en PVC enduit de PVDF JT-1200 Une membrane PVC double face de 1200 g/m² avec finition PVDF pour toitures tendues et structures d'ombrage ; confirmer le comportement du soudage. Voir le produit → Tissu gonflable en PVC : la rétention d'air et la résistance des coutures passent avant tout Le tissu gonflable n’est pas seulement une housse de couleur différente. Il a besoin d’un tissu de base et d’un système de revêtement qui favorisent la rétention d’air, la résistance des coutures et le pliage répété. Kingtex répertorie le tissu gonflable en polyester 1000D avec un revêtement double face de 550 g/m², 650 g/m² très résistant, 850 g/m² à haute résistance et 900 g/m² de tissage Panama très résistant. Le tissage Panama et les constructions plus lourdes ne conviennent pas automatiquement à tous les gonflables ; ce sont des choix pour différentes charges et méthodes de traitement. L'acheteur doit confirmer le revêtement des deux côtés, la méthode de test des coutures et si le tissu sera utilisé pour un petit article de loisirs ou pour un gonflable structurel plus grand. Tissu gonflable en PVC haute résistance 1000D 850 g/m² Tissu PVC double face robuste pour les grands gonflables gonflables et commerciaux ; vérifier la pression, l'envergure et les essais de soudage. Voir le produit → Tissu de couverture de camion et de rideau latéral : la déchirure et la flexion comptent plus que la brillance Le tissu de couverture de camion résiste à l’abrasion, à la flexion et aux intempéries. La gamme Kingtex commence avec un tissu de couverture de camion ripstop de 400 g/m² et passe par un tissu de rideau latéral de 510 g/m², un tissu renforcé de 610 g/m², un tissu de 650 g/m² très résistant et un tissu de rideau latéral de 900 g/m². Une option ripstop de 400 g/m² peut convenir à un usage plus léger où la flexibilité et la manipulation sont importantes, tandis qu'un tissu de rideau latéral de 900 g/m² est une construction différente pour une partie différente du véhicule. Les acheteurs doivent se renseigner sur la résistance à la déchirure, l’adhérence du revêtement et les performances du tissu après des pliages répétés. Tissu de rideau latéral de camion enduit de PVC 900 g/m² Tissu PVC robuste de 900 g/m² pour remorques bâchées, avec une résistance élevée à la déchirure et des options de laquage imprimables pour une utilisation en flotte. Voir le produit → C’est également là qu’un fournisseur proposant une véritable gamme de produits est plus utile qu’une page commerciale proposant un seul tissu générique. La conversation devrait passer de « J'ai besoin d'un matériau de membrane » à « J'ai besoin de ce tissu de base, de ce revêtement, de cette bande de poids et de ce test ». Choisissez la famille de produits en fonction du travail mécanique qu'elle doit effectuer, puis utilisez le poids et le revêtement pour affiner les spécifications. Une liste de contrôle pratique pour l'acheteur pour le matériau de la membrane PVC Utilisez une courte liste de contrôle avant d’approuver un échantillon ou de passer une commande groupée. Cela permet de gagner du temps plus tard, car la plupart des litiges proviennent d'hypothèses peu claires, et non d'une carte de couleurs manquante. Précisez l'application et l'environnement : exposition au soleil, pluie, abrasion, pliage ou pression de l'air. Confirmez le tissu de base : 1000D, 100 % polyester, tissage Panama, ripstop ou structure en maille. Confirmer le revêtement : PVC, acrylique, PVDF, revêtement double face ou imprégnation. Confirmez le chiffre du poids : nominal ou minimum, ainsi que la tolérance autorisée. Demandez un échantillon qui correspond au lot de production, et non une pièce d'exposition fabriquée à la main. Convenez de l'inspection : défauts visuels, largeur, longueur du rouleau, adhérence du revêtement et test des coutures le cas échéant. Pour un grossiste ou un distributeur, demandez comment le fournisseur maintient les commandes répétées cohérentes entre les lots. Un bon devis doit permettre à un acheteur technique de reconstruire le produit sans rappeler le fournisseur pour obtenir des informations de base. Si le devis indique uniquement « Matériau de membrane PVC, 650 g/m², meilleur prix », il ne s'agit pas encore d'une spécification. Un bon fournisseur de matériaux de membrane doit rendre les spécifications reproductibles, et pas seulement impressionnantes sur une carte d'échantillon. Pourquoi une visite du fabricant et l'approbation d'un échantillon sont importantes Des échantillons sont nécessaires, mais ils ne suffisent pas. Un échantillon montre une seule pièce ; la production montre la gamme. Demandez comment le tissu de base est inspecté, comment le poids du revêtement est contrôlé et comment les coutures sont testées. Kingtex opère en tant que fabricant de tissus PVC avec des équipements de revêtement, de stratification et de test, et ses pages de produits sont organisées par application et construction. La question utile n'est pas de savoir si une ligne existe, mais si les mêmes paramètres sont enregistrés pour votre commande et répétés sur la suivante. Pour les acheteurs s'approvisionnant auprès d'un fabricant ou d'un fournisseur, cet enregistrement constitue la différence entre un achat de matériel et un achat de spécification. Explorer les pages associées Technologie de revêtement et de stratification du PVC Applications de construction et d'architecture Une visite d'usine est plus utile lorsqu'elle se termine par un échantillon signé, une spécification enregistrée et une tolérance claire d'un lot à l'autre. FAQ : questions posées par les acheteurs sur les matériaux de membrane Qu'est-ce qu'un matériau de membrane dans le contexte du tissu PVC ? Il s'agit d'un textile enduit composé d'un tissu de base et d'un revêtement polymère. Dans la gamme Kingtex, cela comprend le tissu à membrane architecturale, le matériau de couverture en PVC, le tissu gonflable, le tissu maillé, le tissu de tente et le tissu de couverture de camion. Le terme décrit le rôle du matériau et non une seule formule. Un g/m² plus élevé est-il toujours préférable pour un matériau de membrane ? Non. Un g/m² plus élevé peut ajouter de la masse et de la résistance à la déchirure, mais cela peut également rendre la manipulation et le pliage plus difficiles. Le bon poids dépend de l'application, du tissu de base, du revêtement et de la méthode de traitement. Un tissu de couverture de camion ripstop plus léger et un tissu de rideau latéral plus lourd sont tous deux des produits valables pour différents travaux. Comment comparer les devis de différents fournisseurs ? Comparez la construction, pas seulement le prix. Demandez le tissu de base, le type de revêtement, la tolérance de poids, la largeur du rouleau, la méthode de test et les conditions d'approbation des échantillons. Si un devis indique une membrane en PVC de 650 g/m² et un autre un tissu enduit d'acrylique de 650 g/m², il ne s'agit pas de la même offre. Un seul matériau de membrane peut-il être utilisé à la fois pour l’architecture et le transport ? Généralement pas sans un nouvel avis. Le tissu architectural est jugé sur sa résistance aux intempéries, son apparence et sa soudabilité. Le tissu de transport est jugé sur sa résistance à la déchirure, à la flexion et à l'abrasion. Un fournisseur peut proposer les deux, mais la construction doit être sélectionnée pour l'utilisation finale plutôt que reportée d'un autre projet. Que doit demander un grossiste avant de passer une commande groupée ? Un grossiste doit demander la cohérence des lots, l'emballage, la tolérance de longueur des rouleaux, les délais de livraison et la manière dont le fournisseur traite les réclamations. Si le produit est vendu sous la propre marque du grossiste, la fiche technique doit être convenue par écrit avant la production. Le meilleur matériau de membrane est celui qui répond à la fois à l'application, à la méthode de traitement et aux normes d'inspection convenues. .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#0b3d6b;}.article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0b3d6b;}.article-section p{font-size:16px!important;margin-bottom:12px;}.article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;}.article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;}.article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;}.article-section table{display: table!important;width:100%;border-collapse:collapse;margin-bottom:16px;}.article-section thead{display: table-header-group!important;}.article-section tbody{display: table-row-group!important;}.article-section tr{display: table-row!important;}.article-section th{display: table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#f4f8fb;color:#0b3d6b;text-align:left;}.article-section td{display: table-cell!important;border:1px solid #cccccc;padding:8px;vertical-align:top;}.article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;}.article-section .key-takeaway{background-color:#eaf3fb;border-left:3px solid #4d84b8;padding:12px 16px;margin-bottom:15px;font-size:16px;color:#0b3d6b;}.article-section .chart-block{max-width:760px;margin:18px auto 20px auto;padding:18px 16px;background-color:#f4f8fb;border:1px solid #d7e5f0;border-radius:8px;}.article-section .chart-title{font-size:16px;font-weight:bold;color:#0b3d6b;text-align:center;margin-bottom:16px;}.article-section .chart-row{display:flex;align-items:center;gap:10px;margin-bottom:14px;}.article-section .chart-label{width:150px;font-size:14px;line-height:1.35;color:#0b3d6b;text-align:right;flex:0 0 150px;}.article-section .chart-track{flex:1 1 auto;height:22px;background-color:#dfeaf3;border-radius:4px;overflow:hidden;}.article-section .chart-bar{height:22px;background-color:#4d84b8;border-radius:4px;}.article-section .bar-3{width:60%;}.article-section .bar-4{width:80%;}.article-section .bar-5{width:100%;}.article-section .chart-value{width:112px;font-size:14px;line-height:1.35;color:#0b3d6b;flex:0 0 112px;}.article-section .link-module{margin:18px 0 15px 0;padding:16px;background-color:#f4f8fb;border:1px solid #d7e5f0;border-radius:8px;box-shadow:0 2px 6px rgba(11,61,107,0.08);}.article-section .link-module-title{font-size:16px;font-weight:bold;color:#0b3d6b;margin-bottom:8px;}.article-section .link-module a{display:block;font-size:16px;color:#0b3d6b;text-decoration:underline;margin-bottom:6px;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)}.pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px}.product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center}.pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center}.pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4}.pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical}.pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto}.pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Nov 11,2026
Polyvinyl Chloride Membrane Guide: Base Cloth, Coating Weight and Seams
A procurement officer forwards a package with one line item: "polyvinyl chloride membrane, white, 1050 gsm, hot-air welded, 12,000 m²." Three suppliers quote. One comes back 38 percent below the other two, and all three confirm they meet the specification. Nothing in the paperwork explains the gap, because the paperwork never asked the four questions that actually decide the outcome: which base cloth, how much of the weight is coating, which topcoat, and how the seams will be tested. The short answer, before the detail: a polyvinyl chloride membrane is a chemistry, not a product. Under that single name you can buy a coated woven fabric for a tensile canopy, a scrim-reinforced sheet for a flat roof, a 400 gsm truck curtain, a 900 gsm inflatable skin, or a PVC-impregnated mesh for shade screening. They share a polymer family and very little else. Price comparison only becomes meaningful once base cloth, coating weight, topcoat system and seam method are fixed on paper. This guide is written from the manufacturing side of that conversation. It explains how coated PVC membranes are built, which numbers on a datasheet deserve a second look, where gram weight ranges come from, how seams fail, and how to structure a purchase order so that the roll delivered matches the sample approved. It is intended for specifiers, fabricators, converters, contractors and trading companies who buy coated PVC materials rather than finished consumer goods. Two membranes at the same total gram weight can behave completely differently, because base cloth and coating split decide performance, not the headline number. What a Polyvinyl Chloride Membrane Really Covers The term reaches a factory inbox attached to at least four unrelated purchasing conversations. A structural engineer means a woven polyester fabric coated with PVC and finished with a topcoat, tensioned across a steel frame. A roofing contractor means a single-ply sheet made from PVC plies laminated around a polyester scrim. A logistics company means a curtainsider side panel that has to survive fork-lift contact and winter cold. A fabricator of inflatables means a 1000D base cloth with double-sided coating that must hold air at a seam. All four call it a PVC membrane. The confusion is not purely linguistic. Single-ply roofing sheets and coated architectural fabrics are both flexible PVC-based sheets, and they are both welded on site, so they get grouped together in tenders. But the manufacturing route differs. Roofing membranes are usually built from calendered or extruded PVC film, sometimes reinforced with a polyester mat or scrim, and the sheet is characterized by thickness in millimetres. Coated fabrics are built from a woven base cloth that is passed through a coating line, and the sheet is characterized by weight in grams per square metre plus yarn specification. Asking a coated-fabric plant to quote a 1.5 mm roofing sheet is like asking a paper mill for a bottle. Six families sold under the same "PVC membrane" label, and the property that most often decides whether a delivery is accepted. Membrane family How it is built Typical use First thing to verify Architectural membrane fabric Woven polyester base cloth, PVC coating, acrylic or PVDF topcoat Tensile canopies, shade structures, atrium and stadium roofs Coating adhesion and weld strength Single-ply roofing membrane PVC plies laminated around a polyester scrim or fabric backing Flat and low-slope roof waterproofing Sheet thickness and seam method Truck cover and side curtain fabric High-tenacity polyester base with PVC coating, roughly 400 to 900 gsm Curtainsiders, flatbeds, bulk transport Tear strength and cold flexibility Inflatable fabric 1000D polyester base, double-sided PVC coating, 550 to 900 gsm Inflatables, air beams, temporary structures Ply adhesion and air retention Cover material and tarpaulin Woven base with PVC coating, roughly 550 to 750 gsm Agriculture, industrial and stockpile covers Weight tolerance and UV package PVC mesh fabric Polyester scrim impregnated with PVC Fence screening, shade and reinforcement Mesh count and coating pick-up There is also a naming habit worth knowing. Some buyers say "polyvinyl chloride membrane" when they mean the coated fabric, and "PVC tarpaulin" when they mean the same material at a lower weight. Others reserve "membrane" for anything that will be welded rather than sewn. Because the vocabulary is loose, the fastest way to close a quotation gap is not to argue about the word but to send a specification template back with four fields that must be filled: yarn specification, base cloth weave, coating weight per side, and topcoat chemistry. Before comparing prices, agree on the family, the base cloth and the coating split. Until then, the quotes are for different products wearing the same name. How a Polyvinyl Chloride Membrane Is Built The base cloth carries the load In a coated fabric, the woven polyester base carries the mechanical load and the PVC carries the weather. Base cloth is described by yarn linear density, weave, and finished weight. A 1000D yarn is thick and strong, which is why it appears across inflatable fabric and heavy transport covers. Finer yarns allow a denser, smoother cloth that coats more evenly and takes a cleaner print. Weave matters just as much: a plain weave gives balanced strength and a tight surface, a panama weave gives a flatter, heavier hand with better coating penetration, and a ripstop structure introduces thicker reinforcement yarns at intervals to interrupt tear propagation. Two cloths at the same finished weight can differ significantly in tear strength because of yarn tenacity, crimp, and heat setting. A tightly crimped yarn gives a thicker, softer hand but allows more elongation under load, which is why some architectural fabrics are specified with a maximum elongation rather than a minimum breaking strength. For a tensile structure, the design software assumes a spring stiffness for the fabric. If the delivered cloth is stiffer or softer than the assumed value, the geometry of the built structure changes, and so does the load path into the frame. Coating and lamination are not the same process Coating means depositing a PVC paste onto the cloth and fusing it in an oven. Lamination means bonding a pre-made PVC film to the cloth, using either hot lamination or cold lamination with an adhesive. Coating tends to give better penetration into the weave and a more integrated composite; lamination tends to give more precise thickness control and a smoother surface. Many plants run both routes, which is why a coated fabric manufacturer can supply a product described as laminated on one line and coated on another. For inflatables, the coating is applied on both faces, and the adhesion between coating and cloth becomes the critical property. An inflatable is a pressure vessel made of cloth. If the coating lifts from the base, the seam may still hold while the panel blisters. Double-sided coating at 550 to 900 gsm on a 1000D base is the common construction range, with heavier weights used where the panel spans a wider unsupported distance or where abrasion from ground contact is expected. The topcoat decides how the surface ages Bare PVC is a workable surface for a few seasons and a troublesome one after that. Plasticiser migrates, dirt bonds to the surface, and the colour shifts. A topcoat slows this down. Acrylic topcoats are the economical option: they improve cleanability and reduce surface tack at modest cost, and they suit shade structures, tent fabric and general covers where the service life expectation sits in the single digits. PVDF topcoats cost more but hold gloss and colour far better under UV, and they shed dirt rather than absorb it, which matters on a light-coloured canopy where cleaning access is difficult. Industrial-grade PVDF differs from a standard PVDF finish mainly in film thickness and coverage rather than in the polymer itself. On a large architectural roof, the difference shows up in how the surface reads after several summers: a thin finish can thin further at high-wear zones such as ridge lines and fixing points. That is why projects with long design lives, high UV loads or a requirement to retain colour contrast tend to specify the heavier topcoat rather than the standard one. JT-1200 PVDF Coated PVC Architectural Membrane FabricDouble-sided PVC-coated architectural membrane with PVDF/acrylic surface treatment, high-strength polyester base and UV/weather resistance for roof and facade projects.View Product → Base cloth decides strength and stretch, coating decides weather protection, and the topcoat decides how the membrane looks after three summers. How to Read a PVC Membrane Datasheet Most disputes between a buyer and a supplier do not come from a bad product. They come from a datasheet that was read as a guarantee when it was really a description. The fields below are the ones worth slowing down for, and each has a follow-up question that separates a real specification from a marketing line. A short list of datasheet fields worth reading twice before a purchase order is raised. Datasheet field What it actually tells you Question to send back Total weight (gsm) Combined base cloth plus coating weight How much of that figure is coating? Coating weight (gsm) Polymer available for UV, abrasion and welding Is it single-side or double-side, and per face or total? Grab tensile (N) Short-span strength of the composite Warp and weft, or warp only? Trapezoidal tear (N) Resistance to crack propagation at a fixing point Tested on coated fabric or on base cloth? Coating adhesion (N/5cm) Whether the coating stays bonded to the cloth Which method and which conditioning? Weld shear strength Whether seams approach parent-material strength What welding window is recommended? Cold flex or cold crack Behaviour during winter installation and handling At what temperature and after how many cycles? Fire classification Reaction to fire for the intended market Which standard, which test body, which report number? The most common trap is the gram weight figure. A "1050 gsm" coated fabric might be 700 gsm of base cloth with 350 gsm of coating, or 850 gsm of base with 200 gsm of coating. Both are 1050 gsm. The first has generous polymer for welding and abrasion resistance; the second has more yarn and will be stronger in tension but thinner at the seam. Which is correct depends entirely on whether the membrane is carrying load or facing weather. A tent fabric and a tensile roof at the same total weight are built to opposite priorities. The second trap is a single-value tensile figure with no direction stated. Coated woven fabrics are anisotropic: warp and weft strength differ, and so does elongation. A quotation that shows one number cannot be compared to one that shows four. Ask for warp and weft, and ask for the test method, because grab tensile and strip tensile produce different numbers from the same roll. The third trap is silence on conditioning. Adhesion and tear results shift with temperature and humidity during testing. A supplier who states the conditioning is easier to hold to a result later than one who simply lists a value. Ask for the coating split, directional tensile values and the test method. A single gram weight number is a starting point, never a specification. Gram Weight Bands and Where They Fit Weight is the fastest way to place a PVC membrane in the market, but only within a family. A 650 gsm inflatable fabric and a 650 gsm truck cover may share a number and share almost nothing else, because the base cloth and coating split differ. The chart below shows the bands that typically appear across coated PVC membrane lines, so a buyer can quickly judge whether an offer sits inside a normal range for the intended job. Typical gram weight bands across coated PVC membrane lines (gsm) Inflatable fabric 550–900 Truck cover fabric 400–900 Cover material 550–750 0300600900 The truck cover band is the widest because the job is the widest. A 400 gsm fabric with a ripstop structure makes sense where the curtain is handled often and weight matters for the driver; a 650 gsm fabric makes sense where the load is abrasive or the cover is expected to last through several resale cycles; a 900 gsm sheet belongs on side curtains that take regular impact and where the extra stiffness does not cause handling problems. Choosing the top of the band for every job is a common error that raises cost and makes the curtain harder to operate. The inflatable band clusters between 550 and 900 gsm because pressure retention and abrasion resistance both scale with coating mass. Double-sided coating at 550 gsm works for smaller decorative inflatables, while 850 gsm and above appears where panels are large, seams are long, or ground contact is frequent. The cover material band sits in a narrower window because those products are usually cut, hemmed and eyeleted rather than welded into a structural shape, so the balance between tear strength and flexibility matters more than weld tolerance. Two practical notes on reading the chart. First, the numbers are total weight, and a supplier quoting "750 gsm" without stating the coating share has told you less than it appears. Second, the top of a band is not automatically better. A heavier membrane is stiffer, harder to fold, and more demanding on welding equipment, so matching weight to handling conditions is as important as matching it to strength requirements. Use gram weight to place a product inside its family, then confirm the coating split before assuming the heavier option is the safer one. Seams, Welding and Joint Detailing Most field failures in PVC membrane work are seam failures. The parent material rarely tears across a panel; the joint opens, the weld peels, or the edge detail pulls out of its fixing. That pattern makes seam testing the single highest-value item in a factory acceptance conversation, and it is usually the item missing from the purchase order. Hot-air welding is the standard method for coated PVC, with the weld temperature, speed and pressure set by the material weight and the equipment. A heavier coating gives a wider working window because there is more polymer to fuse; a thin coating leaves a narrow band where the material is either under-welded or scorched. This is why a fabricator who changes from one 650 gsm supplier to another at the same weight can suddenly see seam failures: the coating thickness and plasticiser package changed, and the welding parameters were never re-established. Two quality controls make the difference. The first is a trial weld at the start of each shift or each roll lot, peeled by hand and inspected for a cohesive failure inside the coating rather than a clean separation at the interface. The second is a destructive test at defined intervals through the production run, with results recorded against the lot number. Both are cheap. Neither is common enough. Confirm the recommended welding window in writing, including temperature and speed range, for the exact product code ordered. Ask whether the quoted weld strength is seam shear, seam peel, or both, and request the method used. Specify lap width and edge treatment, because a narrow lap on a heavy fabric concentrates stress at the weld toe. For structural work, request welded sample coupons from the actual production lot, not from a stock sample. Check that edge reinforcement, hemming and hardware detailing are compatible with the coating weight, since thin coatings cut through more easily under a grommet. The reinforcement detail deserves its own note. A membrane is only as strong as the point where it meets the structure. Pockets, keder edges, cable reinforcement and plate fixings all introduce stress concentrations, and the coating weight at those points determines whether the material creeps or cuts. On heavier architectural work, additional layers or a heavier base cloth at the perimeter is normal practice, and it should appear in the specification rather than being left to the fabricator's judgement. Specify the welding window and demand recorded destructive tests on the delivered lot. Seam quality is a process control issue, not a material property. Matching the Membrane to the Application Selection becomes much simpler once the application is fixed, because each application imposes a different dominant requirement. The paragraphs below walk through the main ones, and the logic is the same in each case: identify the load case, then identify the exposure, then choose weight and topcoat to satisfy both without over-specifying. Construction and architecture Architectural membrane fabric sits at the demanding end of the coated fabric range. It has to hold a pre-stressed shape for years, resist UV and pollution, accept welding on site under imperfect conditions, and maintain appearance on surfaces that are difficult to clean. Coating adhesion and weld consistency matter more than raw tensile strength, because the structure is designed around a known fabric strength and the real risk is localised failure rather than global overload. The specification usually names the topcoat system and the fire classification for the jurisdiction. Buyers should also confirm translucency if the design relies on daylight, since a heavier coating reduces light transmission and can change the interior lighting strategy. For projects in coastal or industrial atmospheres, the case for a heavier topcoat is stronger, because the surface is exposed to salt or chemical fallout that accelerates chalking and dirt pick-up. 1000D 850gsm PVC Coated Fabric for InflatablesHeavy-duty double-sided PVC fabric on 1000D polyester base, with high tensile and tear strength and weldability for inflatable structures and air-supported equipment.View Product → Transport and side curtains Truck covers and side curtains are abuse-tolerant products, and the specification should be written around abuse rather than around elegance. Tear strength, cold flexibility and edge durability drive service life. A curtain that cracks when rolled at minus temperatures, or a cover that splits at a lashing point after two seasons, is a warranty problem regardless of its tensile figure. The commonly used range runs from 400 gsm ripstop structures for lighter duty through 510 and 610 gsm for general freight to 650 gsm for heavy use, with 900 gsm appearing on side curtains where impact and abrasion are routine. Buyers in cold climates should ask specifically about cold flex performance, and buyers in hot climates should ask about plasticiser retention, because a membrane that stiffens in the first summer will crack in the first winter. 650gsm Heavy Duty PVC Tarpaulin for Truck CoversDouble-sided PVC-coated 1000D polyester tarpaulin at 650 g/m², positioned for truck covers and outdoor protective covering where abrasion and fatigue margin matter.View Product → Inflatables and air structures Inflatables are a pressure problem disguised as a fabric problem. The critical properties are ply adhesion, coating continuity, and seam strength under sustained load. A pinhole or a thin spot in the coating becomes a leak path; a poorly bonded coating blisters under pressure. Double-sided coating on a 1000D base, from 550 gsm upward, is the conventional construction, with heavier weights selected where panels are large, where the item is inflated and deflated frequently, or where ground abrasion is expected. Agriculture, aquaculture and industrial covers These applications tolerate less glamorous materials but demand reliability over long outdoor exposure. UV resistance, resistance to mould and to agricultural chemicals, and a coating weight that survives wind flap all matter. Wind flap is underrated as a failure mode: a cover that oscillates in the wind fatigues at every eyelet and hem, so the edge detail and the coating weight at the edge often determine service life more than the field strength of the sheet. Leisure and events Event work puts a premium on handling and appearance. The membrane is folded, transported, installed by crews who are not always gentle, and expected to look presentable under lighting. A smoother coated surface cleans better, a well-controlled topcoat resists scuffing, and consistent colour between rolls matters because panels from different lots end up side by side. Across all five areas, the pattern is consistent: the correct membrane is the lightest one that satisfies the dominant requirement with a margin the buyer can justify. Over-specifying weight raises cost, stiffness and handling difficulty without improving the outcome. Name the dominant requirement first, then choose weight and topcoat. Membrane selection fails when weight is used as a proxy for suitability. Climate, Chemicals and Site Conditions Two identical membranes installed in different climates will not age the same way. High UV with high ambient temperature accelerates plasticiser migration and topcoat erosion. Cold climates stress flexibility, especially during installation when the material is unrolled and welded in conditions well below the temperature at which it was tested. Coastal sites bring chloride, industrial sites bring sulphur compounds and hydrocarbons, and agricultural sites bring ammonia and silage acids. For each of these, the response is a specific question rather than a generic reassurance. For UV, ask about the topcoat system and the colour fastness data. For cold, ask about cold flex results at the installation temperature, not at room temperature. For chemical exposure, ask which substances the coating was tested against and for how long. For sites with grease or oil, ask whether the coating package was formulated for hydrocarbon contact, because standard plasticised PVC can swell when exposed to oils over time. Design detailing matters as much as chemistry. Standing water on a membrane concentrates dirt and biological growth; trapped moisture under a cover encourages mould; sharp edges at fixings cut coatings. A heavier coating gives more sacrificial material at these points, but it cannot compensate for a detail that holds water against the surface for years. Match the membrane to the site, not to the catalogue. UV, cold, chemicals and detailing each call for a different answer. Buying from a Manufacturer Rather Than a Catalogue There is a practical difference between buying coated PVC material from a manufacturer, from a supplier who converts, and from a wholesaler who holds stock. A manufacturer can adjust coating weight, topcoat system, colour and roll dimensions within the limits of its lines, and can tell you which parameters are fixed and which are flexible. A stockist can deliver quickly from inventory but cannot change the construction. A trader can be efficient for small mixed orders but adds a layer between the technical question and the person who can answer it. For project work, the useful first conversation is not about price per square metre. It is about capability: which coating weights can be produced on the line, whether double-sided coating is available, which topcoats are stocked, what the tolerance on total weight is, and what the minimum order is for a custom colour. Answers to those five questions will tell you more about fit than a quotation sheet. State the application and the dominant requirement, not just the product name. Give the base cloth specification or accept a recommendation with written reasoning. Ask for the coating split as a condition of quotation. Request a sample roll from the same production lot as the bulk order. Agree the weight tolerance and the roll dimension tolerance in writing. Confirm packaging, pallet format, roll core size and labelling requirements. Agree the inspection method, whether third-party inspection is required, and who bears the cost. Ask which test reports are issued with the shipment and in which language. Samples deserve particular attention. A stock swatch proves that the colour exists; it does not prove that the production lot will match it. The reliable approach is to approve a sample cut from the actual production run, seal it, and reference the lot number in the purchase order. For colour-critical work, ask how the supplier controls colour between lots and what deviation is accepted. Finally, treat lead time as a technical parameter. A short lead time on a custom coating weight usually means the material is being slit from existing stock rather than produced to order, which may be perfectly acceptable for a repair job and completely wrong for a project with a fixed installation date. Getting that distinction clear at the quotation stage prevents an expensive conversation later. Buy capability, not inventory. The five questions about line limits, coating sides, stocked topcoats, weight tolerance and minimum order reveal more than any price list. Six Mistakes That Keep Appearing in PVC Membrane Orders Specifying total weight only. Without the coating split, two suppliers can meet the number and deliver products with different welding behaviour, different abrasion resistance, and different service life. Copying a previous specification without checking the application. A membrane that performed well as a shade sail may be entirely wrong as a truck curtain, because the load case and the handling regime changed. Changing supplier without re-qualifying the weld. Welding parameters belong to a material, not to a machine. A new lot needs a new trial weld. Ignoring installation temperature. Cold flex data matters most at the moment the material is being installed, which is exactly when nobody checks it. Approving a stock swatch instead of a production sample. The swatch proves a colour exists; the production sample proves the line can reproduce it. Leaving edge detailing to the fabricator. Reinforcements, hems and fixings are where membranes fail, and they should be specified, not improvised. Five of the six mistakes are specification problems, not production problems, which means they can be eliminated before the order is placed. Frequently Asked Questions About Polyvinyl Chloride Membrane Is a polyvinyl chloride membrane the same as PVC tarpaulin? Often yes, in everyday trade usage. Both describe a polyester base cloth coated with PVC. The word "membrane" tends to appear where the material is engineered for a structural or waterproofing duty and will be welded, while "tarpaulin" tends to appear where it will be cut, hemmed and eyeleted. The material may be identical; the application and the finishing differ. What gram weight should I choose for a tensile canopy? Weight alone is not the right starting point. Architectural work is specified by tensile strength, elongation, coating adhesion, topcoat system and fire classification. Once those are fixed, the weight follows. A supplier asked only for a weight will be guessing about the rest. Can a PVC membrane be welded in cold weather? Welding is possible in cold conditions with appropriate equipment and preheating, but the limiting factor is usually the material's flexibility during handling, not the weld itself. Check cold flex performance at the expected installation temperature and allow the material to acclimatise before welding. How long does a coated PVC membrane last? Service life depends on UV exposure, topcoat system, coating weight, mechanical stress and detailing. Acrylic-topcoated materials in moderate climates typically sit in a shorter service band than PVDF-topcoated materials in the same location, but any figure should be treated as a planning assumption rather than a guarantee unless it is backed by documented weathering data for that specific construction. What is the difference between acrylic and PVDF topcoat? Acrylic improves cleanability and reduces surface tack at lower cost. PVDF holds gloss and colour better and sheds dirt more effectively under high UV. Industrial-grade PVDF uses a heavier film for demanding exposures. The right choice depends on design life, cleaning access and the appearance standard the client expects. Why do two 650 gsm fabrics behave differently on the same welding machine? Because the coating share and the plasticiser package differ. One may have 250 gsm of coating and the other 350 gsm, and the welding window shifts accordingly. Every new lot should be qualified with a trial weld before production begins. Do you supply both coated and laminated PVC materials? Coating and lamination are different processes with different strengths. Coating gives better penetration into the weave; lamination gives more precise thickness control. The choice should follow the application and the required surface finish rather than a general preference. What should be in a request for quotation? Application, required service conditions, base cloth preference if any, coating weight split, topcoat system, colour and colour tolerance, roll dimensions, total quantity, delivery location, required documentation, and the inspection method. That list reduces quotation variability far more than any single clause about price. Most procurement questions about PVC membrane reduce to one point: define the construction before discussing the price. Where to Go Next A polyvinyl chloride membrane rewards a specification-first approach. Decide the application, identify the dominant requirement, fix the base cloth and coating split, choose the topcoat for the exposure, and agree the welding window and test method before the order goes out. Everything else, including price, follows from those decisions. Useful next reads PVC membrane applications in construction and architecture Coating, lamination and testing technology behind coated PVC fabric For buyers comparing offers across several suppliers, the fastest way to separate a real quotation from a hopeful one is to send the same four-field template to every bidder and compare the answers rather than the totals. A supplier who can fill in the coating split, directional tensile values, topcoat system and welding window is telling you something about how the material will be produced. One who returns only a weight and a price is telling you something too. Define the construction, qualify the seam, approve a production sample, and the rest of the PVC membrane purchase becomes predictable. .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important;color:#0b3d6b;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px;color:#0b3d6b;} .article-section p{font-size:16px!important;margin-bottom:12px;} .article-section table{display:table!important;width:100%;border-collapse:collapse;margin-bottom:18px;} .article-section thead{display:table-header-group!important;} .article-section tbody{display:table-row-group!important;} .article-section tr{display:table-row!important;} .article-section th{display:table-cell!important;font-weight:bold;border:1px solid #cccccc;padding:8px;background-color:#eaf3fb;color:#0b3d6b;text-align:left;} .article-section td{display:table-cell!important;border:1px solid #cccccc;padding:8px;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section .chart-wrap{margin:20px 0 24px;padding:18px 16px;background-color:#f7fafd;border:1px solid #dfe9f3;border-radius:8px;} .article-section .chart-heading{font-size:16px!important;font-weight:bold;color:#0b3d6b;text-align:center;margin-bottom:16px;} .article-section .chart-row{display:flex;align-items:center;gap:10px;margin-bottom:10px;} .article-section .chart-label{flex:0 0 150px;font-size:14px;color:#0b3d6b;} .article-section .chart-track{flex:1 1 auto;height:18px;background-color:#e6eef7;border-radius:4px;overflow:hidden;} .article-section .chart-bar{height:18px;background-color:#4d84b8;border-radius:4px;} .article-section .chart-value{flex:0 0 70px;font-size:14px;color:#4d84b8;text-align:right;} .article-section .bar-1{margin-left:61.1%;width:38.9%;} .article-section .bar-2{margin-left:44.4%;width:55.6%;} .article-section .bar-3{margin-left:61.1%;width:22.2%;} .article-section .chart-axis{display:flex;justify-content:space-between;font-size:13px;color:#808080;margin-left:160px;margin-right:80px;} .article-section .faq-item{background-color:#f7fafd;border:1px solid #dfe9f3;border-radius:8px;padding:14px 16px;margin-bottom:12px;} .article-section .faq-item h3{margin-bottom:8px;color:#0b3d6b;} .article-section .faq-item p{color:#333333;margin-bottom:0;} .article-section .link-module{background-color:#f7fafd;border:1px solid #dfe9f3;border-radius:8px;padding:16px 18px;margin-bottom:18px;} .article-section .link-module-title{font-size:16px!important;font-weight:bold;color:#0b3d6b;margin-bottom:10px;} .article-section .link-module ul{margin-bottom:0;} .article-section .link-module a{color:#0b3d6b;text-decoration:underline;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)} .pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px} .product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center} .pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center} .pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4} .pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical} .pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto} .pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Nov 05,2026
Made in USA ETFE vs Coated PVC Membrane: Sourcing Guide for B2B Buyers
A specifier in the Midwest sends out an RFQ for 6,000 m² of pneumatic cushion film. Two replies land on the same afternoon. One quotes an ETFE foil extruded in the United States, a 26-week lead time and a certificate of origin that satisfies the Buy American clause on the project. The other quotes an imported coated membrane at a fraction of the material price, with mill test reports but no domestic origin. On paper, the second offer looks like the better buy. In practice, the decision has very little to do with which polymer is superior and everything to do with which constraint is actually binding on that job. That is the short answer: a made in USA ETFE label answers a compliance question, not a performance question. It tells you where a film was made. It does not tell you whether the cushion geometry is right, whether the weld schedule will hold for twenty years, or whether a coated fabric would have done the same job for less money and less schedule risk. This article is written from the position of a coated-fabric mill, so the bias should be stated up front. Kingtex, the brand of Anhui Kingtex Material Technology Co., Ltd., manufactures PVC-coated and laminated fabrics in Anhui, China. We do not extrude ETFE film and we do not sell it. What we can do is explain where fluoropolymer film genuinely earns its premium, where a coated PVC membrane is the more practical answer, and what a buyer should put in writing before either material is released for production. What Made in USA ETFE Actually Covers in a Specification ETFE is a copolymer of ethylene and tetrafluoroethylene, extruded into film rather than woven or coated. Architectural grades usually run somewhere between 50 and 250 micrometres, printed or fritted when shading is needed, and formed into two or three-layer pneumatic cushions held by aluminium extrusions. It is a genuinely remarkable material for the right envelope, and the suppliers who make it have spent decades earning that reputation. The phrase "made in USA" is where specifications start to blur. A single ETFE cushion assembly passes through at least four separate manufacturing steps, and each one can happen in a different country: Polymerisation of the resin, which may occur in Europe, Asia or North America depending on the grade. Extrusion of the film, which is the step most buyers mean when they say the material is American-made. Printing or fritting of the shading pattern, sometimes a separate facility again. Welding of cushions and fabrication of extrusions, which may sit with a specialist contractor rather than the film producer. A credible origin claim should therefore be documented at each level, not averaged into a single sentence on a quotation. Ask for a certificate of origin, a mill certificate naming the extrusion plant, resin lot traceability, and a separate statement covering who welded the cushions. If a supplier can only speak to the film and not to the assembly, the compliance case is thinner than it looks. There are usually four reasons the origin question appears at all. Federal or state funding programmes may impose domestic content thresholds. Tariff exposure can swing the landed cost of an imported film by double digits. Warranty response and replacement lead time matter enormously when a single damaged cushion can leave a public building open to the weather. And quite often, the specification simply inherited the wording from a reference project and nobody has tested whether it is still necessary. None of those four reasons says anything about weatherability, light transmission or weld integrity. Origin is an attribute of the supply chain, not of the envelope. An origin certificate proves where a film was extruded; it proves nothing about whether the cushion design, weld schedule or detailing will survive twenty years of UV and thermal cycling. ETFE Film and Coated PVC Membrane Side by Side Most procurement teams compare the two materials on price per square metre and stop there. That comparison is misleading, because the two products sit in different structural systems. A fairer exercise is to compare them attribute by attribute, then decide which attributes the project actually rewards. Qualitative comparison based on common industry practice. Values vary by grade and project, so confirm all figures against current mill data before specifying. Attribute ETFE film Coated PVC membrane Optical character High visible light transmission, typically quoted in the low nineties as a percentage for clear film Translucent grades pass daylight but at noticeably lower levels; opaque, printed and blackout versions are straightforward Areal weight Very light, roughly a third of a kilogram per square metre at common architectural thicknesses Heavier, generally in the 400 to 1,100 gsm band depending on base cloth and coating build Structural approach Pneumatic cushions on a light frame; requires constant air pressure and monitoring Tensioned membrane, hall or canopy structure, often with fewer mechanical services Site fabrication Heat welding of film under controlled conditions, usually by specialist crews High-frequency, hot-air or wedge welding; a broader contractor base is familiar with the process Surface and cleaning Non-stick surface sheds dirt readily; cleaning cycles are infrequent Topcoat quality drives behaviour; PVDF surfaces stay cleaner than plain acrylic coatings Service life expectation Supplier-declared figures commonly sit in the 25 to 30 year range or beyond Supplier-declared figures commonly sit in the 15 to 20 year range, longer where topcoats and detailing are good Fire behaviour Melts and vents under fire load; behaviour is well documented in national test regimes Flame-retardant formulations are available and widely tested; performance depends on the specific compound Repair strategy Localised patching of film is possible but usually a specialist task Patches, replacement panels and re-tensioning are routine for local fabricators Origin flexibility Limited number of extrusion plants worldwide, so domestic origin constrains the supplier list Wide manufacturing base across Asia, Europe and the Americas Cost basis High material cost offset by low structural weight and long life Lower material cost, with structural steel and connection design taking a larger share of the budget Typical fit Signature civic envelopes, atria and roofs where transparency is the design idea Industrial, agricultural, transport, leisure and large-span shading where function and budget lead Read the table as a set of trade-offs rather than a scorecard. The weight difference is the most consequential line. Because ETFE film is so light, the supporting structure can be dramatically slimmer, and on a long-span roof that saving can offset a large share of the film premium. On a smaller canopy or a covered walkway, that structural advantage shrinks and the material premium no longer hides inside the steel budget. The optical line cuts both ways as well. High transmission is an asset for a daylighting strategy and a liability for a space that needs glare control, blackout or thermal discipline. A coated PVC membrane with a lighter interior face can deliver diffused light with less solar gain, and it can be printed, laminated or coated to match a colour scheme in ways that film cannot match economically. Finally, look at who can repair the envelope. A specialist film crew may be hundreds of kilometres away, and a damaged cushion can mean weeks of temporary sheeting. A coated fabric panel can often be replaced by a regional fabricator with standard equipment. For a facility manager with a twenty-year operating budget, that difference is worth real money. The material premium for film only pays back where the structural weight saving and the transparency are both genuinely valuable to the design. Where Each Material Earns Its Place ETFE strengths that are hard to replace There are envelopes where film is simply the right answer. A transparent cushion roof over a public atrium reduces structural steel, admits daylight across a wide span and resists soiling better than almost any coated textile. Where the design intent is lightness and transparency, substituting a heavier membrane forces a structural redesign that can cost more than the film ever did. Buyers in that position should pay for the film and spend their energy on weld qualification and cushion controls. Where coated PVC membrane makes more commercial sense Flip the conditions and the argument reverses. If the building needs shade rather than daylight, if the span is moderate, if the envelope sits over a warehouse, a livestock shed, a sports court or a truck yard, then high light transmission is a cost with no benefit attached. Coated fabric wins on price, on the breadth of available weights, on colour and print options and on the number of contractors who can install and repair it. Architectural membrane grades are the closest structural equivalent in our catalogue. Acrylic-coated PVC is the workhorse option for general canopies and shade structures, while PVDF-coated grades hold colour and gloss longer in polluted or coastal air. Acrylic-Coated PVC Architectural Membrane Fabric JT-1050A 1050 g/m² double-sided PVC membrane with acrylic surface protection, suited to canopies, shade structures and tensile roofs where weldable, weather-resistant fabric is needed.View Product → Hybrid detailing deserves more attention than it gets Mixed envelopes are common in practice and rarely discussed in specifications. A film cushion roof can sit above a coated fabric soffit or blackout layer, combining daylight at the top with glare and thermal control below. Coated fabric also serves well as a temporary enclosure during construction, when the permanent film roof is still months away from delivery. Neither role requires the two materials to compete. Choose the material that matches the design intent, then check whether the origin clause still permits it. When the Origin Requirement Is the Real Driver Sometimes the polymer debate is irrelevant because the funding agreement settles the question. Domestic content rules attached to publicly funded work can require a documented percentage of American-made components, and a film extruded overseas may fail that test regardless of how well it performs. In those projects, the practical sequence is to confirm eligibility first, then optimise the design within the eligible supplier pool. Two habits save a lot of trouble. First, check the tariff classification and the country-of-origin rule that applies to your specific product, not to the raw polymer. A film and a finished cushion can carry different origin determinations, and substantial transformation arguments need documentation rather than assumption. Second, keep the compliance file separate from the technical file. When an auditor asks why a particular roll was accepted, you want a certificate of origin and a mill certificate sitting side by side, not buried in a folder of drawings. If the domestic content threshold is strict, a fabric produced in China will not satisfy it, and no amount of technical equivalence changes that. Kingtex states its manufacturing origin plainly and provides mill certificates, batch records and declaration documents for each shipment, so buyers can make the compliance call with accurate information rather than optimistic sales language. Where the clause applies only to the visible envelope, a sensible split is film for the public-facing roof and coated fabric for interior liners, service corridors, temporary works and secondary canopies. Documenting the two scopes separately keeps the compliance argument clean and usually trims the budget at the same time. Resolve the origin question before the design is frozen; retrofitting a domestic content requirement into a completed specification is expensive and slow. Coating Systems Decide What Your Membrane Looks Like After Five Summers If the project lands on coated PVC, the next decision matters more than most buyers expect. The base cloth sets the strength; the coating system sets the appearance, the cleaning interval and the useful life. Three families dominate architectural work. Acrylic-coated PVC is the general-purpose choice. It welds predictably, comes in a wide colour range and handles typical canopy duty well. Its weakness is surface behaviour: over several seasons, dirt accumulates and the gloss drops, so the roof looks older than its structural condition suggests. PVDF-coated PVC adds a fluoropolymer top layer that resists dirt pickup and holds colour. On a building where access for cleaning is awkward, or where the envelope is the public face of the site, that topcoat often pays for itself in maintenance savings alone. Industrial-grade PVDF goes a step further on coating build and is specified where the environment is aggressive or where recoating is simply not an option. PVDF-Coated PVC Architectural Membrane JT-1200A 1200 g/m² PVC membrane with PVDF and acrylic topcoat for tensile roofs and facades where anti-fouling and colour retention reduce maintenance demands.View Product → Three questions will settle most coating arguments. How often can the owner realistically clean the roof? What colour retention target has to be met at year ten? And what does a replacement panel cost compared with a premium topcoat at day one? When the answers point to difficult access and a visible location, the higher-grade coating is usually the cheaper decision across the life of the building. Specify the coating by maintenance reality, not by catalogue tier; a premium topcoat on an inaccessible roof is one of the few upgrades that reliably repays itself. Reading Fabric Weight Before You Commit to a Substitution Once a project moves from film to coated fabric, the specification shifts from optical performance to grams per square metre, base cloth denier and coating build. Those numbers are not interchangeable between product families, and the range of options available tells you how precisely a supplier can match your duty cycle. The chart below counts the documented specification variants within each PVC product family in the Kingtex catalogue. It is a measure of selection granularity, not of quality: a family with more variants simply offers more levers to pull on weight, weave and coating. Documented specification variants per PVC product family Truck cover and side curtain 5 Inflatable fabric 4 Tent fabric 4 Cover material 3 Architectural membrane 3 PVC mesh fabric 1 The truck cover family carries the widest spread, from a 400 gsm rib-stop fabric up to a 900 gsm side curtain grade, because the duty cycle varies so much between a curtain-side trailer and a tipper working on abrasive loads. Inflatable fabric runs from 550 gsm double-side coated cloth to a 900 gsm Panama weave, which gives an inflatable producer room to trade weight against stiffness and air retention. Cover material sits in a tighter band between 550 and 750 gsm, since most tarpaulin jobs are settled by handling weight and abrasion rather than by extreme loads. For a buyer coming from a film specification, the practical lesson is to stop asking for a single equivalent product and start describing the load case. Tell the manufacturer what the fabric has to resist, how it will be handled, whether it will be folded or kept under tension, and how long it needs to last. A supplier with a broad catalogue can then propose two or three realistic options, and a wholesaler or distributor with stock can often shorten the delivery path for the lower-weight grades. It is worth adding that no weight figure substitutes for test data. Ask for tensile and tear results on the actual batch, not on a generic datasheet, because coating adhesion and base cloth quality vary between mills even at identical grammages. Describe the duty cycle rather than naming a product; the right grammage follows from the load case, not from a conversion table. Sampling, Minimum Order and Lead Time: What a Manufacturer Owes You The gap between a good quotation and a good delivery is usually paperwork. Before releasing a coated fabric order, insist on a sample cut from a production lot rather than a bench sample, and ask which lot it came from. Confirm that the sample matches the colour standard under a stated light source, because a match under office lighting can look wrong on a roof. On commercial terms, four points deserve a written answer. What is the minimum order quantity per colour, and does it change if the colour is a custom match? What is the lead time measured from deposit rather than from enquiry? What are the roll dimensions, core diameter and packing method, since unsuitable rolls cause waste at the cutting table? And what test reports accompany the shipment, signed and dated? Payment structure matters as much as price on a first order. A supplier confident in its process will usually accept a deposit plus balance against documents, and will not object to a pre-shipment inspection. Buyers sourcing from a new manufacturer should also ask whether the mill can supply the same base cloth across repeat orders, since a silent change of greige goods is one of the most common causes of performance drift. Kingtex operates coating, cold lamination and hot lamination lines with in-house testing equipment, and invites buyers to visit the plant before committing to volume. For a first order from a new region, that visit or a third-party inspection is a better risk control than any discount. Get the sample provenance, the lot number and the packing specification in writing before the deposit leaves your account. A Submittal Checklist for Mixed-Origin Projects Projects that combine domestic film with imported coated fabric fail on documentation far more often than on material quality. The list below covers the items that auditors and consultants ask for most frequently. Certificate of origin for every component, broken down by manufacturing step rather than issued as a single blanket statement. Mill certificates showing base cloth, coating type, grammage and batch number for each roll delivered. Test reports for tensile strength, tear resistance, coating adhesion and flame performance, referencing the standard used. Colour approval records with the light source and tolerances stated, plus retained physical samples. Weld procedure qualification for the fabric actually supplied, not a generic procedure from a different grade. Packing list with roll numbers that map back to the batch records. A maintenance note describing cleaning agents that are compatible with the topcoat. None of these items is exotic. They are simply easier to collect before shipment than after installation, when a missing certificate can hold up a practical completion certificate for weeks. Assemble the documentation package at order stage; recovering missing certificates after the membrane is tensioned is slow, expensive and sometimes impossible. Matching the Fabric to the Application Most enquiries that begin with a film specification end up in one of four application families once the budget is tested. Transportation work needs abrasion resistance and tear strength, and the truck cover range from 400 gsm rib-stop up to 900 gsm side curtain fabric covers that spread. Agricultural and aquaculture covers need UV stability plus resistance to ammonia and repeated folding. Leisure and event structures need colour consistency and flame performance. Inflatable structures need air retention, consistent coating on both faces and enough stiffness to hold a shape. For inflatables specifically, the choice usually comes down to base cloth denier and coating weight. A 1,000 denier polyester base with an 850 gsm double-side coating is a sensible starting point for large-format inflatables that will be inflated, packed and reinflated many times over several seasons. 1000D 850gsm PVC Coated Fabric for InflatablesA heavy-duty 850 g/m² double-sided PVC fabric on 1000D polyester, suited to large inflatables and air-supported structures that need strength and repeated packing.View Product → Where the structure is fixed rather than repeatedly packed, a lighter 650 gsm grade can reduce weight and cost without compromising the shape. The decision belongs with the fabricator who knows how the item will be handled on site, which is why application detail in the enquiry is worth more than a product code. Handling and packing cycles decide the specification for inflatable and portable structures far more than nominal strength figures do. FAQ: Made in USA ETFE and Coated Fabric Sourcing Questions Is made in USA ETFE the only compliant option for a federally funded envelope? Not automatically. Compliance depends on the specific domestic content rule, the tariff classification and how origin is determined for each component. Some projects accept a percentage-based approach, others apply stricter thresholds to the visible envelope only. Confirm the rule against your funding agreement before assuming either that film is mandatory or that an imported fabric is excluded. Can coated PVC membrane replace ETFE cushions on an existing design? Rarely on a like-for-like basis, because the structures are fundamentally different. Film works in pneumatic cushions on a light frame; coated fabric works in tension. A substitution usually means redesigning the frame and connections, and the structural savings that justified the film premium disappear in the process. What documents should support an ETFE origin claim? Ask for a certificate of origin, a mill certificate naming the extrusion facility, resin lot traceability and a separate statement identifying who welded the cushions. A single sentence on a quotation is not sufficient evidence for an auditor. How much heavier is a coated PVC membrane than ETFE film? Architectural film typically weighs roughly a third of a kilogram per square metre, while structural coated fabrics generally fall between 400 and 1,100 gsm depending on grade. That difference is why the supporting structure cannot simply be reused. Can a manufacturer based in China supply into a US project? Yes, for privately funded work and for scopes where the domestic content rule does not apply. For restricted scopes, a Chinese-origin fabric will usually not qualify, and buyers should plan a domestic or treaty-country source for those portions rather than assume an exemption will be granted. What lead time should I plan for coated PVC fabric? It depends on whether the colour and weight are stocked. Standard grades from current inventory move quickly; custom colours and non-standard grammages need additional production time. Ask for the lead time measured from deposit confirmation, and add time for inspection and freight. Which coating should I choose for a fifteen-year appearance target? A PVDF topcoat is the usual answer where cleaning access is limited or the envelope is highly visible. Acrylic coatings remain a defensible choice for shaded, low-profile or temporary structures where appearance is a lower priority than first cost. Does Kingtex supply ETFE film? No. Kingtex manufactures PVC-coated and laminated fabrics, including architectural membrane, cover material, inflatable fabric, mesh, tent fabric and truck cover fabric. Buyers who need film should source it from a specialist extruder and use a coated fabric where the duty cycle favours it. The fastest way to resolve an origin-versus-performance debate is to have both suppliers document their claims in writing before the tender closes. Where to Go Next If the project is heading toward a coated fabric solution, the two most useful starting points are the application notes for architectural and construction work, and a direct conversation about your duty cycle with our technical team. Architectural and construction applications How coated membrane is used in canopies, halls and tensile structures. Talk to the technical team Share your load case, climate and handling profile for a specification proposal. Sourcing decisions get easier once the question is framed correctly. Made in USA ETFE is a valid answer to a compliance problem, and on the right building it is also the right engineering answer. On a great many other buildings, a well-specified coated PVC membrane delivers the weather protection, the shading and the service life at a fraction of the cost, with a contractor base that can repair it locally for the next two decades. .article-section table{display: table!important; width:100%; border-collapse:collapse; margin-bottom:12px;} .article-section thead{display: table-header-group!important;} .article-section tbody{display: table-row-group!important;} .article-section tr{display: table-row!important;} .article-section th{display: table-cell!important; font-weight:bold;border:1px solid #cccccc;padding:8px; background-color:#eaf3fb; color:#0b3d6b; text-align:left;} .article-section td{display: table-cell!important; border:1px solid #cccccc;padding:8px; vertical-align:top;} .article-section caption{caption-side:bottom;font-size:16px;margin-bottom:12px;font-style:italic;color:#808080;} .article-section ol{margin-bottom:12px;list-style-type:decimal;list-style-position:inside;padding-left:0;} .article-section ul{margin-bottom:12px;list-style-type:disc;list-style-position:inside;} .article-section li{list-style:inherit;font-size:16px;margin-bottom:6px;} .article-section h2{font-size:22px;font-weight:bold;text-align:left;margin-bottom:12px!important; color:#0b3d6b;} .article-section h3{font-size:16px;font-weight:bold;text-align:left;margin-bottom:12px; color:#0b3d6b;} .article-section p{font-size:16px!important;margin-bottom:12px;} .chart-wrap{margin:20px auto 24px;max-width:560px;} .chart-title{font-size:15px!important;font-weight:bold;color:#0b3d6b;text-align:center;margin-bottom:14px;} .chart-row{display:flex;align-items:center;margin-bottom:10px;} .chart-label{width:170px;font-size:14px!important;color:#0b3d6b;text-align:right;padding-right:10px;line-height:1.3;margin-bottom:0!important;} .chart-track{flex:1;background:#eaf3fb;border-radius:4px;height:18px;} .chart-bar{height:18px;background:#4d84b8;border-radius:4px;} .chart-value{width:34px;font-size:14px!important;color:#0b3d6b;padding-left:8px;margin-bottom:0!important;} .bar-5{width:100%;} .bar-4{width:80%;} .bar-3{width:60%;} .bar-1{width:20%;} .link-module{display:flex;flex-wrap:wrap;gap:12px;margin:8px 0 16px;} .link-card{flex:1 1 240px;border:1px solid #dbe7f2;border-radius:8px;padding:14px 16px;background-color:#f7fafd;} .link-card a{font-weight:bold;color:#0b3d6b;text-decoration:none;font-size:16px;} .link-card span{display:block;font-size:14px;color:#4a5b6b;margin-top:6px;line-height:1.4;} .product-card{display:block;margin:20px 0;border:1px solid #e5e7eb;border-radius:10px;overflow:hidden;font-style:normal;background:#fff;box-shadow:0 0 5px rgba(31,41,55,.08)} .pc-inner{display:flex;text-decoration:none;color:inherit;align-items:center;min-height:148px} .product-card .pc-img{width:auto!important;min-width:0!important;max-width:min(36%,240px)!important;height:auto!important;min-height:0!important;max-height:148px!important;aspect-ratio:auto!important;object-fit:contain!important;flex:0 0 auto;display:block;align-self:center} .pc-body{padding:12px 16px;flex:1;min-width:0;display:flex;flex-direction:column;align-self:stretch;justify-content:center} .pc-title{display:block;font-size:15px;font-weight:600;color:#111;margin:0 0 6px;line-height:1.4} .pc-desc{display:-webkit-box;font-size:13px;color:#6b7280;margin:0 0 8px;line-height:1.5;overflow:hidden;-webkit-line-clamp:2;line-clamp:2;-webkit-box-orient:vertical} .pc-cta{display:block;font-size:13px;font-weight:600;color:inherit;margin-top:auto} .pc-inner:hover .pc-title{text-decoration:underline} .article-section a:not(.pc-inner),article a:not(.pc-inner){color:inherit}.pc-cta{color:inherit!important}
Oct 22,2026
Tissu gonflable en PVC, matériau de couverture en PVC et guide du tissu à mailles en PVC
Tissu gonflable en PVC, matériau de couverture en PVC et tissu à mailles en PVC : Un guide pratique pour les acheteurs B2B Le tissu gonflable en PVC, le matériau de couverture en PVC et le tissu à mailles en PVC partagent la même base en polyester et en PVC, mais chacun est spécifié pour un travail différent : étanchéité à l'air et résistance aux soudures pour les structures gonflables, résistance aux intempéries et à l'abrasion pour les couvertures et espace ouvert avec stabilité dimensionnelle pour le treillis. Le moyen le plus fiable de choisir parmi eux est de nommer la propriété qui échoue en premier en service, puis de confirmer le tissu de base, le poids, le mode de revêtement et la méthode d'assemblage avec le fabricant avant l'échantillonnage. Ce guide est destiné aux fabricants de produits gonflables, aux fabricants de couvertures, aux producteurs d'écrans et de bannières, aux distributeurs et aux équipes d'approvisionnement qui s'approvisionnent en tissu PVC enduit auprès d'un fabricant ou d'un exportateur. Il compare les trois groupes, explique les plages de poids et de construction typiques, montre le comportement des coutures, de l'abrasion et des zones ouvertes, et décrit comment préparer une demande OEM ou ODM qui mène à un premier échantillon utile. Les valeurs numériques ici sont des plages de référence couramment utilisées pour la planification. Il ne s’agit pas d’une déclaration sur un seul lot de production, et les graphiques sont des modèles simplifiés, chacun suivi d’une explication sur la façon de le lire. Les décisions finales doivent s'appuyer sur le rapport d'essai du lot réel. Comment le tissu gonflable en PVC, le matériau de couverture en PVC et le tissu à mailles en PVC diffèrent Les trois groupes diffèrent principalement par la quantité de surface solide, la pression ou la charge supportée par le tissu et le type de dommages qu'il subit en service. Un gonflable retient l’air sous pression, donc chaque couture est un joint de récipient sous pression. Une housse protège l’équipement, les marchandises ou le sol des intempéries et de l’abrasion, c’est pourquoi les bords, les ourlets et les points de contact sont les plus importants. Une maille laisse passer l'air, la lumière et l'eau, de sorte que sa structure ouverte et la stabilité du fil déterminent la performance. Tableau 1. Construction typique et priorités pour le tissu gonflable en PVC, le matériau de couverture en PVC et le tissu à mailles en PVC. Groupe de tissus Plage de poids typique Toile de base typique Priorité principale Méthode de jointure commune Tissu gonflable en PVC 400 à 1200 g/m2 Polyester 840D à 1500D, tissage serré Étanchéité à l'air, résistance des soudures, abrasion Soudage haute fréquence ou air chaud Matériau du revêtement en PVC 450 à 900 g/m2 Polyester 840D à 1300D Résistance aux intempéries, à la déchirure et à l'abrasion Soudage ou couture avec ourlets renforcés Tissu à mailles en PVC 200 à 650 g/m2 Polyester 500D à 1000D, tissage ouvert Aire ouverte, stabilité, résistance aux UV Soudure, couture, bords d'oeillets renforcés Étant donné que tous les trois sont fabriqués à partir de matières premières similaires, un fabricant disposant de capacités d'enduction, de laminage à froid et de laminage à chaud peut les proposer à partir d'une base technique unique, en changeant le fil, l'épaisseur du revêtement et la couche de finition. Pour un acheteur qui produit des produits gonflables, des couvertures et des écrans, le fait de s'approvisionner auprès d'un seul fournisseur simplifie la correspondance des couleurs, la documentation et la planification des expéditions. Les sections ci-dessous traitent chaque groupe tour à tour, puis les rassemblent dans un tableau de spécifications et un workflow de commande. Tissu gonflable en PVC : étanchéité à l'air, coutures et performances de pression Pour le tissu gonflable en PVC, la qualité des coutures compte autant que la résistance du tissu de base, et les coutures soudées visent généralement environ 85 à 100 % de la résistance du tissu de base. Un gonflable échoue au niveau de son joint le plus faible, donc un tissu solide avec une mauvaise soudure est moins performant qu'un tissu modéré avec une soudure constante. Le revêtement doit également former une barrière continue contre les gaz, car même les petits trous d'épingle provoquent une lente perte de pression que les utilisateurs remarquent comme des produits mous ou affaissés. Objectif illustratif de résistance des coutures en pourcentage de la résistance du tissu de base (pourcentage) 0 50 100 Résistance des coutures en pourcentage de la résistance du tissu de base (pourcentage) En dessous de 70 : examen 70 à 85 : service léger 85 à 100 : objectif type La jauge divise les performances des coutures en trois zones. Ci-dessous à propos 70 pour cent , une couture est considérée comme un élément de révision, car elle laisse peu de marge pour les cycles de pression et la manipulation. Entre 70 et 85 pour cent, la couture peut être acceptable pour les articles légers tels que les produits promotionnels peu sollicités. Ci-dessus 85 pour cent , là où pointe l'aiguille, les coutures se situent dans la plage cible typique des produits de jeu, d'eau et d'air. La résistance des joints dépend de la température de soudure, de la pression, du temps de séjour, de la largeur de recouvrement et de la compatibilité du revêtement des deux côtés. Le tableau est une aide conceptuelle, donc un projet réel doit définir la résistance minimale des coutures dans l'enquête et demander les résultats des tests de couture du lot de production. Revêtement, adhésion et barrière aux gaz Les produits gonflables fléchissent et s'étirent à chaque cycle de gonflage, de sorte que l'adhérence entre le revêtement et le tissu de base doit résister au délaminage. Des tissages serrés avec un revêtement uniforme réduisent le risque de piqûres, et des constructions enduites au couteau ou laminées sont toutes deux utilisées, selon le produit. Les valves, les patchs et les raccords ajoutent des joints supplémentaires qui doivent être testés avec le tissu. Pour les produits d'extérieur et d'eau, des stabilisants UV et des additifs anti-moisissure protègent le revêtement, et une finition de surface qui résiste à la saleté maintient le produit présentable. Choisir le poids et l'épaisseur du tissu gonflable en PVC Le poids doit suivre la catégorie de produit : environ 450 grammes par mètre carré pour les articles promotionnels, 650 pour les jeux gonflables, 850 pour les abris gonflables, 1 000 pour les plates-formes flottantes et 1 100 pour les bateaux et radeaux. Il s'agit de valeurs médianes par rapport aux plages typiques, et la bonne valeur pour un projet dépend de la pression de travail, de la taille, de la manipulation et de la période de service. Poids médian du tissu par catégorie gonflable (grammes par mètre carré) 0 400 800 1200 Gonflables promotionnels 450 Jouer aux jeux gonflables 650 Abris contre les faisceaux d'air 850 Plateformes flottantes 1000 Bateaux et radeaux 1100 Grammes par mètre carré Le graphique en sucette montre comment le poids augmente avec les exigences mécaniques du produit. Les gonflables promotionnels sont assis à proximité 450 grammes par mètre carré parce qu'ils sont légers, manipulés avec douceur et rarement exposés à l'abrasion. Les jeux gonflables atteignent environ 650 grammes par mètre carré pour résister aux charges sautantes et aux frottements répétés. Des plates-formes flottantes et des bateaux grimpent autour 1000 et 1100 , puisqu'ils combinent pression, contact avec l'eau et usure superficielle. Un tissu plus lourd ajoute de la solidité et de la résistance à la perforation, mais il ajoute également du volume, rendant les produits plus difficiles à plier et à emballer. Les valeurs sont des points médians planifiés et un fabricant peut généralement suggérer plusieurs poids à l'intérieur de chaque bande. Points de sélection pratiques Définissez la pression de travail et la taille du produit, car les surfaces plus grandes exercent une tension plus élevée sur les coutures. Indiquez si le produit sera plié souvent, car les plis serrés sollicitent le revêtement au niveau des lignes de pliage. Spécifiez les zones d'abrasion, telles que les planchers des produits de jeu ou les coques des bateaux, qui peuvent nécessiter des couches supplémentaires. Nommer dès le début les exigences en matière de flammes pour les produits utilisés dans les lieux publics. Demandez des rapports de tests de couture et d’adhérence sur le lot de production, et pas seulement sur le premier échantillon. Les produits gonflables couvrent un large domaine, depuis les arches promotionnelles, les colonnes publicitaires et les panneaux gonflables jusqu'aux équipements de jeux, plates-formes de sports nautiques, abris anti-projections, flotteurs de quai et équipements de sauvetage ou d'entraînement. Chaque catégorie impose une charge différente sur le tissu. Les gonflables publicitaires sont gonflés pendant de longues périodes sous une pression lumineuse constante, c'est pourquoi la lente perte d'air et la décoloration par les UV sont les principales préoccupations. Les produits Play subissent des impacts, des frictions et des pliages fréquents, de sorte que la résistance à l'abrasion et la durabilité des coutures sont en tête. Les produits à base d'eau ajoutent une humidité constante, un changement de température et une usure de la surface, de sorte que l'adhérence et la résistance à la moisissure sont plus importantes. Les abris à poutres d'air supportent des charges structurelles, de sorte que la cohérence des soudures et le comportement au fluage sous pression constante deviennent les questions clés de conception. Les produits gonflables bénéficient également d’un échantillon de référence conservé par les deux parties. Lorsque la production se répète des mois plus tard, la comparaison du nouveau lot avec l'échantillon conservé pour la sensation au toucher, le comportement de la soudure et la finition de surface aide le fabricant à reproduire la même construction. Matériau du revêtement en PVC : résistance aux intempéries, à l'abrasion et aux bords Le matériau de couverture en PVC fonctionne bien lorsque les spécifications équilibrent la résistance à la déchirure, la résistance à l'abrasion et la construction des bords, car la plupart des plaintes concernant les couvertures commencent au niveau des ourlets, des points de contact et des coutures plutôt qu'au milieu du tissu. Les couvertures protègent les machines, les marchandises empilées, les piscines, les véhicules et les entrepôts, de sorte qu'ils soient pliés, attachés, traînés et exposés au soleil et à la pluie pendant de longues périodes. Répartition illustrative des plaintes concernant le matériel de couverture (pourcentage) 0 25 50 75 100 40 Couture ouverture 25 Abrasion au contact 15 Bord et échec de l'ourlet 12 UV et décoloration 8 Moisissure et les taches 65 80 92 100 Part des plaintes (barres) et part cumulée (ligne), pourcentage Le graphique de Pareto classe cinq types de plaintes courants et ajoute une ligne cumulative. L'ouverture des coutures représente environ 40 pour cent de cas dans ce modèle illustratif, et avec l'abrasion aux points de contact, elle atteint environ 65 pour cent . À la troisième barre, la rupture des bords et des ourlets porte la part cumulée à environ 80 pour cent, ce qui montre que trois détails de construction expliquent la plupart des problèmes. La décoloration due aux UV et la moisissure constituent le reste et sont généralement traitées par la sélection d'une couche de finition et d'additifs. La leçon pratique est qu’un acheteur qui concentre son attention sur les soudures, les zones de contact et les bords s’attaque à la plus grande part des risques. Les pourcentages sont conceptuels et doivent être remplacés par des données de terrain lorsqu'elles sont disponibles. Toile de base, poids et finition Le matériau de couverture en PVC à usage général utilise généralement une base en polyester 1000D dans la gamme de 600 à 750 grammes par mètre carré. Les housses plus légères conviennent à une utilisation à court terme ou en intérieur et sont plus faciles à manipuler. Les constructions plus lourdes conviennent à un long service extérieur, aux charges aux angles vifs et aux traînages fréquents. Une couche de finition acrylique lisse réduit l'accumulation de saleté, tandis qu'un ensemble anti-moisissure est utile dans les régions humides ou là où les couvertures sont stockées humides. Les surfaces imprimables permettent le marquage et le marquage de sécurité pour les utilisateurs de flottes, d'événements ou industriels. La construction Edge mérite une ligne dédiée dans la spécification. Les ourlets pliés et soudés, les bandes de renfort, les coins arrondis et les œillets bien placés répartissent les forces d'arrimage sur une plus grande surface. Les fabricants qui coupent des couvertures personnalisées doivent tester des échantillons d'ourlets pour vérifier leur résistance à la déchirure avant d'approuver une série de production. Applications de couverture typiques Le matériau de couverture en PVC est utilisé sur les camions et remorques, les machines de construction, les équipements agricoles, les piscines, les palettes empilées, les céréales et les marchandises en vrac, les parcs à bestiaux, le mobilier d'extérieur et les abris temporaires. Chaque application affecte le choix. Une couverture de piscine doit être résistante au contact de l’eau et à l’exposition aux produits chimiques, le choix de la couche de finition et des additifs est donc important. Un capot de machine étant traîné sur les bords, la résistance à l’abrasion et à la déchirure est donc importante. Une couverture de palette ou de parc à bestiaux peut rester à l’extérieur pendant des saisons, donc l’emballage UV et le traitement contre la moisissure sont importants. Décrire l'application réelle dans l'enquête donne au fabricant les informations nécessaires pour proposer une construction adaptée plutôt qu'une construction générique. La couleur joue également un rôle. Les couleurs claires reflètent la lumière du soleil et refroidissent, ce qui protège les produits sensibles à la température, tandis que les couleurs plus foncées masquent la saleté et les taches. Les couleurs de sécurité et les marquages ​​imprimés facilitent l'identification du site. Une référence de couleur stable entre les lots est précieuse pour les flottes et les programmes de location qui ajoutent des couvertures au fil du temps et souhaitent un aspect cohérent. Tissu maillé en PVC : zone ouverte, poids et résistance Pour le tissu à mailles en PVC, la zone ouverte et le poids se déplacent dans des directions opposées : plus le tissage est ouvert, plus le tissu est léger et plus il dépend de la résistance du fil et de la liaison du revêtement pour la stabilité dimensionnelle. Les poids typiques vont d'environ 200 à 650 grammes par mètre carré et la surface ouverte de moins de 10 pour cent à environ 40 pour cent, selon l'utilisation. Surface ouverte illustrative par rapport au poids pour les types de tissus à mailles en PVC 0 10 20 30 40 50 200 300 400 500 600 700 Écran pare-soleil Maille de bannière Treillis de construction Écran de clôture Maille de couverture ventilée Maille industrielle lourde Aire ouverte (pourcentage) Poids (grammes par mètre carré) Le graphique à bulles place six utilisations de maillage par zone ouverte sur l'axe horizontal et par poids sur l'axe vertical, les bulles plus grandes indiquant une classe de résistance plus élevée. Les écrans pare-soleil se trouvent à l’extrémité ouverte près 40 pour cent open area et un faible poids, car le flux d'air et la lumière sont leur objectif. Le maillage industriel lourd se situe à environ 10 pour cent d'aire ouverte et 620 grammes par mètre carré, où la résistance et la couverture comptent plus que la ventilation. La maille de couverture ventilée occupe une position médiane, laissant l'air circuler sous une couverture tout en résistant au vent et à la manipulation des charges. Les banderoles et les treillis de construction nécessitent que le vent passe à travers, ce qui réduit la charge sur les cadres et les échafaudages. Les positions sont illustratives et un projet doit confirmer l'aire ouverte et la résistance avec un échantillon. Qu'est-ce qui contrôle les performances du maillage Le type de fil, le nombre de mailles et la liaison du revêtement déterminent dans quelle mesure le tissu à mailles en PVC conserve sa forme. Un tissage déséquilibré ou une faible adhérence du revêtement peut entraîner une inclinaison, un effilochage au niveau des bords coupés et une distorsion visible lorsque le treillis est tendu. La finition des bords par des ourlets soudés, des ourlets cousus ou des bandes à œillets renforcées protège de l'effilochage. Pour le maillage imprimé, le système d'encre et la quantité de zone ouverte influencent la netteté de l'image. Des essais d'impression sont donc conseillés avant un cycle de production complet. La stabilité aux UV est importante car le treillis est fréquemment utilisé à l'extérieur pendant de longues périodes, sur les clôtures, les façades de bâtiments et les structures d'ombrage. Le comportement de la flamme est important pour la construction et l'utilisation d'événements, où les règles locales exigent souvent une méthode de test nommée. Un fabricant qui propose des treillis en plusieurs poids, couleurs et options d'espace ouvert permet aux acheteurs d'adapter le produit à l'exposition au vent, aux besoins d'intimité et au niveau de lumière, sans changer de fournisseur pour chaque projet. Impression et pose Le maillage est largement utilisé pour l'impression grand format sur les enveloppes de bâtiments, les clôtures événementielles et les écrans publicitaires, où le passage du vent réduit la charge sur les structures de support. La qualité d'impression dépend de la zone ouverte, de la texture de la surface et de la compatibilité de l'encre. Un essai d'impression sur le maillage réel constitue donc le moyen le plus sûr de confirmer les résultats. Lors de l'installation, le renforcement des bords et les points de fixation déterminent la durabilité. Les œillets ou les ourlets renforcés doivent être espacés pour répartir la charge, et le maillage doit être tendu uniformément pour éviter le flottement, ce qui accélère l'usure des bords. Les serre-câbles, cordes ou clips avec des surfaces de contact lisses réduisent les coupures aux points de fixation. Pour les écrans permanents, l’inspection périodique des accessoires après les tempêtes et le nettoyage saisonnier de la poussière et du pollen aident à maintenir l’apparence et la circulation de l’air. Un treillis obstrué par la saleté se comporte davantage comme une toile solide face au vent. Le nettoyage n'est donc pas seulement une tâche esthétique, mais aussi une considération de sécurité sur les installations de grande hauteur. Points de départ des spécifications pour les trois groupes de tissus PVC Une demande complète indique l'application, la plage de poids cible, le tissu de base, la largeur, la finition de surface, les exigences en matière de flamme et les propriétés qui seront testées. Le tableau ci-dessous propose des points de départ pour le tissu gonflable en PVC, le matériau de couverture en PVC et le tissu maillé en PVC qu'un acheteur peut adapter avant d'envoyer un dessin ou une photo à un fabricant. Tableau 2. Points de départ suggérés par groupe de tissus, à confirmer par rapport aux exigences du projet. Article Tissu gonflable en PVC Matériau de couverture en PVC Tissu en maille PVC Tissu de base 840D à 1500D, tissage serré 840D à 1300D 500D à 1000D, tissage ouvert Plage de poids 400 à 1200 g/m2 450 à 900 g/m2 200 à 650 g/m2 Test clé Couture strength, adhesion, air leakage Résistance à la déchirure, à l'abrasion, à l'ourlet Zone ouverte, traction, effilochage des bords Couche de finition Laque acrylique ou surface PVC lisse Laque acrylique, prête à imprimer Revêtement stabilisé aux UV Détail du bord Coutures soudées, patchs, zones de valves Ourlets renforcés, œillets Ourlets soudés ou cousus, bandes à œillets Un fabricant compétent renvoie des questions ainsi qu'un échantillon : durée de vie prévue, région d'installation, méthode de fixation et si une soudure ou une couture est prévue. Les questions de ce type montrent l'attention portée au cas d'utilisation et les réponses raccourcissent le processus d'échantillonnage. Erreurs de spécification courantes Choisir uniquement en fonction du poids et ignorer les exigences en matière de tissage, d'enduction et de couture. Décrire un pneumatique sans indiquer la pression de service ou la taille du produit. Laissant la construction des bords de la couverture indéfinie, ce qui pousse le risque dans les ourlets et les coutures. Demander un maillage sans zone ouverte, donc l'apparence et le comportement au vent ne peuvent pas être égalés. Traiter un échantillon comme un échantillon complet et sauter les essais de soudage, de pliage ou d'impression. Sélection du tissu de base, du mode de revêtement et de la couche de finition dans les trois groupes Le tissu de base définit la résistance et la stabilité, le mode d'enduction définit le comportement de barrière et de soudure, et la couche de finition définit l'apparence et la résistance à la saleté. Chacune des trois décisions doit donc être prise délibérément pour chaque groupe de tissu. Réutiliser une spécification d’une commande précédente est tentant, mais cela peut masquer des incohérences lorsque l’application change. Tissu de base Le polyester haute ténacité est le tissu de base standard pour les trois groupes. Le tissu gonflable en PVC utilise des tissages serrés pour limiter la diffusion de l'air et offrir un support uniforme au revêtement. Le matériau de couverture en PVC utilise souvent du fil 840D à 1300D avec une résistance équilibrée en chaîne et en trame. Le tissu à mailles en PVC utilise des tissages ouverts avec des fils plus légers, de sorte que la qualité du fil et la liaison du revêtement sont plus importantes pour la stabilité. Demander au fournisseur les chiffres de chaîne et de trame séparément est plus informatif qu'un seul numéro combiné. Voie de revêtement Le revêtement au couteau étale la pâte PVC directement sur le tissu de base via une lame fixe, permettant un contrôle précis de l'épaisseur et une bonne pénétration dans la structure du fil. Il convient aux couvertures lourdes et à de nombreux tissus gonflables. Le laminage à froid lie le film PVC préformé au tissu de base avec un adhésif à basse température, ce qui convient aux produits pour lesquels la qualité du film et la douceur de la surface sont importantes. Le laminage à chaud fusionne le film sous chaleur et pression, et il est utilisé pour les produits nécessitant des surfaces uniformes et une forte adhérence. Les tissus maillés sont généralement enduits par des itinéraires qui préservent la structure ouverte tout en liant les fils. Un fabricant proposant plusieurs itinéraires peut recommander celui qui convient à chaque groupe. Couche de finition et additifs La couche de finition peut être une surface en PVC standard, une laque acrylique ou une autre finition protectrice. Les laques acryliques conviennent à la plupart des applications extérieures de structures gonflables, de couvertures et de treillis en réduisant l'accumulation de saleté et en ralentissant la migration des plastifiants. Les packages d'additifs comprennent des stabilisants UV, des agents ignifuges, des agents anti-moisissure et des pigments. Chacun doit être adapté au groupe et au marché de destination, car un additif adapté à une couverture peut ne pas être nécessaire dans un gonflable d'intérieur. Gonflable : tissage serré, revêtement uniforme, fort comportement de soudure, surface lisse pour le nettoyage. Couverture : résistance équilibrée en chaîne et en trame, finition résistante à l'abrasion, traitement anti-moisissure, bords renforcés. Maille : liaison de fil stable, revêtement stabilisé aux UV, zone ouverte contrôlée, finition respectueuse des bords. Emballage, transport et stockage de rouleaux et produits finis Un bon emballage protège la surface et la forme du rouleau pendant le transport maritime et routier, et cela fait partie des spécifications et non une réflexion après coup. Le tissu enduit peut présenter des marques de plis, des bords endommagés ou des taches d'humidité lorsqu'il est enroulé sans serrer, empilé lourdement ou exposé à l'humidité dans un conteneur. Des instructions d'emballage claires écrites dans la commande réduisent les risques de réclamations de qualité causées par la manipulation plutôt que par le tissu. Les rouleaux sont généralement enroulés sur des mandrins robustes et enveloppés dans un film protecteur, avec des étiquettes indiquant le numéro de lot, la largeur, la longueur et la couleur. Le stockage horizontal sur racks ou palettes, supporté sur toute la longueur, évite la déformation du noyau. Il convient d’éviter d’empiler des marchandises lourdes sur des rouleaux. Pour les conteneurs d'exportation, l'emballage déshydratant et barrière contre l'humidité est utile sur les routes maritimes humides, en particulier pour les couleurs claires et les surfaces imprimables qui présentent facilement des taches. Pour les produits gonflables finis et les couvertures, les règles pliantes sont importantes. Les gonflables doivent être nettoyés, séchés et pliés sans serrer le long des lignes prévues, avec une couche de poudre ou de talc propre utilisée uniquement lorsque cela est recommandé par le producteur. Les housses doivent être pliées à sec et rangées à l’abri du soleil et des sources de chaleur directes. Les rouleaux de treillis doivent être enroulés sans marques de tension et le treillis imprimé doit être protégé du frottement. L'inspection à l'arrivée, avec quelques mètres de chaque rouleau déroulés et vérifiés par rapport à l'échantillon de référence approuvé, permet un contrôle rapide avant le début de la découpe ou du soudage. Documents et registres à demander à chaque commande La documentation transforme un bon tissu en un tissu vérifiable. Pour chaque lot de production, les acheteurs demandent généralement une liste de rouleaux avec les numéros de lot, les largeurs et les longueurs, un rapport d'essai couvrant le poids, la résistance à la traction, la résistance à la déchirure et l'adhérence et, le cas échéant, un rapport d'essai à la flamme correspondant aux exigences de destination. Les projets gonflables ajoutent de la résistance aux coutures et des résultats de fuite d'air, les projets de couverture ajoutent des résultats d'ourlet ou de déchirure, et les projets de maillage ajoutent un comportement de zone ouverte et de bord. La conservation de ces enregistrements aux côtés de l'échantillon de référence approuvé donne à l'acheteur une base objective pour l'acceptation et pour une comparaison ultérieure avec les commandes répétées. Une courte note d’acceptation écrite est également utile. Il répertorie les propriétés qui seront vérifiées à l'arrivée, les tolérances qui s'appliquent au poids, à la largeur et à la couleur, ainsi que les étapes à suivre si un rouleau ne les respecte pas. Accepter cette note avant le début de la production supprime toute ambiguïté et favorise une discussion calme et factuelle si une question se pose ultérieurement. Capacité du fabricant et contrôle qualité pour les tissus gonflables, de couverture et de maille La qualité constante du tissu gonflable en PVC, du matériau de couverture en PVC et du tissu maillé en PVC dépend du contrôle du processus depuis le fil entrant jusqu'à l'inspection finale, et non d'une seule machine. Les étapes typiques comprennent l'inspection du tissu de base, la préparation du composé, le revêtement ou le laminage, le durcissement, la finition de surface, le refendage et les tests. L'enregistrement de l'épaisseur du revêtement, de la vitesse de ligne et de la température du four à chaque étape permet de tracer et de corriger les écarts. À propos du fabricant Anhui Kingtex Material Technology Co., Ltd. se spécialise dans la R&D, la production et la transformation de nouveaux matériaux, notamment les membranes architecturales, les bâches en PVC, les tissus gonflables en PVC, les tissus en maille, les membranes de biogaz, les tissus enduits de couteaux, les filets ignifuges, les matériaux luminescents intelligents et autres. L'entreprise a mis en place un système de gestion de la qualité complet et scientifique pour assurer le contrôle de la qualité des produits tout au long du processus. Équipée d'un laminage à froid professionnel en PVC, d'un laminage à chaud, d'un revêtement, ainsi que d'un ensemble complet d'instruments de test et d'inspection, la société établit une base de qualité solide pour les produits dotés d'équipements de production avancés et d'une technologie de fabrication mature. Parallèlement, une équipe professionnelle de recherche scientifique et technique a été constituée. S'appuyant sur des capacités technologiques de base de R&D, il fournit en permanence un soutien solide à l'innovation de produits et à une qualité stable. Nous invitons sincèrement les clients nationaux et étrangers à visiter notre usine, à négocier une coopération et à rechercher un développement commun. Ce qu'il faut vérifier lors de l'évaluation d'un fournisseur Une visite d'usine ou un audit à distance est le moyen le plus fiable de juger si un fournisseur peut soutenir un programme à long terme. Les points d'observation utiles incluent si l'usine gère ses propres lignes de revêtement et de laminage, comment les matières premières sont identifiées et stockées, si les instruments sont calibrés et comment les échantillons conservés sont conservés pour chaque lot. L'équipement interne pour les tests de traction, de déchirure, d'adhérence, de poids et de couture raccourcit la boucle de rétroaction lorsqu'une question technique se pose. Pour les projets OEM et ODM, la capacité de recherche et développement est importante car les acheteurs ont souvent besoin d’une combinaison personnalisée de largeur, de couleur, de couche de finition ou de propriétés. Une équipe technique capable de réaliser de petits essais et d’ajuster la formulation réduit le nombre de cycles d’échantillonnage. Les acheteurs qui s’approvisionnent en tissu gonflable, en matériau de couverture et en treillis simplifient également la documentation et le contrôle des couleurs en travaillant avec un seul fabricant. De la demande à la livraison : un calendrier typique d’échantillonnage et de production OEM Une commande typique de tissu PVC personnalisé passe par six étapes sur environ dix semaines, les étapes les plus longues étant le développement des échantillons, les tests et la production en série. Connaître la séquence aide les acheteurs à planifier les lancements de produits, les dates des salons professionnels et la demande saisonnière, et aide les deux parties à éviter les changements de dernière minute qui retardent l'expédition. Chronologie illustrative pour une commande de tissu personnalisé (semaines) 0 2 4 6 8 10 Examen des exigences semaine 0 à 1 Développement d'échantillons semaine 1 à 3 Tests et approbation semaine 3 à 5 Production de masse semaine 5 à 8 Inspection et emballage semaine 8 à 9 Préparation de l'expédition semaine 9 à 10 Semaines à partir de l'enquête Le graphique chronologique montre que l'examen des exigences prend environ une semaine, suivi d'environ deux semaines pour le développement d'échantillons. Les tests et l'approbation prennent environ deux semaines , c'est-à-dire lorsque la résistance des coutures, la résistance à la déchirure, l'adhérence et le comportement à la flamme sont vérifiés et que le client confirme l'échantillon. La production de masse s'étend sur environ trois semaines , l'étape la plus longue, car le revêtement, le durcissement et le refendage doivent être programmés en fonction des spécifications approuvées. L’inspection, l’emballage et la préparation de l’expédition prennent chacun environ une semaine. Les calendriers réels varient en fonction de la taille de la commande, de la correspondance des couleurs, des tests spéciaux et de la saison d'expédition. Le tableau doit donc être utilisé pour planifier les conversations plutôt que comme engagement. Le moyen le plus simple de raccourcir le délai est d’envoyer une demande complète. Des détails clairs sur l'application, les propriétés cibles, les exigences en matière de flamme, les besoins en matière d'emballage et le climat de destination permettent à l'équipe technique de commencer le développement des échantillons sans autre série de questions. Un acheteur qui conserve également un échantillon de référence approuvé peut renouveler ses commandes plus rapidement, puisque le fabricant connaît déjà la construction qui a répondu aux attentes. Exigences en matière d'incendie, d'UV et de conformité Le marché de destination décide du test de flamme et l'environnement du projet décide du package UV. Les deux doivent donc être confirmés avant la réalisation du premier échantillon. Le PVC possède une résistance inhérente à la combustion prolongée par rapport à de nombreux tissus polymères, et les additifs ignifuges peuvent encore améliorer son comportement, mais un appel d'offres ou un code fait référence à une méthode de test spécifique. Les références courantes incluent des classifications telles que M2, B1 et B2, ainsi que le test NFPA 701 pour les textiles utilisés dans les rassemblements publics et les structures temporaires. Chaque méthode mesure différents aspects, de sorte qu’un tissu qui satisfait l’un n’en satisfait pas automatiquement un autre. L'impression, le laquage et le laminage modifient la surface, et un rapport sur le tissu uni peut ne pas décrire l'article fini. Étapes pour définir les exigences Identifiez le pays et le type d'utilisation, par exemple un produit de jeu, une couverture de machinerie ou un écran de bâtiment. Demandez à l'autorité, au consultant ou au client final quelle méthode et classe de test s'appliquent. Partagez la méthode et la classe avec le fabricant avant le début de l’échantillonnage. Demandez un rapport de test sur le tissu fini, y compris les couches d'impression et de laque. Choisissez une couche de finition et un ensemble UV adaptés à l'exposition au soleil et à la période de service prévue. Les produits destinés aux enfants ou destinés au contact avec les personnes peuvent également être soumis aux réglementations régionales en matière de produits chimiques et de sécurité. Les acheteurs doivent discuter des exigences applicables avec le fournisseur lors de la spécification, afin que les choix de formulation soient faits avant l'approbation des échantillons. Fabrication, soudage, réparation et entretien La plupart des problèmes rencontrés sur le terrain avec les tissus PVC apparaissent au niveau des coutures, des ourlets et des points de fixation. La qualité de fabrication et l'entretien en douceur méritent donc autant d'attention que le matériau de base. Le PVC enduit est un thermoplastique qui permet un assemblage par soudage à haute fréquence ou à air chaud. Une soudure correctement réalisée peut s'approcher de la résistance du tissu de base, tandis qu'une soudure sous-chauffée ou surchauffée crée une ligne faible qui s'ouvre sous charge ou pression. Les paramètres de soudure dépendent de l'épaisseur du revêtement, de la température ambiante et du type de tissu. Un fabricant doit donc analyser des bandelettes de test chaque fois qu'un nouveau rouleau ou un nouveau lot commence. Des chevauchements plus larges répartissent la charge uniformément et les coins arrondis réduisent la concentration des contraintes. Pour les produits gonflables, un test de maintien de pression sur un produit fini est une étape pratique d’acceptation. Pour les couvertures, un test de traction sur des échantillons d’ourlets révèle rapidement les points faibles. Pour le maillage, un essai de coupe et d'ourlet montre si les bords s'effilochent. Un nettoyage avec une brosse ou un chiffon doux, de l'eau et un détergent doux est normalement suffisant. Les solvants puissants, les tampons abrasifs et les jets sous pression à courte portée peuvent endommager la couche de finition. Le tissu doit être complètement sec avant d’être plié ou rangé, car les plis humides peuvent développer des moisissures. Les produits gonflables doivent être stockés propres, secs et partiellement gonflés ou légèrement pliés, les rouleaux doivent être maintenus horizontaux à l'abri du soleil direct et les petites perforations ou déchirures des bords doivent être réparées tôt avec des patchs compatibles avant qu'elles ne se développent. Scénarios d'application typiques et configurations recommandées Travailler à partir de l'application en amont est le moyen le plus fiable d'élaborer une spécification, car cela oblige l'acheteur à indiquer la charge, le climat, la période de service et la manutention avant de choisir les matériaux. Les scénarios ci-dessous montrent comment le même framework produit différentes configurations pour chacun des trois groupes. Scénario 1 : location de jeux gonflables Un opérateur de location a besoin d'un tissu gonflable en PVC qui résiste à une installation quotidienne, à des pliages répétés et à une friction constante sur le sol. Un tissu d'environ 650 grammes par mètre carré avec des soudures solides, des couches de sol résistantes à l'abrasion, une classe de flamme correspondant aux règles du site et un emballage UV pour une utilisation en extérieur sont typiques. Des échantillons de référence et un kit de réparation avec les correctifs correspondants réduisent les temps d'arrêt. Deuxième scénario : couvertures de machines et de parcs à bestiaux Un utilisateur industriel couvrant des équipements ou des marchandises empilées a besoin d'un matériau de couverture en PVC avec des ourlets renforcés, une base 1000D et une couche de finition acrylique. Les qualités robustes conviennent aux charges aux angles vifs, tandis que les qualités plus légères conviennent à la protection contre la poussière en intérieur. Un traitement anti-moisissure est conseillé pour les couvertures stockées humides, et une surface imprimable facilite l'identification du site. Troisième scénario : écrans de bâtiment et de clôture Un entrepreneur installant des écrans perméables au vent sur des échafaudages, des clôtures ou des façades a besoin d'un tissu en maille PVC avec une zone ouverte appropriée, une stabilité fiable aux UV et des bords renforcés pour les œillets. Un équilibre entre la transmission du vent, la confidentialité et la qualité d'impression détermine le choix, et une section d'essai sur site peut confirmer le résultat avant la production complète. Scénario 4 : gamme de produits mixte Une marque qui vend des produits gonflables, des couvertures et des paravents peut standardiser les couleurs et les couches de finition entre les groupes de produits, afin que l'image de marque reste cohérente. Travailler avec un fabricant qui fournit les trois tissus à partir d'une seule base simplifie les cycles d'échantillonnage, de documentation et de réapprovisionnement, et aide l'acheteur à conserver une seule référence de couleur approuvée pour l'ensemble de la gamme. Questions fréquemment posées sur le tissu gonflable en PVC, le matériau de couverture et le maillage T1. Qu'est-ce que le tissu gonflable en PVC ? Le tissu gonflable en PVC est un tissu de base en polyester enduit ou laminé de PVC pour former un matériau hermétique et soudable pour les produits gonflables. Le tissage serré supporte la charge, le revêtement forme la barrière contre les gaz et les joints soudés joignent les panneaux dans des formes résistant à la pression. Q2. Quelle doit être la solidité d’une couture gonflable ? Les coutures soudées visent généralement environ 85 à 100 % de la résistance du tissu de base. Les exigences exactes dépendent de la pression de service, de la taille du produit et de son utilisation. Indiquez la résistance minimale des coutures dans la demande et demandez les résultats des tests de couture du lot de production. Q3. Qu’est-ce qui fait un bon matériau de couverture en PVC ? Un bon matériau de revêtement en PVC équilibre la résistance à la déchirure, la résistance à l'abrasion et la résistance aux intempéries, et il est soutenu par une construction de bord solide. Une base en polyester 1000D, une couche de finition adaptée, un traitement anti-moisissure si nécessaire et des ourlets et œillets renforcés sont des caractéristiques communes. Q4. Comment le tissu maillé en PVC est-il choisi ? Le tissu à mailles en PVC est choisi en fonction de la zone ouverte, du poids, de la classe de résistance et de la finition. Un maillage plus ouvert convient à l'ombre et au passage du vent, tandis qu'un maillage plus dense convient à l'intimité et aux travaux plus lourds. Demandez un échantillon et testez-le pour vérifier l'effilochage des bords, le comportement aux UV et la qualité d'impression, le cas échéant. Q5. Ces tissus peuvent-ils être personnalisés pour les commandes OEM ou ODM ? Oui, un fabricant disposant de ses propres lignes de revêtement, de laminage à froid et de laminage à chaud et d'une équipe technique peut généralement ajuster la largeur, le poids, la couleur, la couche de finition et l'ensemble d'additifs. Une demande complète et un échantillon de référence approuvé raccourcissent le processus et maintiennent la cohérence des lots ultérieurs. Q6. Comment prolonger la durée de vie ? Choisissez une couche de finition adaptée à l'exposition au soleil, assurez-vous que les soudures et les ourlets sont correctement réalisés, nettoyez avec des méthodes douces, stockez le tissu au sec et réparez rapidement les petits dommages. Une routine d'inspection régulière et un enregistrement de la date d'installation, du numéro de lot et des réparations aident à planifier le remplacement avant que les performances ne tombent en dessous des exigences.